Publicidade — conteúdo com links patrocinados: este artigo contém links de afiliado. Se você comprar por eles, a MOXO 3D pode receber uma comissão, sem custo extra para você. As indicações refletem a nossa experiência e não têm intenção de prejudicar nenhuma marca. Saiba mais.
Toda impressora 3D falha de vez em quando. A boa notícia é que a maioria dos problemas tem poucas causas possíveis — e, com um diagnóstico organizado, dá para resolver sem trocar meia dúzia de configurações ao mesmo tempo.
Este guia reúne os 20 problemas mais comuns da impressão 3D FDM, com a causa provável e a solução de cada um, e aponta para os guias detalhados da MOXO 3D. Ele será ampliado com novos problemas ao longo dos próximos meses.
Transparência: os números deste artigo são exemplos ilustrativos e refletem a experiência prática da MOXO 3D, não especificações de fabricantes. Marcas, impressoras ou programas eventualmente citados servem apenas como referência, sem qualquer intenção de prejudicá-los ou compará-los.
Neste guia
Como diagnosticar um problema de impressão
- Observe antes de mexer: em que camada o defeito começa? Aparece em todas as peças ou só em uma?
- Comece pelo básico: filamento seco, mesa limpa e mecânica em ordem resolvem boa parte dos casos.
- Uma variável por vez: mude um parâmetro, imprima um teste curto e compare.
- Registre: anotar o problema, a causa e a solução evita repetir o mesmo diagnóstico no futuro.
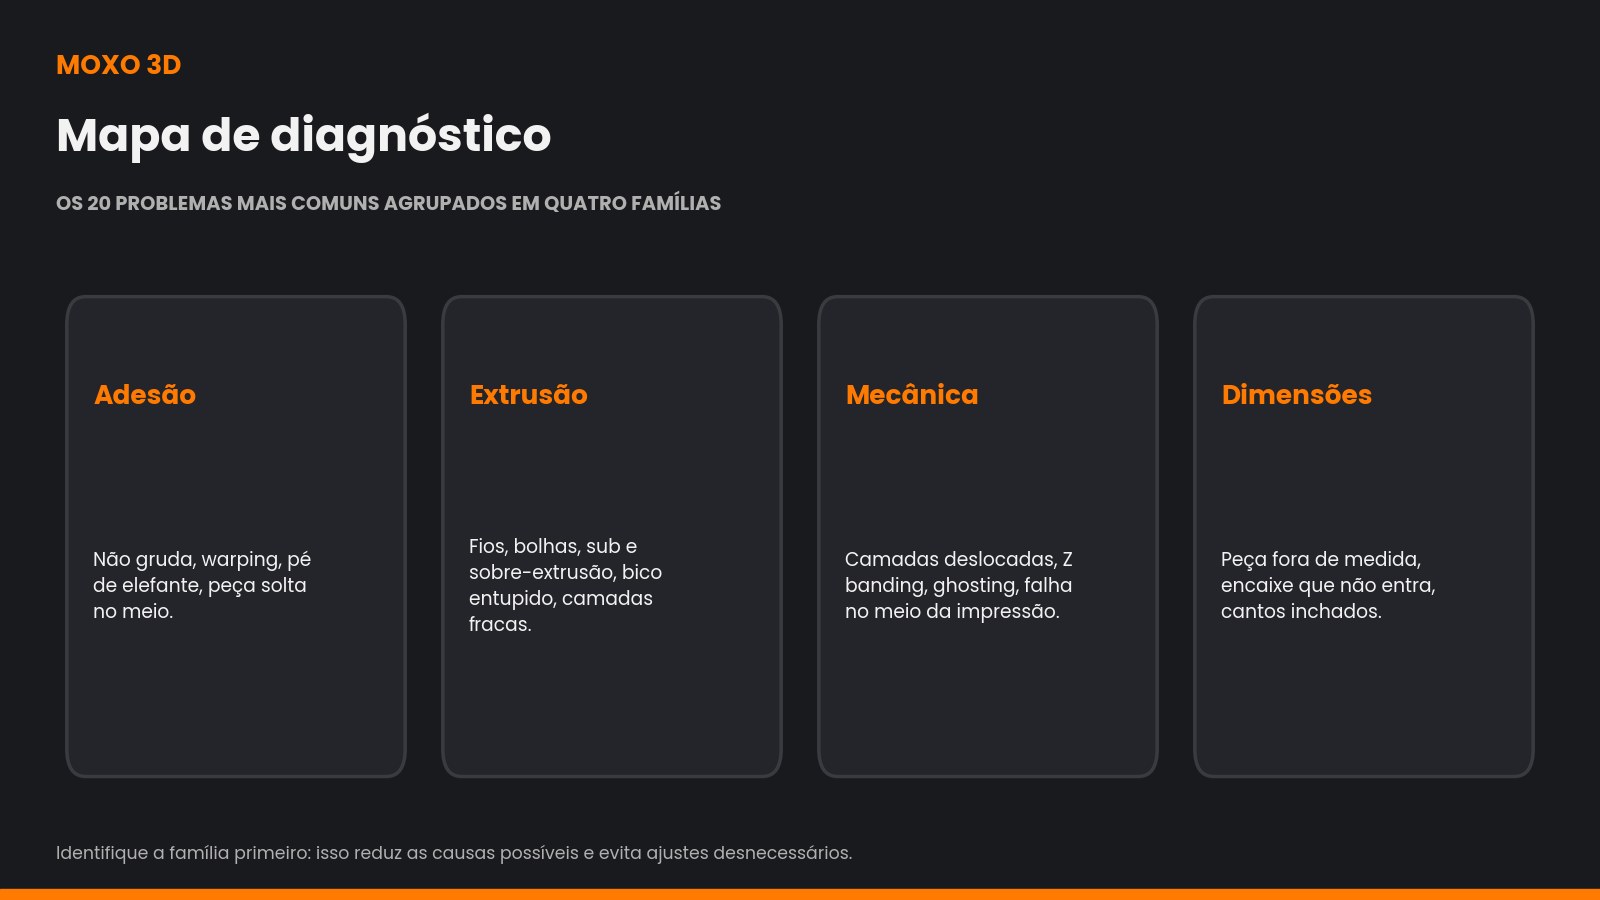
Os 20 problemas mais comuns: tabela rápida
| Problema | Causas prováveis | Solução | Guia |
|---|---|---|---|
| Peça não gruda na mesa | Mesa suja, bico alto, mesa fria | Limpar a mesa e ajustar a primeira camada | ver guia |
| Cantos levantando (warping) | Contração do material, adesão, correntes de ar | Aba, mesa na temperatura certa, gabinete | ver guia |
| Fios entre partes (stringing) | Filamento úmido, temperatura alta, retração | Secar, torre de temperatura, torre de retração | ver guia |
| Pé de elefante | Primeira camada esmagada, mesa quente demais | Afastar o bico, reduzir a temperatura da mesa | ver guia |
| Camadas deslocadas | Correia frouxa, obstáculo, aceleração alta | Tensionar correias, revisar acelerações | ver guia |
| Subextrusão (paredes falhadas) | Bico parcialmente entupido, vazão acima do limite | Limpar o bico, reduzir velocidade | ver guia |
| Sobre-extrusão (excesso de material) | Fluxo alto, diâmetro do filamento configurado errado | Calibrar o fluxo | ver guia |
| Bico entupido | Resíduo, temperatura baixa, retração exagerada | Limpeza a quente/frio, revisar retração | ver guia |
| Bolhas, estalos e superfície áspera | Filamento úmido | Secar o filamento | ver guia |
| Camadas se separando | Temperatura baixa, ventilação alta | Aumentar temperatura, reduzir ventilação | ver guia |
| Buracos na superfície superior | Poucas camadas de topo, fluxo baixo | Mais camadas superiores, calibrar o fluxo | ver guia |
| Pontes e saliências caídas | Ventilação insuficiente, temperatura alta | Mais ventilação, suportes | ver guia |
| Linhas horizontais regulares (Z banding) | Folga no eixo Z, fuso torto | Revisar o eixo Z e o fuso | ver guia |
| Ondulações após cantos (ghosting) | Vibração, aceleração alta | Reduzir aceleração, calibrar compensação de ressonância | ver guia |
| Cantos arredondados ou inchados | Avanço de pressão ausente | Calibrar o avanço de pressão | ver guia |
| Peça fora de medida | Desvio dimensional, fluxo | Compensar no projeto, calibrar o fluxo | ver guia |
| Encaixe que não entra | Folga insuficiente | Calcular a folga correta | ver guia |
| Suporte difícil de remover | Distância Z pequena, suporte denso | Aumentar a distância de contato | ver guia |
| Peça quebradiça | Filamento úmido ou envelhecido, temperatura baixa | Secar, aumentar a temperatura | ver guia |
| Falha no meio da impressão | Filamento enroscado, queda de energia, entupimento | Revisar a bobina e o hotend | ver guia |
Alguns guias da tabela serão publicados nas próximas semanas; os links já apontam para os endereços definitivos.
Problemas de adesão e primeira camada
Peça que não gruda, cantos levantando e pé de elefante têm a mesma origem: a interação entre a primeira camada e a mesa. A altura do bico, a limpeza da superfície e a temperatura da mesa resolvem a maior parte. O guia de calibração traz o teste de primeira camada, e o guia de warping aprofunda o empenamento.
Problemas de extrusão e material
Fios, bolhas, paredes falhadas e excesso de material costumam ter relação com a temperatura, o fluxo ou a umidade. Antes de tudo, descarte o filamento úmido. Depois, siga a ordem: temperatura, fluxo e retração. Os guias de stringing e de vazão volumétrica explicam os testes.
Também vale lembrar que o armazenamento correto evita boa parte desses problemas — veja como armazenar filamentos.
Problemas mecânicos e de movimento
Camadas deslocadas, linhas horizontais regulares e ondulações depois dos cantos geralmente apontam para correias, rodas, trilhos, fusos ou acelerações altas. Uma rotina de manutenção preventiva reduz muito esses casos.
Problemas de dimensões e encaixes
Peças fora de medida e encaixes que não entram raramente são defeitos da impressora: na maioria das vezes, falta compensar o desvio natural do processo. O guia de tolerâncias e encaixes mostra como medir esse desvio e calcular as medidas certas.
Como prevenir problemas de impressão
- mantenha o filamento seco e bem armazenado;
- faça a calibração completa ao trocar material, bico ou superfície;
- siga uma rotina de manutenção preventiva;
- registre falhas e causas para identificar padrões;
- use perfis salvos e nomeados por impressora, bico e material.
Para saber quanto as falhas custam e quais causas atacar primeiro, veja o guia de falhas e desperdícios.
Ferramentas que ajudam no diagnóstico
- Paquímetro: para medir paredes, furos e desvios dimensionais;
- Higrômetro: para saber a umidade do local onde o filamento fica guardado;
- Peças de teste curtas: torres de temperatura e de retração, quadrados de primeira camada e cubos de calibração;
- Registro de falhas: uma planilha simples com data, impressora, material, causa e solução;
- Lupa ou celular com zoom: para ver de perto detalhes como fios, bolhas e falhas de camada.
Quando procurar ajuda técnica
Alguns sinais indicam que o problema não é de configuração: cheiro de queimado, cabos aquecendo, conectores escurecidos, ruídos metálicos fortes ou mensagens de erro de temperatura. Nesses casos, interrompa o uso, desligue a impressora da tomada e consulte o suporte do fabricante ou uma assistência qualificada. Segurança vem antes de qualquer impressão.
Para problemas que se repetem, vale revisar a rotina de manutenção preventiva: muitos defeitos mecânicos aparecem aos poucos e podem ser antecipados com inspeções simples.
Planilha grátis de controle de qualidade
Registre cada impressão, a causa de cada falha e descubra com o Pareto automático quais problemas mais pesam na sua produção. Preencha abaixo e receba o link por e-mail:
Perguntas frequentes
Qual é o problema mais comum na impressão 3D?
Na experiência da MOXO 3D, falhas de adesão na primeira camada e filamento úmido respondem por boa parte dos problemas evitáveis.
Devo mudar o perfil inteiro quando algo dá errado?
Não. Identifique a família do problema e ajuste um parâmetro por vez. Trocar o perfil inteiro dificulta descobrir a causa.
Como sei se o problema é mecânico ou de configuração?
Defeitos que aparecem em posições fixas da impressora ou após impactos tendem a ser mecânicos; defeitos que mudam com o material ou o perfil tendem a ser de configuração.
Este guia vai ser atualizado?
Sim. A lista será ampliada com novos problemas e links para guias detalhados.
Conclusão
A maioria dos problemas de impressão 3D tem solução conhecida. O segredo é diagnosticar pela família do defeito, começar pelo básico e mudar uma coisa por vez. Salve este guia como referência e veja também o guia de calibração e as ferramentas gratuitas.
Deixe um comentário