Publicidade — conteúdo com links patrocinados: este artigo contém links de afiliado. Se você comprar por eles, a MOXO 3D pode receber uma comissão, sem custo extra para você. As indicações refletem a nossa experiência e não têm intenção de prejudicar nenhuma marca. Saiba mais.
Muita gente procura “o melhor perfil” para a sua impressora como se existisse um conjunto de números mágicos. Não existe. Cada máquina, bico, superfície e filamento tem um comportamento próprio — e calibrar é justamente descobrir esse comportamento, de forma organizada, para obter peças boas e repetíveis.
Neste guia, você vai ver a sequência de calibração de uma impressora 3D FDM, da primeira camada à validação final, com as fórmulas de cada etapa. No final, pode baixar grátis o e-book de calibração da MOXO 3D, com checklists, diagnóstico rápido e fichas para imprimir.
Transparência: os números deste artigo são exemplos ilustrativos e refletem a experiência prática da MOXO 3D, não especificações de fabricantes. Marcas, impressoras ou programas eventualmente citados servem apenas como referência, sem qualquer intenção de prejudicá-los ou compará-los. Impressoras com rotinas automáticas de calibração devem seguir primeiro a documentação do fabricante.
Neste guia
Por que calibrar uma impressora 3D?
Calibrar é verificar e ajustar, de forma sistemática, as variáveis que mais influenciam a qualidade e a repetibilidade das peças. Uma impressora bem calibrada falha menos, imprime com dimensões mais previsíveis e permite comparar resultados de forma justa quando você muda de material.
A regra mais importante é alterar uma variável por vez e registrar cada mudança. Se várias coisas mudam juntas, fica impossível saber o que realmente melhorou.
A ordem da calibração importa
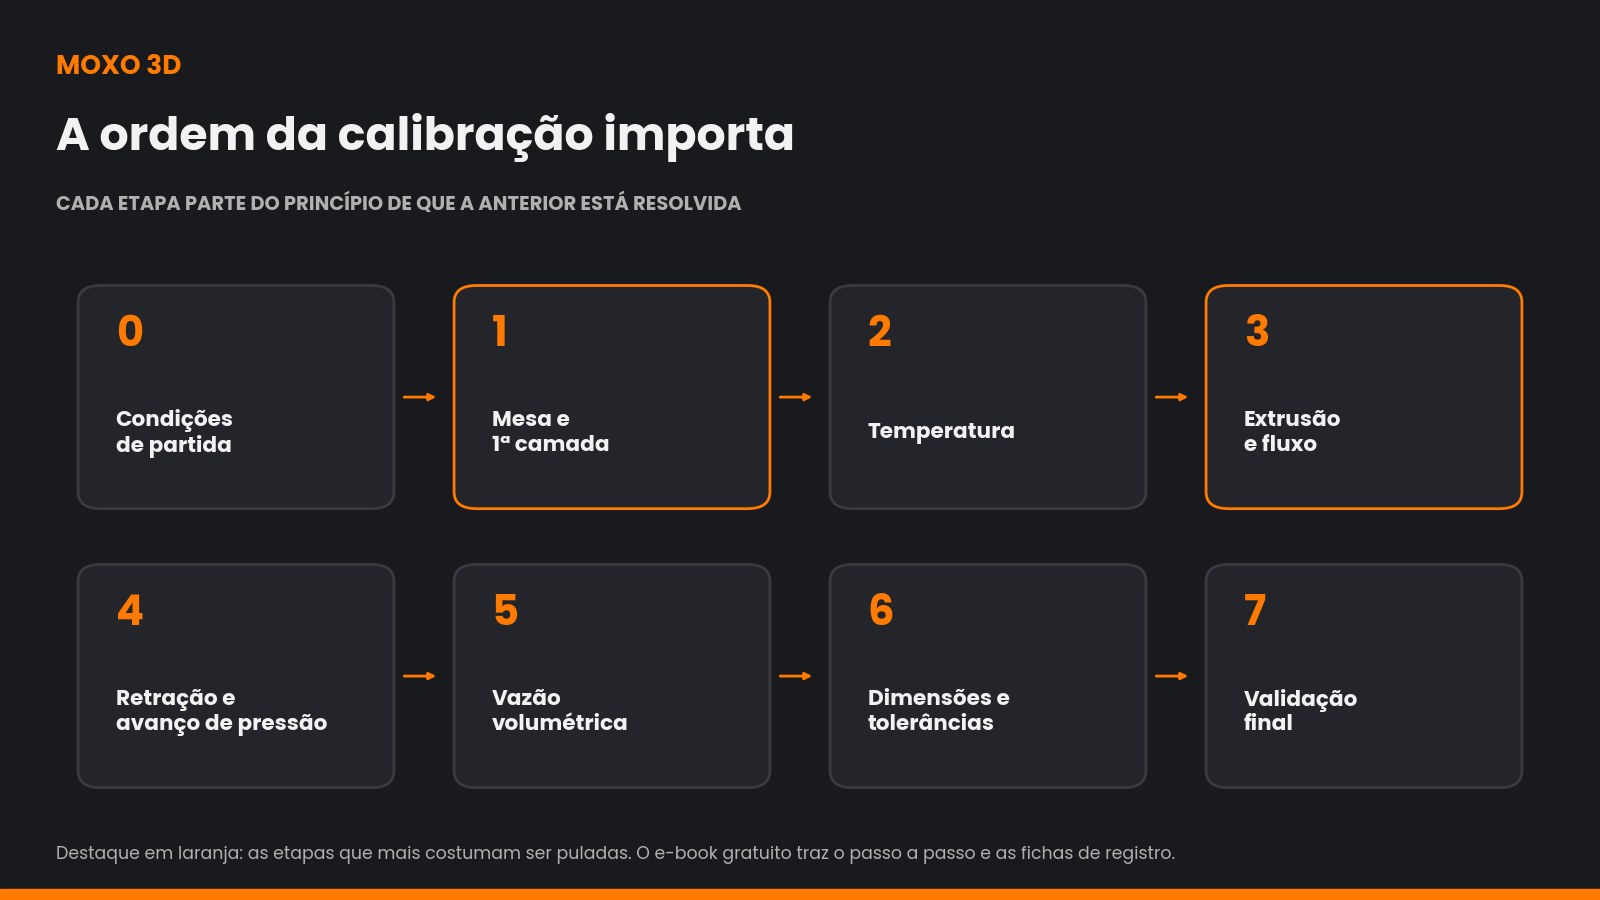
Não adianta ajustar retração com a primeira camada falhando, nem calibrar fluxo com o filamento úmido. Por isso, siga a sequência — e volte uma etapa sempre que um teste não fizer sentido.
Etapa 0: condições de partida
Muitos “problemas de calibração” são mecânicos ou de material. Antes de mexer no fatiador, confira correias, rodas ou trilhos, parafusos, bico, ventoinhas e cabos — o guia de manutenção preventiva traz o roteiro. Garanta também que o filamento esteja seco: filamento úmido invalida praticamente todos os testes seguintes.
Etapa 1: mesa e primeira camada
Siga o procedimento de nivelamento da sua impressora e ajuste o deslocamento do bico (Z-offset). Imprima quadrados de uma camada nos cantos e no centro: linhas redondas e separadas indicam bico alto; superfície áspera ou transparente indica bico baixo; linhas achatadas, unidas e uniformes indicam o ponto certo.
Evite compensar uma primeira camada ruim aumentando fluxo ou temperatura — isso mascara o problema e piora as camadas seguintes.
Etapa 2: temperatura do bico
Comece pela faixa indicada pelo fabricante do filamento e imprima uma torre de temperatura. Observe fios, pontes, saliências e a resistência entre camadas. Muitos fios e saliências caídas sugerem temperatura alta; camadas que se separam com facilidade sugerem temperatura baixa. Faça o teste na velocidade real de uso: imprimir mais rápido exige mais calor.
Etapa 3: extrusão e fluxo
Primeiro, quando a sua impressora permitir, confira os passos do extrusor: marque o filamento 120 mm acima da entrada, peça 100 mm de extrusão e meça a sobra.
passos novos = passos atuais × 100 ÷ (120 − sobra medida)
Depois, ajuste o fluxo com um cubo de parede única, medindo a espessura da parede em vários pontos:
fluxo novo = fluxo atual × largura configurada ÷ largura medida
Exemplo: fluxo de 100%, largura configurada de 0,45 mm e média medida de 0,48 mm resultam em aproximadamente 94%. Muitos fatiadores já trazem testes próprios de fluxo; nesse caso, siga o procedimento deles.
Etapa 4: retração e avanço de pressão
A retração puxa o filamento de volta antes de deslocamentos sem extrusão, reduzindo fios. Imprima uma torre de retração variando primeiro a distância e depois a velocidade. Como ponto de partida comum: algo entre 0,4 e 1,5 mm em extrusão direta e entre 3 e 6 mm em sistemas Bowden — valores de referência, que dependem do hotend e do material.
O avanço de pressão (Pressure Advance ou Linear Advance), quando suportado pelo firmware, compensa o atraso da pressão no bico durante acelerações e deixa cantos mais nítidos. Use o padrão de teste do seu firmware ou fatiador. Retração exagerada pode causar entupimentos: se precisar de valores muito altos, volte à temperatura e à umidade.
Etapa 5: vazão volumétrica e velocidade
Q (mm³/s) = largura da linha × altura da camada × velocidade
Com 0,45 mm de largura, 0,20 mm de camada e 100 mm/s, a vazão é de 9 mm³/s. Para descobrir o limite real do seu hotend, use um teste de vazão máxima e configure o fatiador um pouco abaixo do ponto em que surgem falhas. O assunto está detalhado no artigo sobre vazão volumétrica.
Etapa 6: dimensões e tolerâncias
Imprima cupons simples, meça três vezes e calcule o desvio (média − nominal). Em FDM, peças externas costumam sair maiores e furos menores. Com esses desvios, você compensa as medidas no projeto — o passo a passo está no guia de tolerâncias e encaixes, com calculadora gratuita.
Etapa 7: validação final
Escolha uma peça de referência que reúna o que importa no seu uso — superfícies visíveis, detalhes, saliências, pontes, furos e encaixes. Imprima com o perfil final, salve o perfil com um nome claro (impressora, bico, material e data) e guarde a peça junto com a ficha preenchida. Ela vira o padrão de comparação das próximas recalibrações.
Quando recalibrar
- troca de bico, hotend, extrusor ou superfície da mesa;
- novo material, nova marca ou lote com comportamento diferente;
- atualização de firmware ou mudança grande de perfil;
- aumento repentino de falhas no seu controle de qualidade;
- depois de manutenção mecânica.
Baixe grátis o e-book Guia de Calibração FDM MOXO 3D
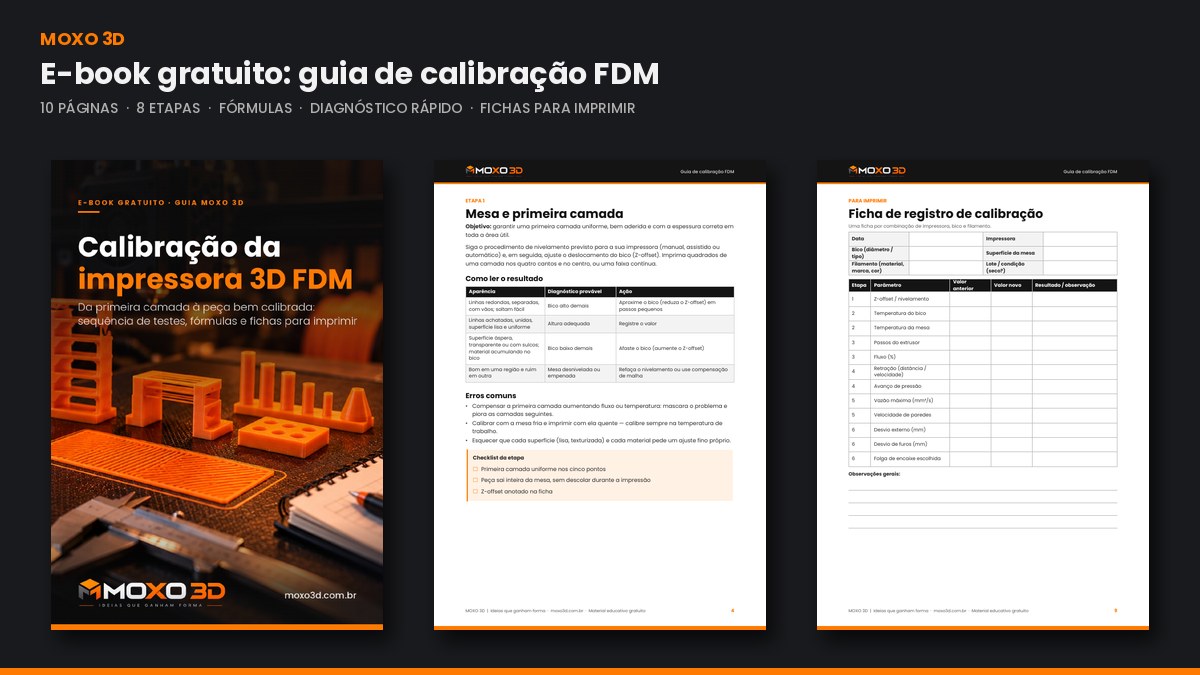
- 8 etapas com objetivo, teste, leitura do resultado, erros comuns e checklist;
- fórmulas de passos do extrusor, fluxo e vazão volumétrica;
- diagnóstico rápido: sintoma, causa provável e etapa por onde começar;
- fichas para imprimir: registro de calibração e de testes dimensionais.
São 10 páginas em PDF, prontas para ler na tela ou imprimir. Preencha abaixo e receba o link por e-mail:
Perguntas frequentes
Com que frequência devo calibrar a impressora 3D?
Não há um intervalo fixo. Recalibre quando trocar componentes, material ou lote, depois de manutenção ou quando as falhas aumentarem.
Posso copiar o perfil de outra pessoa?
Pode usar como ponto de partida, mas valide na sua máquina. Pequenas diferenças de montagem, bico e filamento mudam o resultado.
Impressoras com calibração automática precisam disso?
As rotinas automáticas cobrem parte das etapas. Ainda assim, temperatura, retração, vazão e tolerâncias costumam depender do material e do seu uso.
Qual etapa mais influencia as falhas?
Na experiência da MOXO 3D, a primeira camada e a umidade do filamento respondem por boa parte das falhas evitáveis.
Conclusão
Calibrar não é encontrar números mágicos, mas seguir uma ordem, mudar uma variável por vez e registrar. Com o e-book em mãos, você tem o roteiro completo e as fichas para documentar cada ajuste. Depois, use a calculadora de tolerâncias e o controle de qualidade para manter os resultados. Todas as ferramentas estão em ferramentas gratuitas.
Deixe um comentário