Publicidade — conteúdo com links patrocinados: este artigo contém links de afiliado. Se você comprar por eles, a MOXO 3D pode receber uma comissão, sem custo extra para você. As indicações refletem a nossa experiência e não têm intenção de prejudicar nenhuma marca. Saiba mais.
A peça ficou pronta, mas a impressão deixou um segundo resultado sobre a bancada: suportes removidos, linhas de preparação, bordas de adesão, torres de preparação e pequenos resíduos das trocas de filamento. Quando as impressões multicoloridas entram na rotina, esse volume chama ainda mais atenção.
Essas sobras representam filamento comprado, energia consumida e tempo de máquina. Aproveitá-las começa com uma decisão simples, tomada ao lado da impressora: separar os materiais enquanto ainda sabemos de onde vieram.
Neste artigo, você vai encontrar ideias acessíveis para reutilizar purgas e suportes — mosaicos, objetos em moldes de silicone, inclusões em resina e peças decorativas com gesso — e entender como organizar os resíduos, reduzir as sobras e procurar opções de reciclagem.
Transparência: as técnicas e os números deste artigo são exemplos ilustrativos e refletem a experiência prática da MOXO 3D, não especificações de fabricantes. Marcas, equipamentos e programas citados servem apenas como referência, sem qualquer intenção de prejudicá-los ou compará-los. Siga sempre a ficha técnica e a ficha de segurança de cada produto.
Neste guia
O que são purgas e por que elas aparecem?
A purga é a extrusão de material para preparar o fluxo ou retirar o filamento que permaneceu no caminho de extrusão. Ela aparece no carregamento, nas trocas de material e, especialmente, em impressões multicoloridas com um único bico.
Ao passar de uma cor para outra, o sistema precisa expulsar material suficiente para que a cor anterior deixe de interferir no resultado. Os pequenos aglomerados expelidos são conhecidos como “poops” entre usuários de impressoras multicoloridas.
Também podem existir torres de preparação, usadas para estabilizar a extrusão após as trocas. Purga expelida e torre têm funções relacionadas, mas sua quantidade e seu comportamento dependem da máquina e do fatiador.
Suportes, por sua vez, sustentam regiões que precisam de apoio durante a impressão. Depois de removidos, entram no mesmo fluxo de resíduos dos brims, rafts, protótipos e peças que falharam.
1. Separe por polímero antes de separar por cor
A informação mais importante para reciclar uma sobra é sua composição. PLA, PETG, ABS, ASA e TPU precisam de identificação própria. A separação entre PLA e PETG, por exemplo, é uma das dificuldades destacadas em um projeto de reciclagem e extrusão da ETH Zürich. Se tiver dúvida sobre as diferenças entre os dois materiais, veja o comparativo PLA ou PETG.
Duas purgas podem parecer iguais e ter composições diferentes. Uma transição de PLA preto para PLA branco continua sendo um resíduo predominantemente de PLA, sujeito às diferenças das formulações. Uma transição de PLA para PETG pode conter ambos no mesmo fragmento: nesse caso, coloque-a no recipiente de misturas.
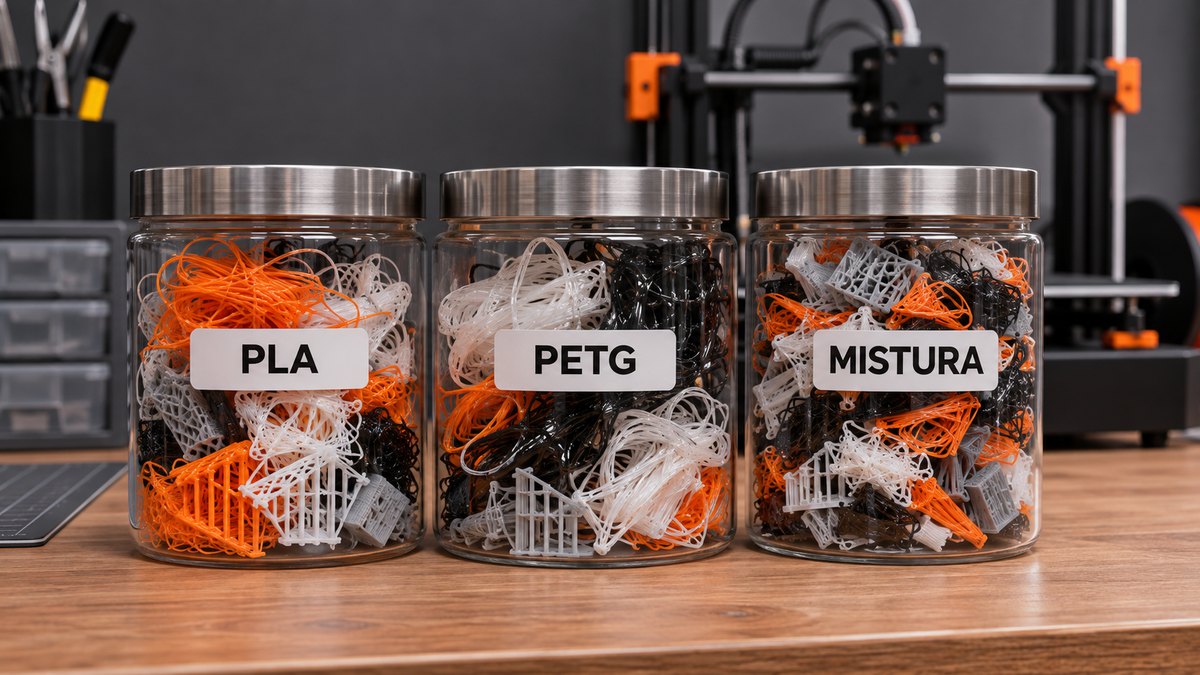
Organize recipientes identificados para cada material usado e mantenha outro para resíduos desconhecidos ou misturados. Registre marca e linha quando possível. Filamentos com fibra, madeira, glitter, características flexíveis ou outros aditivos devem ficar identificados e separados até confirmar sua aceitação pelo reciclador.
A cor pode ser a segunda etapa de triagem. Separar claros e escuros ajuda quem pretende produzir peças decorativas com aparência mais controlada.
Cuidados com os suportes
Um suporte pode ter o mesmo material da peça ou uma interface de composição diferente. Se houver PLA, PETG ou material específico de suporte no mesmo conjunto, separe as partes identificáveis e guarde as regiões inseparáveis como mistura.
Mantenha as sobras secas e protegidas da poeira, assim como os rolos (veja como armazenar filamento). Retire parafusos, ímãs e outros componentes removíveis. Peças pintadas, coladas ou contaminadas precisam de avaliação separada.
2. Aproveite o formato que a sobra já tem
Amostras para pintura e acabamento
Torres e trechos de peças falhadas podem servir para experimentar lixa, primer, tinta e adesivos. Assim, você avalia a aparência antes de trabalhar na peça final.
Escolha um retalho do mesmo filamento e com superfície semelhante àquela que receberá o acabamento. Uma amostra pequena pode evitar perder uma peça inteira numa tentativa.
Calços e apoios leves de bancada
Partes rígidas e estáveis podem ajudar a alinhar uma montagem leve, manter um espaçamento provisório ou apoiar uma peça durante a colagem.
Confira a estabilidade e a resistência do fragmento antes de usar. A estrutura porosa e as paredes finas de muitos suportes limitam esse aproveitamento: reserve esses usos para situações de baixa exigência.
Mosaicos, painéis e mostruários
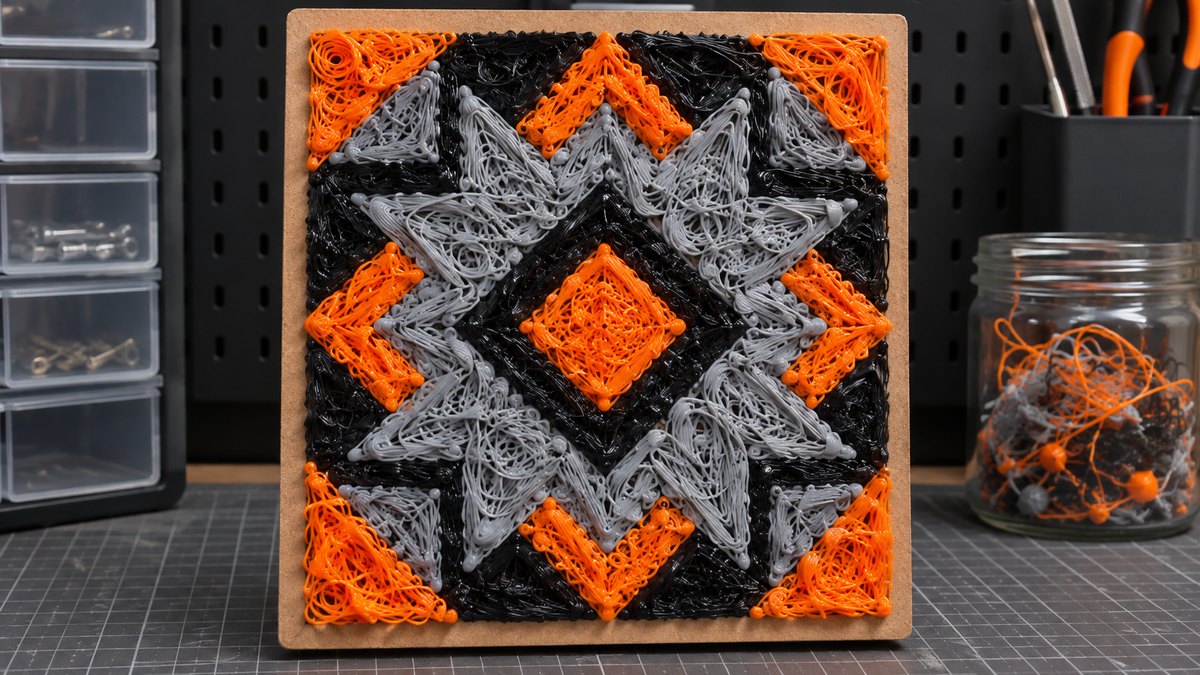
Purgas com formas e cores variadas podem compor quadros, painéis decorativos ou mostruários de filamentos. Uma composição com laranja, preto e cinza, por exemplo, pode aproveitar a identidade visual da oficina.
Fixe os fragmentos de forma firme e controle as bordas pontiagudas. Mantenha peças pequenas fora do alcance de crianças e animais.
Ensaios e demonstrações
Suportes, brims e peças falhadas também ajudam a explicar orientação de impressão, necessidade de apoio, adesão e falhas de processo. Uma coleção pequena e identificada pode se tornar material de treinamento para a equipe.
Selecione exemplos que tenham uma função clara e encaminhe periodicamente os demais para a destinação planejada.
3. Use os metros finais das bobinas
O filamento que ainda está em fio oferece outra oportunidade de aproveitamento. Etiquetas, pequenos clipes, amostras de cor e testes de primeira camada podem consumir os metros finais de uma bobina.
Pese o conjunto e desconte a massa do carretel vazio. Compare o saldo com a estimativa do fatiador, deixando margem para carregamento, preparação e purga.
Quando a impressora permitir continuidade automática com outra bobina, confira as condições da função e a compatibilidade dos filamentos. Sistemas de emenda também exigem controle de alinhamento e diâmetro para que a junção passe pelo caminho de alimentação.
4. Ideias caseiras e acessíveis para transformar as sobras em objetos
Reaproveitar resíduos de impressão 3D também cabe em uma bancada pequena. Não é preciso começar comprando triturador, extrusora ou prensa industrial: moldes simples, ferramentas manuais e um projeto pequeno já permitem experimentar caminhos diferentes.
Há duas técnicas que merecem atenção: aquecer um termoplástico identificado para consolidá-lo em um molde e incorporar fragmentos em uma matriz que endurece, como a resina epóxi. Na primeira, o próprio plástico forma o novo objeto. Na segunda, a resina envolve os pedaços e os mantém unidos.
Prepare os fragmentos sem comprar um triturador
Guarde purgas e suportes limpos em potes separados por material. Para projetos pequenos, prefira suportes finos, brims e fios, que podem ser cortados com alicate de corte adequado. Trabalhe dentro de uma caixa para conter fragmentos e use proteção ocular. Não force ferramentas em blocos grossos: reserve-os para outros usos ou processamento apropriado.
Não é necessário transformar tudo em pó. Pequenos retalhos dão um efeito de confete ou granilite e geram menos poeira. Evite liquidificador e moedor de cozinha: além da contaminação, as lâminas e o motor podem não suportar esse trabalho. Filamentos com fibras e aditivos exigem cuidados adicionais; para os primeiros testes, use PLA comum identificado.
Se lavar as sobras, deixe secar completamente antes do uso. Água nos fragmentos pode prejudicar tanto o acabamento da resina quanto o processamento térmico.
4.1. Restos de PLA em moldes de silicone
Uma ideia é reunir sobras de PLA de várias cores e consolidá-las em moldes rasos, formando medalhões decorativos, pequenas placas, enfeites e bases para objetos leves. O aspecto pode lembrar um mosaico, com cores distribuídas de maneira irregular.
O kit básico inclui um molde de silicone com resistência térmica documentada, bandeja rígida, pinça, luvas térmicas e equipamento de aquecimento dedicado, com controle e verificação de temperatura. Um forno elétrico pequeno reservado à oficina pode fazer parte dessa estrutura; ele não deve voltar ao preparo de alimentos. O local precisa ter controle das emissões, de preferência com exaustão para fora, e ficar separado da área de convivência.
Nem todo molde de silicone para artesanato suporta aquecimento. Confira a ficha técnica do produto e sua compatibilidade com a temperatura e o tempo do processo: os limites variam entre formulações, e o nome “silicone” sozinho não define o limite.
Para organizar um primeiro ensaio:
- Escolha uma cavidade rasa, sem detalhes finos, e apoie o molde sobre uma bandeja rígida.
- Distribua retalhos pequenos de PLA identificado e anote a massa utilizada.
- Defina o ciclo térmico a partir dos dados do plástico, do molde e do equipamento. A temperatura de impressão do bico não deve ser copiada como regulagem do forno.
- Acompanhe a consolidação. PLA aquecido pode permanecer viscoso e não preencher cantos como uma resina líquida; vazios e marcas são possíveis.
- Deixe esfriar completamente antes de desenformar e avalie bordas, porosidade e empenamento.
Não há uma receita universal de temperatura e tempo para qualquer filamento e molde. O aquecimento deve permitir a união dos fragmentos sem ultrapassar os limites dos materiais. Se não houver dados ou equipamento adequado, comece pelas alternativas sem aquecimento descritas abaixo. Não use chama direta, micro-ondas nem forno compartilhado com alimentos.
Essa técnica funciona melhor como experiência com objetos simples e de baixa exigência. Uma peça bonita ainda pode apresentar união fraca entre os fragmentos. Não destine o resultado a contato com alimentos, apoio de panelas, isolamento elétrico ou fixação de cargas.
4.2. Resina epóxi com fragmentos: efeito de granilite colorido
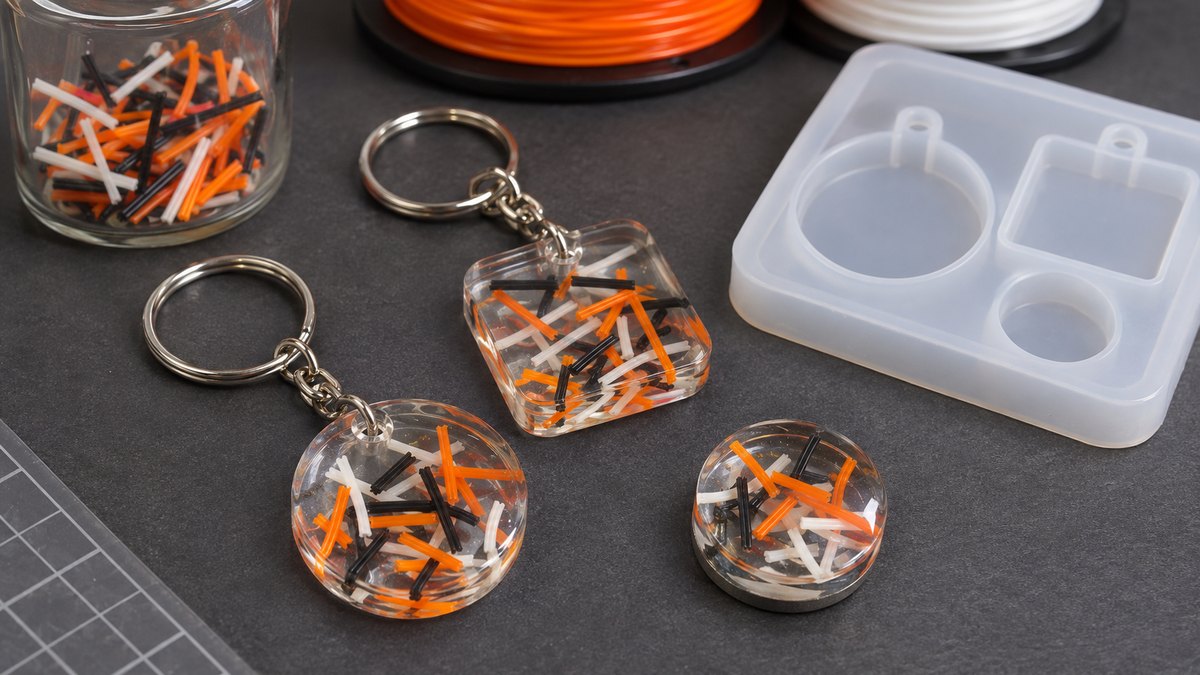
Aqui os retalhos entram como inclusão decorativa. Eles não precisam derreter: a resina cura ao redor deles. É uma possibilidade para chaveiros, pingentes decorativos, ímãs de geladeira, placas de identificação e pequenas bandejas para chaves e bijuterias.
Para começar, use molde de silicone compatível com a resina, um kit pequeno de epóxi próprio para fundição artesanal, instrumentos de dosagem, recipiente e espátula exclusivos para artesanato, proteção ocular e luvas compatíveis com a ficha de segurança. Luvas nitrílicas são usuais, mas precisam ser trocadas quando contaminadas. Trabalhe com ventilação adequada e evite contato da resina não curada com a pele.
O processo de teste pode seguir esta sequência:
- Separe fragmentos limpos e secos. Retalhos pequenos e sem pontas muito longas são mais fáceis de distribuir.
- Confira proporção, forma de medição, tempo de trabalho, espessura máxima por camada e cura da resina escolhida.
- Dose os componentes A e B exatamente como o fabricante orienta. O filamento é uma adição separada: sua massa não entra na proporção química entre resina e endurecedor.
- Siga a ordem de mistura indicada para o sistema. Alguns fabricantes orientam incorporar cargas após misturar A e B; outros especificam preparação na parte A. Confirme a compatibilidade de inclusões plásticas e não improvise com solventes.
- Faça primeiro uma amostra pequena com poucos fragmentos. Misture lentamente ou distribua as inclusões no molde conforme a orientação do produto, garantindo que a resina molhe suas superfícies.
- Respeite o limite de espessura e deixe curar pelo prazo indicado. A desmoldagem pode ocorrer antes da resistência final: confira os dois tempos.
- Observe bolhas, regiões pegajosas, desprendimento de fragmentos e deformações antes de produzir novas unidades.
Não existe proporção universal de “filamento para resina”. Muito resíduo pode impedir o preenchimento dos espaços e deixar a peça porosa ou frágil. A compatibilidade e a aderência também variam entre polímeros e formulações.
Exemplo apenas de dosagem: se a resina escolhida exigir 100 partes de A para 50 de B em massa, um lote com 20 g de A recebe 10 g de B. Os fragmentos são pesados separadamente e não alteram esses 10 g. Essa proporção é ilustrativa: use exclusivamente a indicada no seu kit. Os guias de fundamentos de epóxi da WEST SYSTEM reforçam a importância de preservar a proporção dos componentes e de seguir o procedimento específico para adição de cargas.
A cura libera calor. Não prepare grandes volumes num copo nem ultrapasse a espessura permitida, pois o aquecimento pode deformar o PLA e comprometer o conjunto. Evite maçarico e soprador para retirar bolhas sem autorização do fabricante. Não despeje componentes líquidos no ralo; siga a ficha de segurança e as regras locais de destinação.
Resina UV merece cuidado extra: fragmentos opacos podem bloquear a luz e deixar material sem cura por baixo. Para os primeiros ensaios com inclusões, escolha um sistema de fundição com procedimento adequado a esse uso.
4.3. Chaveiros e ímãs com aparência própria
Um molde pequeno ajuda a limitar o consumo de resina. Retalhos laranja e preto podem formar um chaveiro com fundo translúcido; sobras brancas e cinzas permitem uma composição mais discreta.
Faça uma amostra, teste a região de fixação da argola e evite deixá-la muito próxima da borda. Nos ímãs, use uma fixação compatível com os materiais e mantenha peças pequenas longe de crianças e animais. Não venda um objeto com superfície pegajosa ou cura incompleta.
O diferencial está na composição das cores e na utilidade. Não é preciso esconder a origem dos fragmentos: ela pode fazer parte da apresentação do produto.
4.4. Gesso com detalhes de filamento
Para um ensaio sem processamento térmico e sem resina epóxi, considere pequenos objetos de gesso com fragmentos decorativos na superfície. É uma proposta experimental para placas, letras e enfeites de uso interno e seco.
Prepare o gesso na proporção indicada pelo fabricante e incorpore poucos retalhos numa amostra, ou acomode-os parcialmente na superfície durante a moldagem. Após a secagem, verifique se ficaram presos. O plástico pode ter aderência limitada ao gesso: não presuma reforço mecânico e descarte composições com pedaços soltos ou pontas expostas.
Esse caminho consome pouca sobra por objeto e também cria uma mistura difícil de separar. Pode interessar pelo acabamento, mas não substitui uma rota de reciclagem para grandes quantidades.
4.5. Mosaicos colados: o projeto mais simples para começar
Uma base reaproveitada de madeira, MDF ou uma moldura pode receber purgas como peças de mosaico. Desenhe uma inicial, um símbolo ou um padrão e fixe os retalhos com adesivo compatível, testado numa amostra. Não é obrigatório cobrir tudo com resina.
Esse projeto permite utilizar fragmentos inteiros, dispensa trituração e reduz a compra de insumos. Painéis para a oficina, amostras de cores e placas decorativas são aplicações possíveis. Controle as pontas e confira a fixação antes de pendurar.
4.6. Use a impressora para criar o modelo do seu molde
A própria impressora pode produzir um modelo mestre para um molde de silicone. Desenhe uma peça rasa, com cantos arredondados e geometria que permita a desmoldagem. Depois de acertar o protótipo, prepare o molde conforme as instruções do silicone.
As linhas de camada do modelo podem aparecer nas cópias. Faça também um teste de cura e compatibilidade entre o silicone e a superfície do mestre, especialmente se houver tinta, selante ou resina. Para moldagem a quente, confirme o limite térmico do silicone: um molde adequado à resina em temperatura ambiente não está automaticamente aprovado para receber plástico aquecido.
Quanto custa começar com essas técnicas?
O custo depende principalmente do que a oficina já tem. Para gastar menos, escolha primeiro o objeto e só depois compre os insumos necessários.
| Técnica | Principais gastos | Como reduzir o investimento |
|---|---|---|
| Mosaico colado | Base e adesivo compatível | Reaproveitar moldura e usar fragmentos inteiros |
| Gesso com inclusões | Gesso e molde | Fazer uma placa pequena de teste |
| Resina com fragmentos | Resina, molde, dosagem e proteção | Começar com chaveiros e um kit pequeno |
| PLA moldado com calor | Equipamento dedicado, molde térmico e controle das emissões | Usar estrutura de oficina já adequada ou compartilhar um espaço equipado |
A sobra já está disponível, mas o novo objeto não é gratuito. Some resina ou gesso, molde dividido pelo número de utilizações, ferragens, proteção, energia, perdas e tempo de acabamento. Um chaveiro com pouca sobra e muito trabalho pode custar mais que outro feito diretamente na impressora — o método de cálculo está em quanto custa imprimir uma peça em 3D.
Resina com filamento é sempre uma opção mais sustentável?
O reaproveitamento prolonga o uso dos fragmentos, mas o resultado incorpora material novo. Ao envolver PLA ou PETG em epóxi curado, forma-se um conjunto difícil de separar e de encaminhar à reciclagem mecânica dos termoplásticos.
Por isso, priorize objetos duráveis e com uso definido, usando apenas a quantidade necessária de resina. Reserve os lotes limpos e bem separados para quando houver uma rota de reciclagem confirmada. Na comunicação do produto, prefira “feito com fragmentos reaproveitados de impressão 3D”; não anuncie “100% reciclado”, “biodegradável” ou benefício ambiental comprovado sem demonstrá-lo.
Para começar, uma experiência pequena já permite comparar os caminhos: um mosaico com purgas inteiras, um chaveiro com inclusões em epóxi e uma placa decorativa com poucos fragmentos em gesso. Registre a massa de sobras aproveitada, o material novo consumido, o tempo e o resultado. O ensaio térmico pode ficar para quando houver estrutura adequada. Assim você descobre qual técnica combina com a sua bancada e gera um item que realmente será usado.
5. É possível transformar purgas em filamento novo?
Sim. A reciclagem para produção de filamento exige preparar a matéria-prima e controlar a extrusão. O projeto da ETH Zürich utiliza resíduos de impressão separados e livres de impurezas para produzir novo fio.
O processo geralmente envolve as seguintes etapas:
- Identificar o polímero e separar as formulações aceitas.
- Retirar contaminantes e componentes estranhos.
- Triturar em granulometria adequada ao equipamento.
- Secar conforme os requisitos do material.
- Extrudar e resfriar sob condições controladas.
- Medir diâmetro e ovalização ao longo do fio.
- Bobinar e testar o comportamento de impressão.
A impressora convencional recebe o filamento acabado. Purgas e grânulos precisam passar pela linha apropriada antes de chegar a ela.
Por que fazer filamento exige controle?
O fio precisa ter regularidade para que a alimentação e a vazão sejam previsíveis. Umidade, contaminação, variação de diâmetro e histórico de processamento influenciam o resultado. Repetidos ciclos térmicos também podem alterar as propriedades do polímero.
A mistura com matéria-prima virgem pode fazer parte de uma formulação de reciclagem. A proporção deve ser definida pelos testes e pelo processo utilizado.
Para uma oficina pequena, avaliar uma parceria antes de comprar equipamentos ajuda a conhecer o rendimento e a qualidade possíveis. Inclua na conta triagem, mão de obra, energia, manutenção, transporte e material perdido durante os testes.
6. Onde procurar reciclagem no Brasil?
Fabricantes e revendedores de filamento
Consulte se há programa ativo de recebimento e pergunte exatamente o que ele aceita. Carretéis, purgas, peças e suportes podem ter regras diferentes.
Informe polímero, marca, aditivos, quantidade e condição do material. Confirme lote mínimo, frete e exigências de embalagem antes de enviar.
Recicladores especializados
Procure empresas que trabalhem com o polímero identificado e que aceitem resíduos de impressão 3D. PETG de impressão, por exemplo, precisa ter sua aceitação confirmada antes de seguir junto com embalagens de PET.
Pergunte como o lote será processado e qual comprovação de recebimento pode ser fornecida, quando isso fizer parte do controle da oficina.
Universidades, fab labs e oficinas de reciclagem
Esses espaços podem desenvolver pesquisa ou produção com resíduos plásticos. O recebimento depende de combinação prévia, capacidade e projeto em andamento.
Um exemplo brasileiro é a pesquisa da Coppe/UFRJ que utiliza borra de café e resíduos de PLA de impressão 3D para desenvolver novos filamentos, noticiada pelo CREA-RJ. A iniciativa demonstra uma aplicação possível; consulte cada instituição sobre disponibilidade de parceria ou recebimento.
Cooperativas e serviços municipais
Consulte a cooperativa, o ecoponto ou a prefeitura sobre a aceitação daquele material e daquele formato. Fragmentos pequenos, misturas e polímeros com mercado limitado podem precisar de encaminhamento específico.
Se não houver rota de recuperação disponível, siga a orientação municipal para a fração sem destino de reciclagem confirmado.
7. PLA pode ir para a composteira?
A compostabilidade depende da formulação, do produto e das condições do processo. A NatureWorks descreve a compostagem industrial como uma rota para determinados produtos à base de PLA, em instalações e condições adequadas. Essa informação exige verificar a certificação e a aceitação do produto específico.
Por isso, purgas e suportes de PLA comum devem permanecer na triagem dos resíduos da oficina. Evite colocá-los no solo, no lixo orgânico ou na composteira doméstica presumindo que terão decomposição adequada.
Procure primeiro uma rota de reciclagem mecânica que aceite a formulação utilizada.
8. Reduza a purga ainda no fatiador
Para quem usa a Bambu Lab A1 com AMS Lite, vale explorar o aproveitamento do material de transição no preenchimento, em objetos adicionais e em suportes, conforme as opções disponíveis no Bambu Studio. O projeto oficial lista a purga em preenchimento e em objetos entre seus recursos.
Direcione parte da transição para um objeto útil
Escolha um objeto cuja cor possa variar, como um espaçador ou uma peça de teste. Compare o consumo total antes e depois, pois acrescentar um objeto também demanda material.
No preenchimento, considere a possibilidade de cores escuras aparecerem através de paredes claras ou translúcidas. Preserve ainda as propriedades exigidas pela peça e use filamentos compatíveis.
Calibre o volume de limpeza
Teste as transições nas duas direções. Passar de uma cor escura para uma clara pode exigir uma limpeza diferente da passagem inversa.
Faça ajustes graduais e valide a aparência numa amostra. Purga insuficiente pode causar contaminação de cor e gerar uma reimpressão que consome mais do que a economia inicial.
Compare a produção em lote
Quando várias unidades exigem as mesmas trocas nas mesmas camadas, compartilhar a placa pode distribuir parte da purga entre mais peças. Compare as estimativas do fatiador e considere a estabilidade e o risco de perder um lote maior. O planejamento de produção ajuda a decidir quando agrupar.
Outra possibilidade é dividir detalhes coloridos em componentes para montagem, quando o projeto permitir.
9. Diminua suportes e falhas
Tanto na A1 quanto na Ender 3 V3 KE, a orientação da peça deve ser uma das primeiras variáveis avaliadas.
Gire o modelo e compare massa de suporte, tempo, acabamento e direção dos esforços na peça pronta. Utilize suportes por região quando isso permitir concentrar o apoio onde ele é necessário.
Suportes em árvore ou orgânicos podem favorecer algumas geometrias. Outras precisam de bases convencionais ou interfaces mais extensas. Confira as camadas na prévia e preserve os apoios necessários à estabilidade.
Se você desenvolve o modelo, avalie chanfros, balanços menores e divisão em partes. Melhorar o desenho pode reduzir o resíduo em todas as próximas unidades.
Também registre as causas de falha. Problemas recorrentes de primeira camada, umidade ou alimentação têm efeito direto no volume descartado. A planilha do artigo sobre falhas e desperdícios ajuda a organizar esse registro.
10. Quanto dinheiro as sobras representam?
Considere um exemplo hipotético. Uma oficina consome 1 kg de filamento e obtém 800 g de peças aprovadas e 200 g de sobras. A taxa de resíduo sobre o consumo foi de 20%.
Após ajustes, a mesma produção de 800 g passa a gerar 100 g de sobras. O consumo cai para 900 g e a taxa de resíduo passa a aproximadamente 11,1%.
A massa de sobras diminuiu 50%. Com filamento a R$ 100 por quilo, a economia direta de material foi de R$ 10 nesse lote.
Esse cálculo considera somente filamento. Energia e tempo precisam ser medidos separadamente. Para avaliar reciclagem, desconte ainda transporte, processamento e perdas.
Uma fórmula simples para acompanhar a oficina é taxa de sobras = massa de resíduos gerados ÷ massa de filamento consumido × 100.
Separe o registro em purgas, suportes e falhas. Essa divisão mostra qual intervenção merece atenção primeiro.
Por que o reaproveitamento importa?
A prevenção de resíduos preserva material antes de ele passar pelo processamento. O reuso prolonga a utilidade do que já foi produzido. A reciclagem pode substituir parte da matéria-prima em aplicações compatíveis, desde que haja triagem e processo adequados.
A Lei 12.305/2010, que institui a Política Nacional de Resíduos Sólidos, estabelece em seu art. 9º a ordem de prioridade: não geração, redução, reutilização, reciclagem, tratamento dos resíduos e disposição final ambientalmente adequada dos rejeitos. Essa ordem ajuda a organizar as decisões da oficina.
Os resultados ambientais dependem do rendimento, da energia, da logística e da utilidade do produto obtido. Criar um objeto com função definida, reduzir trocas desnecessárias e encaminhar um lote identificado são ações que podem ser acompanhadas com dados reais.
Uma rotina para começar nesta semana
Coloque recipientes identificados ao lado das impressoras. Separe cada sobra assim que ela surgir e reserve retalhos que tenham uso na bancada. Pese os resíduos semanalmente e registre sua origem.
Depois, escolha um trabalho recorrente e compare duas orientações ou configurações de purga. Procure um receptor para os lotes separados e confirme as condições de entrega antes de acumulá-los por meses.
Ao fim do período, registre quanto material deixou de ser gerado, quanto foi reutilizado e quanto teve destinação confirmada. Esses números permitem melhorar a produção e comunicar o resultado com precisão.
Na impressão 3D, aproveitar melhor o filamento começa no projeto e continua depois que a peça sai da mesa. Uma oficina que conhece seus resíduos consegue decidir com mais clareza o que ajustar, o que reutilizar e o que encaminhar para reciclagem.
Deixe um comentário