Publicidade — conteúdo com links patrocinados: este artigo contém links de afiliado. Se você comprar por eles, a MOXO 3D pode receber uma comissão, sem custo extra para você. As indicações refletem a nossa experiência e não têm intenção de prejudicar nenhuma marca. Saiba mais.
Você iniciou uma impressão 3D e começou a ouvir pequenos estalos vindos do bico aquecido? A peça terminou cheia de fiapos, com superfícies ásperas, pequenas bolhas ou falhas na extrusão?
Antes de sair alterando temperatura, retração, velocidade ou fluxo, existe um fator que muitas vezes passa despercebido: a umidade presente no filamento.
O problema é especialmente comum em materiais higroscópicos, como PETG, Nylon e TPU. Dependendo do material, do ambiente e da forma como o rolo é armazenado, poucos dias de exposição ao ar podem ser suficientes para alterar o comportamento durante a impressão.
Neste guia, você vai ver como identificar um filamento úmido, como medir a umidade de forma objetiva, como secar o material e como evitar que o problema volte. Para registrar cada rolo e cada secagem, você pode baixar grátis a nossa Planilha de Teste de Filamento.
Neste guia sobre filamento úmido
- Por que o filamento absorve umidade?
- O que acontece quando o filamento úmido chega ao bico
- Como saber se o filamento está úmido
- O teste mais objetivo: pese o rolo
- Como secar o filamento
- Temperatura de secagem por material
- Depois de secar: armazenamento
- Filamento úmido ou configuração errada?
- Teste antes e depois da secagem
- Conclusão
- Baixe a Planilha de Teste de Filamento
Por que o filamento absorve umidade?
Alguns polímeros utilizados na impressão 3D são higroscópicos, ou seja, absorvem moléculas de água presentes no ar. Isso não significa que todo filamento absorva água na mesma velocidade.
Nylon e TPU são bastante sensíveis à umidade. O PETG também pode apresentar problemas após exposição prolongada. O PLA costuma ser menos problemático, mas também pode absorver umidade suficiente para prejudicar determinadas impressões. O ABS absorve menos água que esses materiais, embora não seja imune.
Outro ponto importante: um rolo novo e lacrado não deve ser considerado automaticamente seco. Os fabricantes normalmente secam o material antes da embalagem, mas o nível final de umidade varia conforme o processo industrial, a embalagem e as condições de transporte e estoque.
Por isso, mesmo um filamento recém-aberto pode apresentar sinais de umidade — inclusive de boas marcas. Se você está escolhendo fornecedor, veja também a nossa comparação de marcas de filamento 3D no Brasil.
O que acontece quando o filamento úmido chega ao bico
Imagine um pequeno volume de água preso dentro do polímero. Quando o filamento entra no hotend, ele é aquecido a temperaturas que frequentemente ultrapassam 200 °C, e essa água se transforma rapidamente em vapor.
Esse vapor interfere na extrusão e pode provocar:
- pequenos estalos ou “pipocos”;
- formação de bolhas;
- fluxo irregular;
- superfície áspera;
- aumento do stringing;
- pequenas falhas ou lacunas;
- alteração do acabamento superficial;
- redução da resistência da peça em determinadas condições.
Como saber se o filamento está úmido
Normalmente não há alteração visual evidente no rolo. O diagnóstico costuma começar durante a impressão — e fica muito mais seguro quando você também pesa o rolo, como mostramos na próxima seção.
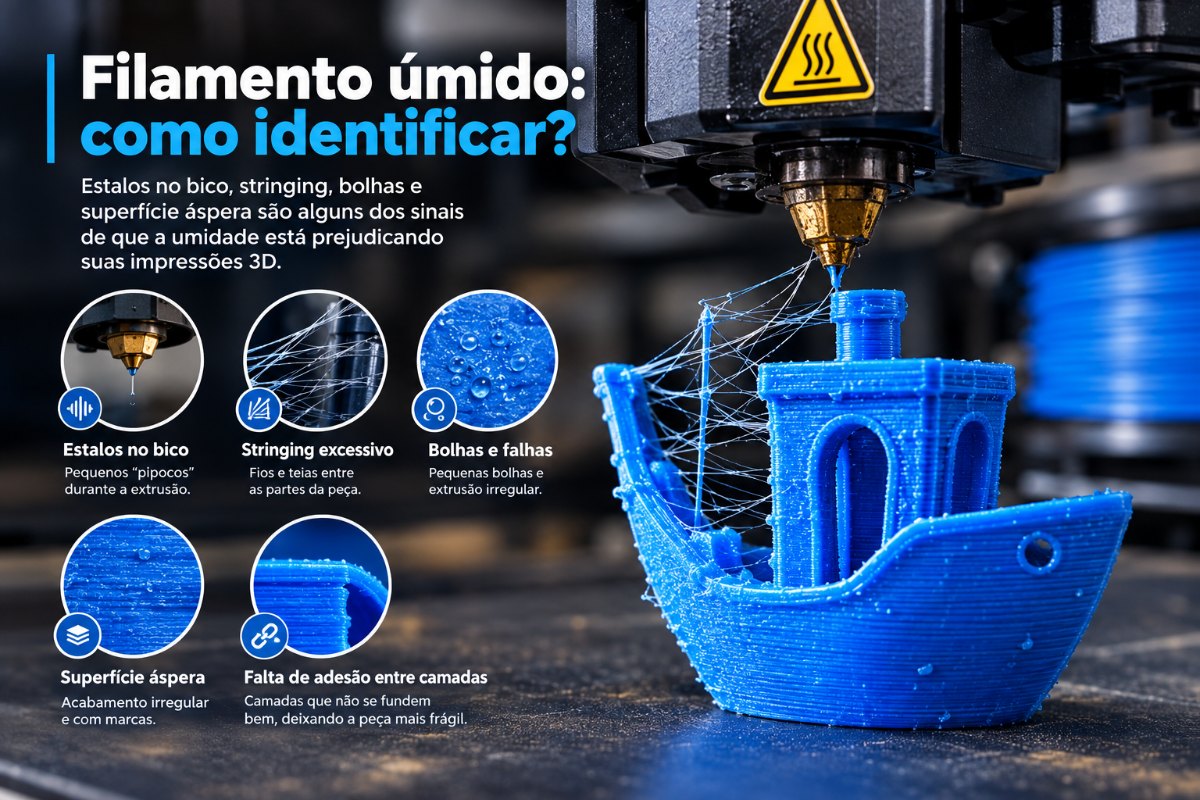
1. Estalos no bico
Um dos sinais mais característicos são pequenos estalos ou pipocos durante a extrusão, causados pela água que vira vapor dentro do hotend. Se você conhece o comportamento da sua impressora e começa a ouvir esses sons depois que um rolo ficou alguns dias exposto, a umidade é uma das primeiras coisas a investigar.
2. Stringing excessivo
A peça passa a apresentar fios entre diferentes regiões. Porém, atenção: stringing não significa automaticamente filamento úmido. Retração, temperatura, velocidade de deslocamento e configurações do slicer também podem causar o problema. Quando o stringing aparece junto com estalos, bolhas e extrusão irregular, a hipótese de umidade ganha força.
3. Superfície áspera
A peça pode apresentar textura diferente da esperada, com pequenas imperfeições e irregularidades no acabamento.
4. Bolhas ou pequenas explosões na extrusão
Ao sair do bico, o plástico pode apresentar bolhas ou aparência irregular. É um indicador especialmente útil de que o filamento precisa ser seco — dá para observar extrudando um pouco de material no ar.
5. Filamento quebradiço
Alguns materiais podem ficar mais frágeis após armazenamento inadequado. Esse sintoma, porém, não deve ser usado isoladamente, pois envelhecimento e composição também influenciam a resistência do filamento.
O teste mais objetivo: pese o rolo
Os sintomas acima são indícios de filamento úmido. Se você quer um número, a forma mais simples é pesar o rolo antes e depois da secagem:
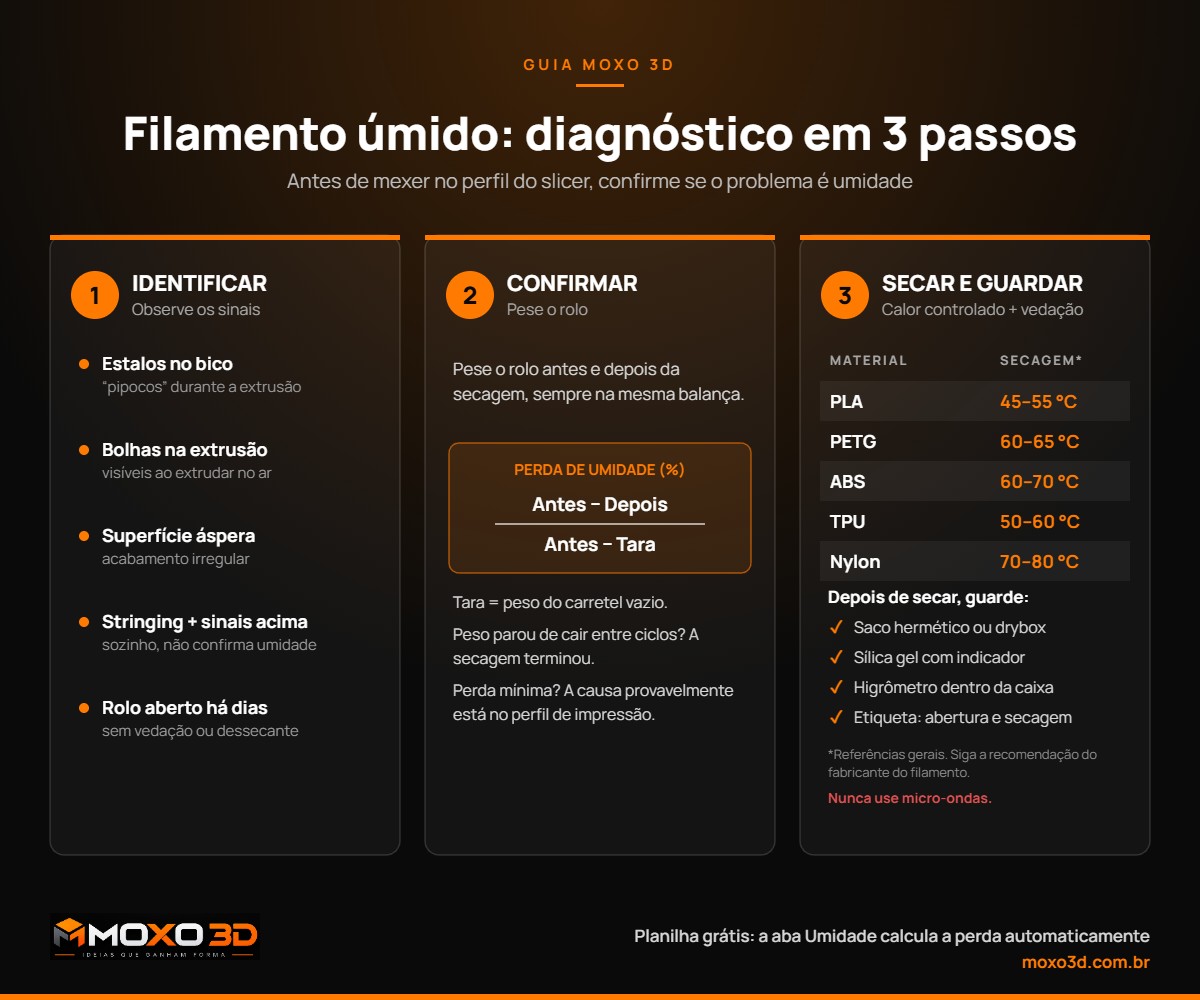
- Pese o carretel vazio de um rolo já usado da mesma linha (ou use o peso informado pelo fabricante) — essa é a tara.
- Pese o rolo antes de secar, sempre na mesma balança.
- Seque o filamento e pese novamente, logo ao retirar do secador.
- A diferença é a água removida. Divida pelo peso do filamento (peso antes − tara) para obter o percentual.
Uma balança de cozinha com resolução de 1 g já é suficiente para perceber diferenças em rolos de 1 kg. Se a perda for mínima, a umidade provavelmente não é a causa principal do problema.
A aba Umidade da Planilha de Teste de Filamento faz essa conta automaticamente: você informa tara, peso antes e peso depois, e ela calcula a água removida e o percentual — além de guardar o método, a temperatura, o tempo e os sintomas de cada secagem.
Como secar o filamento
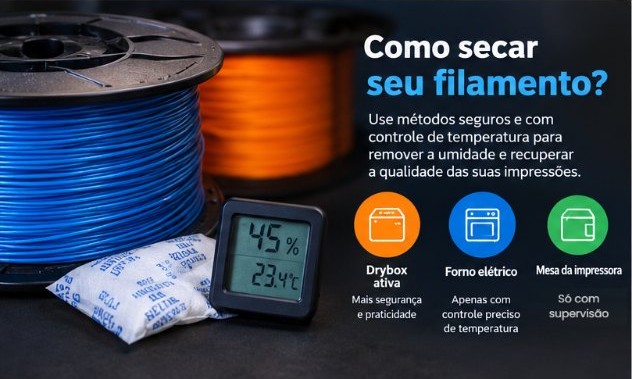
A solução é secar o filamento: retirar a umidade absorvida usando calor controlado durante determinado período. Existem diferentes maneiras de fazer isso.
1. Secador de filamento
Para quem imprime regularmente, uma drybox ativa ou secador de filamentos é uma das soluções mais práticas. Esses equipamentos controlam temperatura e tempo e, em muitos casos, permitem que o filamento saia direto da caixa para a impressora.
Isso une duas vantagens: secagem e armazenamento protegido durante a impressão. Em materiais mais sensíveis, como PETG, TPU e Nylon, essa combinação faz diferença.
Opções no mercado: para um rolo por vez, secadoras com aquecimento e tela, como a Sunlu S2P (versão 110 V), atendem bem o PLA e, com ciclos mais longos, o PETG. Para PETG e materiais que pedem mais calor, há modelos que chegam a 70 °C, como a Creality Space Pi. Confira sempre a tensão (127 V ou 220 V) antes de comprar.
2. Forno elétrico: funciona, mas exige cuidado
O principal problema dos fornos domésticos é que a temperatura indicada no painel pode não corresponder à temperatura real no interior, e muitos oscilam bastante durante o funcionamento. Temperatura excessiva pode:
- deformar o carretel;
- unir as espiras do filamento;
- alterar as propriedades do material;
- danificar materiais mais sensíveis.
Se optar por esse método, use um equipamento com controle de baixa temperatura e confira a temperatura real com um termômetro independente. E uma regra importante: nunca utilize forno de micro-ondas para secar filamentos.
3. Secagem improvisada: cuidado com soluções caseiras
É comum encontrar soluções com mesa aquecida, caixas de papelão e recipientes plásticos. Algumas funcionam, mas não devem ser consideradas automaticamente seguras: papelão próximo a uma fonte de calor, ligado por várias horas, pode representar risco de superaquecimento ou incêndio. Se for necessário improvisar, prefira soluções que:
- não tenham materiais inflamáveis próximos ao aquecimento;
- permitam controle da temperatura;
- mantenham ventilação adequada;
- não fiquem funcionando sem supervisão;
- mantenham o carretel estável e longe de componentes elétricos.
Para uso frequente, um secador próprio para filamentos é uma alternativa mais previsível.
Temperatura de secagem por material
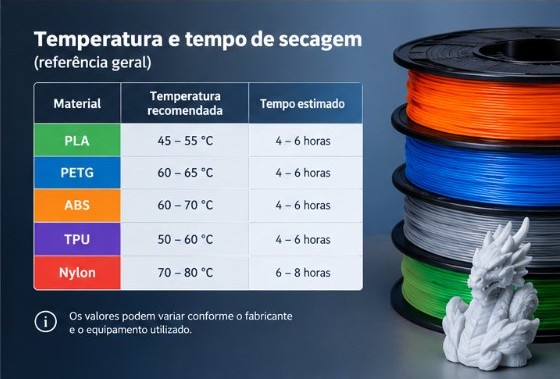
Não existe uma única temperatura capaz de secar todos os filamentos. Como referência inicial, fabricantes costumam recomendar faixas semelhantes às seguintes:
| Material | Faixa típica de secagem* | Sensibilidade à umidade |
|---|---|---|
| PLA | aprox. 45–55 °C | Baixa a moderada |
| PETG | aprox. 60–65 °C | Moderada |
| ABS | aprox. 60–70 °C | Baixa a moderada |
| TPU | aprox. 50–60 °C | Alta |
| Nylon | aprox. 70–80 °C | Muito alta |
O tempo também varia conforme o material, a quantidade de umidade absorvida, o equipamento e o ambiente. Em muitos casos algumas horas bastam, mas materiais muito úmidos podem exigir ciclos mais longos. Pesar o rolo entre um ciclo e outro ajuda a saber quando parar: se o peso deixou de cair, a secagem terminou.
Depois de secar: o problema pode voltar
Um dos erros mais comuns é secar o filamento e depois deixá-lo novamente exposto. Dependendo do material, ele volta a absorver umidade — por isso o armazenamento é tão importante quanto a secagem. Boas opções:
- sacos herméticos com zíper;
- caixas de armazenamento ou dryboxes com vedação;
- embalagens com sílica gel ou outro dessecante apropriado.
Duas dicas que facilitam o controle:
- Higrômetro: um higrômetro digital simples dentro da caixa mostra a umidade relativa do ar ali dentro. Quando ela começa a subir, é hora de trocar ou regenerar o dessecante.
- Sílica com indicador: a sílica gel com indicador muda de cor quando satura. Em geral ela pode ser regenerada com calor, seguindo as instruções do fabricante.
Para quem tem vários rolos, vale identificar cada carretel com material, cor, marca, data de abertura e última secagem. A aba Cadastro da planilha já tem campos para data de compra e de abertura, e a aba Umidade registra cada secagem.
Boas práticas para evitar filamento úmido
- Não deixe o carretel exposto sem necessidade. Terminou a impressão? Guarde o material.
- Use recipientes bem vedados. Quanto menor a troca de ar com o ambiente, melhor.
- Use dessecante e acompanhe a umidade com um higrômetro.
- Identifique os carretéis com data de abertura e de secagem.
- Dê atenção especial a materiais higroscópicos, como Nylon e TPU.
Filamento úmido ou configuração errada?
Nem todo problema de impressão é causado por umidade. O stringing, por exemplo, pode ser provocado por:
- temperatura de impressão muito elevada;
- distância ou velocidade de retração inadequadas;
- deslocamentos muito lentos;
- configuração inadequada do slicer;
- características específicas do filamento.
Da mesma forma, baixa adesão entre camadas pode estar relacionada à temperatura, ventilação, velocidade ou ambiente. Por isso, o diagnóstico deve considerar o conjunto de sintomas:
- Estalos + bolhas + extrusão irregular + rolo armazenado aberto → umidade é uma hipótese forte.
- Stringing sem estalos + temperatura elevada + retração mal ajustada → o problema provavelmente está nas configurações de impressão.
Um teste simples antes de alterar o perfil inteiro
Se você suspeita de um rolo, faça um teste comparativo:
- Imprima uma peça pequena ou um teste de retração e observe o resultado.
- Pese o rolo e anote.
- Seque o rolo inteiro e pese de novo.
- Repita o mesmo teste com exatamente as mesmas configurações.
- Compare as peças e a perda de peso.
Se estalos, bolhas e irregularidades diminuírem após a secagem — e a balança mostrar água removida —, você tem um forte indício de que a umidade estava contribuindo para o problema. Esse método é muito mais confiável do que alterar várias configurações do slicer ao mesmo tempo.
Na Planilha de Teste de Filamento, as abas Umidade, Calibração e Avaliação ajudam a registrar o antes e o depois de forma organizada, e a aba Resumo compara todos os seus rolos.
Com o filamento seco, o próximo passo é descobrir quanto material o seu hotend consegue derreter por segundo. Veja o guia vazão volumétrica na impressão 3D para calcular a velocidade máxima real da sua impressora.
A umidade pode estragar uma impressão perfeitamente calibrada
Você pode ter nivelamento perfeito, mesa bem preparada, fluxo calibrado, retração ajustada, temperatura correta e velocidade adequada — e ainda assim obter uma impressão ruim se o filamento estiver úmido. Antes de passar horas ajustando o slicer, vale fazer uma pergunta simples:
“Meu filamento está realmente seco?”
Em muitos casos, essa pergunta economiza horas de testes e vários metros de filamento desperdiçados.
Leia também na MOXO 3D: Gosta de entender o “porquê” por trás da impressão? Veja também 20 curiosidades sobre impressão 3D que você precisa conhecer.
Conclusão
O filamento úmido é um dos fatores mais subestimados na impressão 3D FDM. Estalos no bico, bolhas, extrusão irregular e determinados casos de stringing podem indicar que o material absorveu água do ambiente.
A solução passa por três etapas: diagnosticar → secar → armazenar corretamente. E lembre-se de que cada material tem características próprias — sempre que possível, use as recomendações do fabricante como referência de temperatura e tempo.
Baixe grátis a Planilha de Teste de Filamento
Controle seu filamento antes que ele controle a qualidade da sua impressão. A planilha gratuita da MOXO 3D reúne, em um só arquivo:
- Umidade: tara, peso antes e depois, água removida e percentual de perda em cada secagem;
- Cadastro: marca, material, lote, custo real por kg e datas de compra e abertura;
- Diâmetro, Calibração, Vazão máxima e Dimensional: os testes que mostram se o rolo está bom;
- Resumo: comparação automática entre todos os seus rolos.
Funciona no Excel, no LibreOffice e no Google Sheets. Preencha abaixo e receba o link por e-mail:
Deixe um comentário