Publicidade — conteúdo com links patrocinados: este artigo contém links de afiliado. Se você comprar por eles, a MOXO 3D pode receber uma comissão, sem custo extra para você. As indicações refletem a nossa experiência e não têm intenção de prejudicar nenhuma marca. Saiba mais.
Stringing é o nome dado aos fios finos, parecidos com teia de aranha, que aparecem entre partes da peça impressa. Eles surgem quando o plástico escorre do bico durante os deslocamentos sem extrusão. Na maioria dos casos, a causa está em um destes três pontos: filamento úmido, temperatura alta ou retração mal ajustada.
Neste guia, você vai ver como diagnosticar a causa na ordem certa, os ajustes que mais funcionam e como limpar os fios que já apareceram.
Transparência: os números deste artigo são exemplos ilustrativos e refletem a experiência prática da MOXO 3D, não especificações de fabricantes. Marcas, impressoras ou programas eventualmente citados servem apenas como referência, sem qualquer intenção de prejudicá-los ou compará-los. Nomes de configurações podem variar entre fatiadores.
Neste guia
O que é stringing e por que acontece
Quando o cabeçote se desloca de uma parte da peça para outra sem extrudar, ainda há plástico derretido e pressão dentro do bico. Se esse material escorre durante o trajeto, ele deixa um fio. Quanto mais fluido o plástico e mais longo o deslocamento, maior a chance de fios.
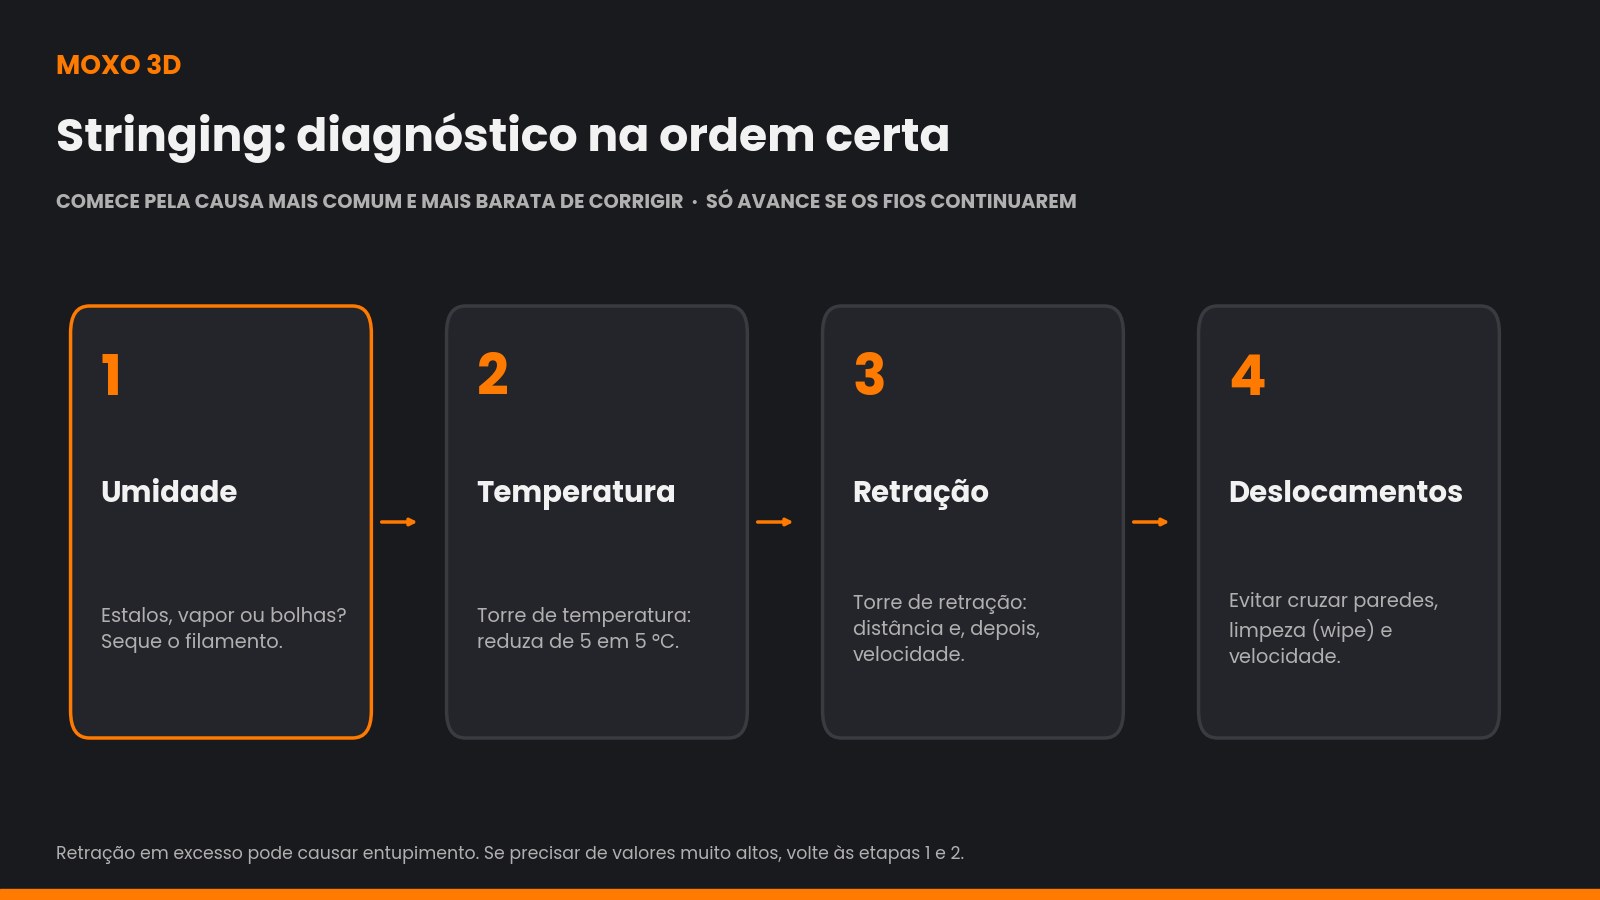
Diagnóstico na ordem certa
O erro mais comum é aumentar a retração logo de cara. Retração em excesso pode causar entupimentos e falhas de extrusão. Siga a ordem abaixo — ela começa pelas causas mais frequentes e mais baratas de corrigir.
1. Verifique a umidade do filamento
Filamento úmido é a causa número um de fios, principalmente em PETG e TPU. Estalos no bico, vapor e superfície áspera confirmam a suspeita. Antes de qualquer ajuste, seque o filamento e passe a armazená-lo corretamente.
2. Ajuste a temperatura do bico
Plástico quente demais fica fluido demais e escorre. Imprima uma torre de temperatura e observe em que faixa os fios diminuem sem prejudicar a adesão entre camadas. Reduzir em passos de 5 °C costuma ser suficiente para encontrar o ponto.
Lembre-se de que velocidades maiores pedem mais temperatura. Se você reduziu a temperatura e começou a ter falhas de extrusão, talvez esteja pedindo mais vazão do que o hotend entrega.
3. Ajuste a retração
A retração puxa o filamento de volta antes do deslocamento, aliviando a pressão no bico. Os dois parâmetros principais são distância e velocidade. Imprima uma torre de retração variando primeiro a distância e, depois, a velocidade.
| Sistema | Distância de partida (referência) | Passo do teste |
|---|---|---|
| Extrusão direta | 0,4 a 1,5 mm | 0,2 mm |
| Bowden (tubo longo) | 3 a 6 mm | 0,5 mm |
Valores apenas para iniciar o teste. Se precisar de valores muito acima dessas faixas, volte às etapas 1 e 2. O avanço de pressão (Pressure Advance), quando disponível, também ajuda — o guia de calibração explica a sequência.
4. Ajuste os deslocamentos
- Evitar cruzar paredes: faz o cabeçote viajar por dentro da peça, onde os fios ficam escondidos;
- velocidade de deslocamento maior: menos tempo para o plástico escorrer;
- limpeza (wipe): o bico se move sobre a peça durante a retração, limpando o excesso;
- salto em Z (Z-hop): ajuda a evitar colisões, mas pode aumentar fios — use só se precisar.
Teste rápido para confirmar o diagnóstico
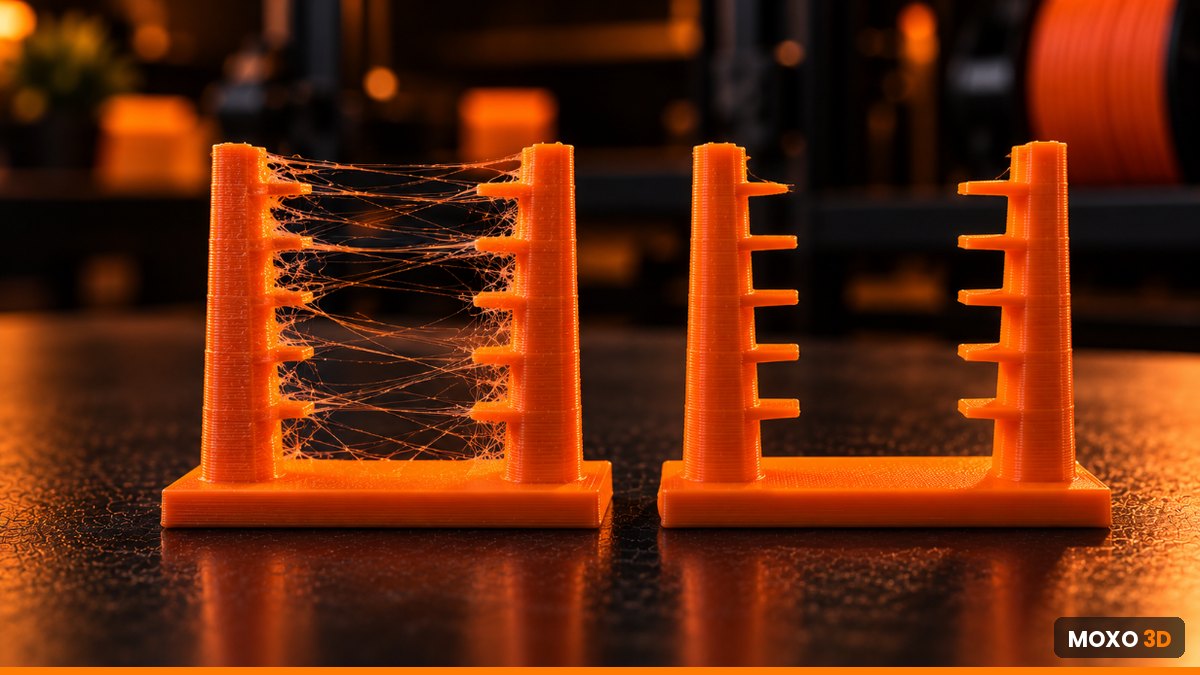
Imprima duas torres finas separadas por alguns centímetros — o clássico teste de stringing. Ele leva poucos minutos, gasta pouco material e mostra com clareza se cada ajuste melhorou ou piorou o resultado. Mude um parâmetro por vez e guarde as peças lado a lado, identificadas, para comparar.
Stringing por material
| Material | Tendência a fios | Onde focar |
|---|---|---|
| PLA | Baixa | Temperatura e retração |
| PETG | Alta | Umidade, temperatura e limpeza (wipe) |
| TPU | Alta | Umidade, retração mínima e velocidade baixa |
| ABS / ASA | Moderada | Temperatura e ventilação |
Se estiver escolhendo material, veja PLA ou PETG: qual escolher.
Como limpar os fios de uma peça pronta
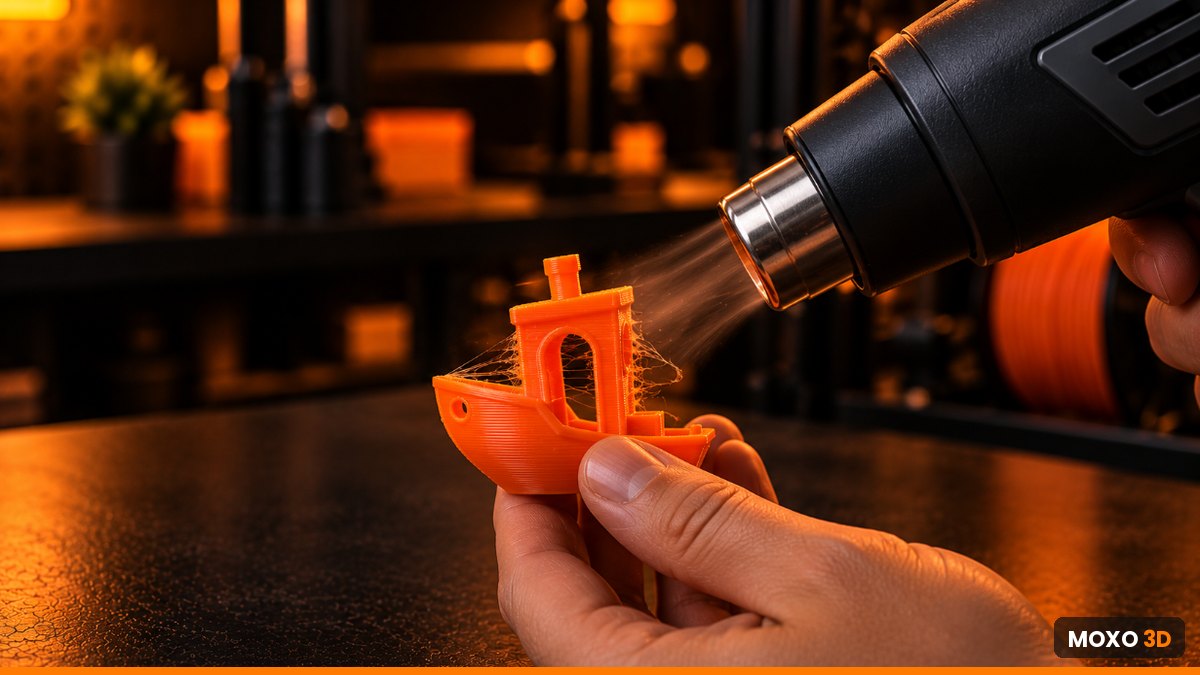
Fios finos saem com um soprador térmico em passadas rápidas, a distância segura, até que se retraiam. Fios mais grossos podem ser cortados com estilete ou removidos com uma lixa fina. Cuidado para não deformar detalhes com calor excessivo.
Antes de partir para o acabamento, vale lembrar que fios recorrentes custam tempo em cada peça. Em produção, corrigir a causa compensa muito mais do que limpar uma a uma.
Se o stringing gera retrabalho com frequência, registre os casos: a planilha de controle de qualidade mostra quanto esse retrabalho custa.
Erros comuns ao combater o stringing
- Mudar vários parâmetros ao mesmo tempo: se melhorar, você não sabe o que funcionou; se piorar, não sabe o que desfazer.
- Aumentar a retração sem limite: valores altos demais puxam plástico derretido para a zona fria e podem entupir o hotend.
- Reduzir demais a temperatura: os fios somem, mas surgem subextrusão e camadas fracas.
- Ignorar o filamento: testar com um rolo úmido invalida todas as conclusões.
- Testar em peças grandes: torres de teste são mais rápidas, baratas e fáceis de comparar.
Checklist rápido
- Filamento seco e armazenado em caixa hermética?
- Temperatura definida por torre de temperatura, na velocidade real de uso?
- Retração calibrada por torre, dentro da faixa do seu sistema de extrusão?
- Avanço de pressão calibrado, se o firmware suportar?
- Opção de evitar cruzar paredes e limpeza (wipe) ativadas no fatiador?
- Velocidade de deslocamento adequada para a sua impressora?
Se todas as respostas forem sim e os fios continuarem, verifique o bico: desgaste ou resíduos acumulados também favorecem o escorrimento.
Stringing, gotejamento e bolhas: como diferenciar
Alguns defeitos parecem stringing, mas têm causas diferentes. O gotejamento (oozing) deixa pequenas gotas ou bolinhas na superfície, geralmente no início e no fim das linhas; costuma estar ligado à pressão no bico e se resolve com avanço de pressão e ajuste de retração. As espinhas (zits) aparecem sempre no mesmo ponto da camada, onde o perímetro começa e termina — a posição da costura no fatiador ajuda a escondê-las.
Já as bolhas e a superfície áspera quase sempre indicam umidade no filamento. Identificar o defeito certo evita mexer no parâmetro errado e economiza tempo e material.
Meça o custo dos retrabalhos: planilha grátis
Registre impressões, falhas e retrabalhos, veja a taxa de sucesso e descubra com o Pareto quais problemas atacar primeiro. Preencha abaixo e receba o link por e-mail:
Perguntas frequentes
Stringing é sempre culpa da retração?
Não. Na maioria dos casos, a causa está no filamento úmido ou na temperatura alta. Ajuste a retração depois de resolver esses dois pontos.
Por que o PETG faz tantos fios?
Ele fica mais fluido e é mais higroscópico. Secar o filamento, reduzir um pouco a temperatura e usar limpeza (wipe) costuma resolver.
Aumentar a retração pode causar problemas?
Sim. Retração excessiva pode entupir o bico e causar falhas de extrusão, principalmente em extrusão direta.
O stringing enfraquece a peça?
Normalmente não; o problema é estético. Mas pode indicar filamento úmido, que, esse sim, enfraquece as camadas.
Conclusão
Para eliminar o stringing, siga a ordem: seque o filamento, ajuste a temperatura, calibre a retração e só então refine os deslocamentos. Esse roteiro resolve a grande maioria dos casos sem criar problemas novos. Veja também o guia de calibração e as ferramentas gratuitas.
Deixe um comentário