Publicidade — conteúdo com links patrocinados: este artigo contém links de afiliado. Se você comprar por eles, a MOXO 3D pode receber uma comissão, sem custo extra para você. As indicações refletem a nossa experiência e não têm intenção de prejudicar nenhuma marca. Saiba mais.
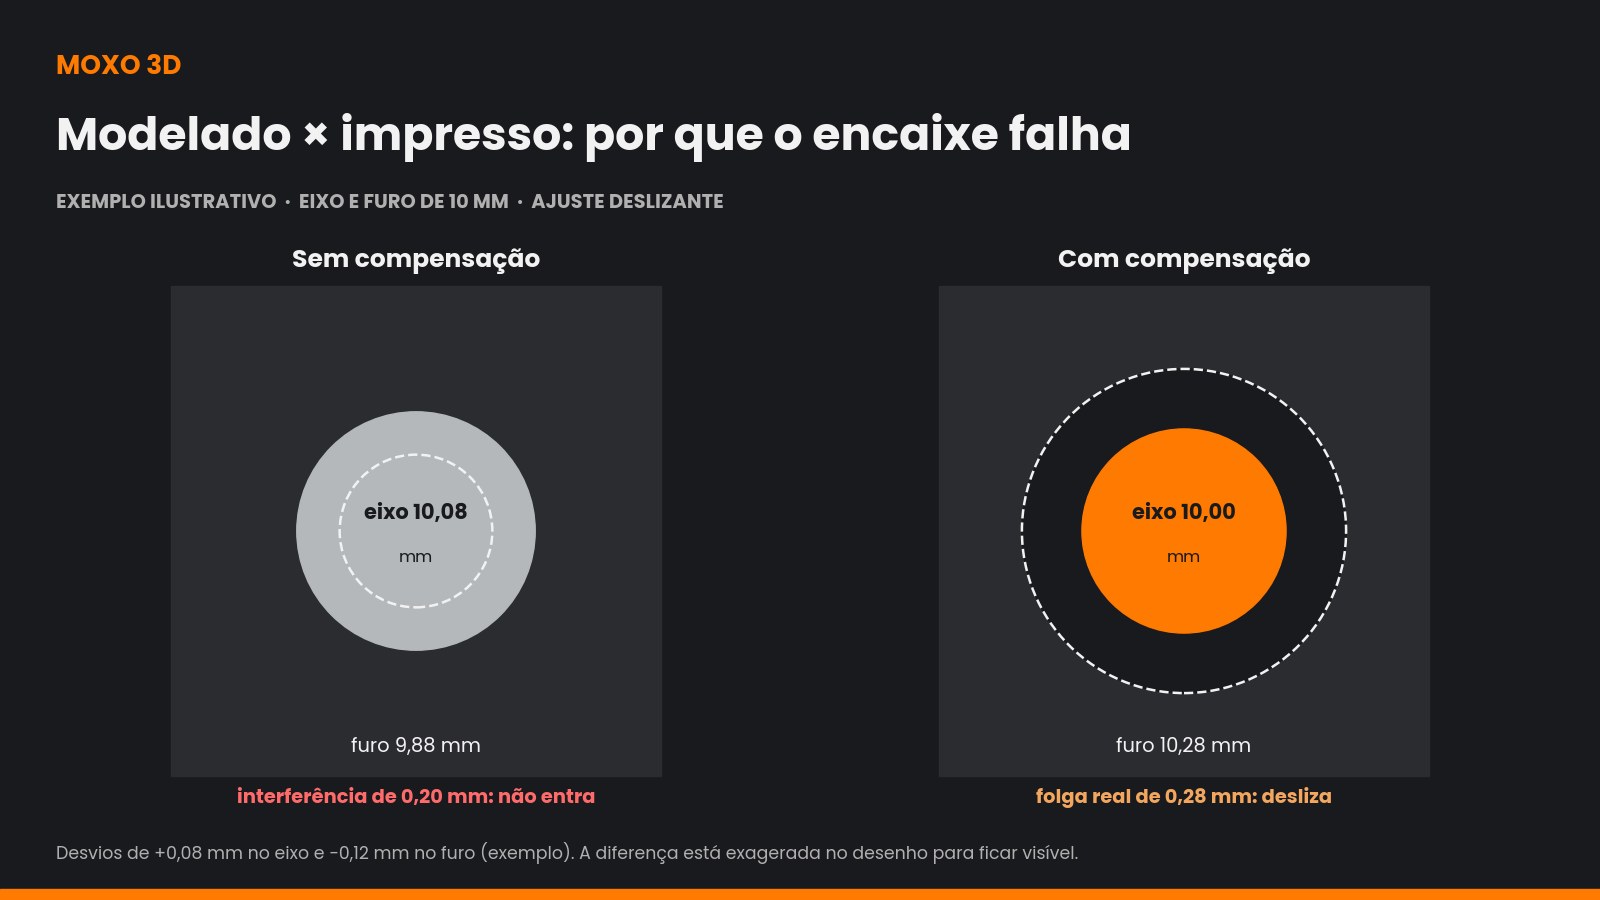
Você modela um eixo de 10 mm e um furo de 10 mm, imprime as duas peças e… o eixo não entra. Ou entra com tanta folga que fica balançando. Isso não é azar: impressoras FDM têm desvios dimensionais previsíveis, e um encaixe confiável depende de conhecer e compensar esses desvios.
Neste guia, você vai entender por que as medidas mudam na impressão, que folgas usar em cada tipo de ajuste e como calcular as medidas certas para modelar no CAD. No final, pode baixar grátis a calculadora de tolerâncias e encaixes da MOXO 3D.
Transparência: os números deste artigo são exemplos ilustrativos e refletem a experiência prática da MOXO 3D, não especificações de fabricantes. Marcas, impressoras ou programas eventualmente citados servem apenas como referência, sem qualquer intenção de prejudicá-los ou compará-los.
Neste guia
Por que as medidas mudam na impressão 3D?
Na impressão FDM, o bico deposita um filete de plástico com largura própria, que se espalha um pouco ao ser pressionado contra a camada anterior. Em geral, isso faz com que medidas externas saiam ligeiramente maiores e furos saiam ligeiramente menores do que o modelo.
Além disso, há contração do material ao esfriar, o modo como o fatiador aproxima curvas com segmentos retos, o excesso de fluxo e o “pé de elefante” das primeiras camadas. O resultado é um desvio de alguns centésimos ou décimos de milímetro — suficiente para arruinar um encaixe.
Tolerância, folga e desvio: o que cada termo significa
- Medida nominal: a medida que você quer na peça final (por exemplo, eixo de 10 mm).
- Desvio: a diferença entre a medida impressa e a modelada. Desvio = média medida − nominal.
- Folga: a diferença entre o diâmetro do furo e o do eixo. Neste guia, sempre falamos em folga diametral; a folga por lado (radial) é a metade.
- Interferência: quando o eixo é maior que o furo — a folga é negativa e a montagem exige força.
Tipos de ajuste e folgas de referência
| Tipo de ajuste | Folga diametral de referência | Uso típico |
|---|---|---|
| Prensado / interferência | 0,00 a 0,10 mm | Pinos fixos, insertos que não devem sair |
| Justo | 0,10 a 0,20 mm | Tampas com pressão, encaixes que seguram |
| Deslizante | 0,20 a 0,35 mm | Eixos que giram, gavetas, peças que deslizam |
| Livre | 0,35 a 0,60 mm | Dobradiças impressas no lugar, peças com folga visível |
Essas faixas são pontos de partida para bico de 0,4 mm e já consideram peças com desvios compensados. O valor ideal depende do material, do tamanho da peça, da orientação de impressão e do acabamento — por isso vale validar com cupons.
Como medir o desvio da sua impressora
Imprima peças simples — um cilindro e um bloco com furo — com o mesmo material, perfil e orientação que a peça final terá. Depois:
- meça três vezes, em pontos diferentes, com paquímetro limpo e sem apertar demais;
- evite medir na primeira camada, onde costuma haver rebarba;
- calcule a média e o desvio (média − nominal);
- observe a diferença entre a maior e a menor medida: se passar de 0,10 mm, a peça está ovalizada — vale conferir correias e velocidade nas curvas;
- repita para cada combinação de impressora e material que você usa com frequência.
Furos verticais (eixo do furo perpendicular à mesa) e horizontais se comportam de forma diferente. Registre testes na mesma orientação da peça final.
Como calcular as medidas a modelar no CAD
Com os desvios em mãos, a compensação é direta:
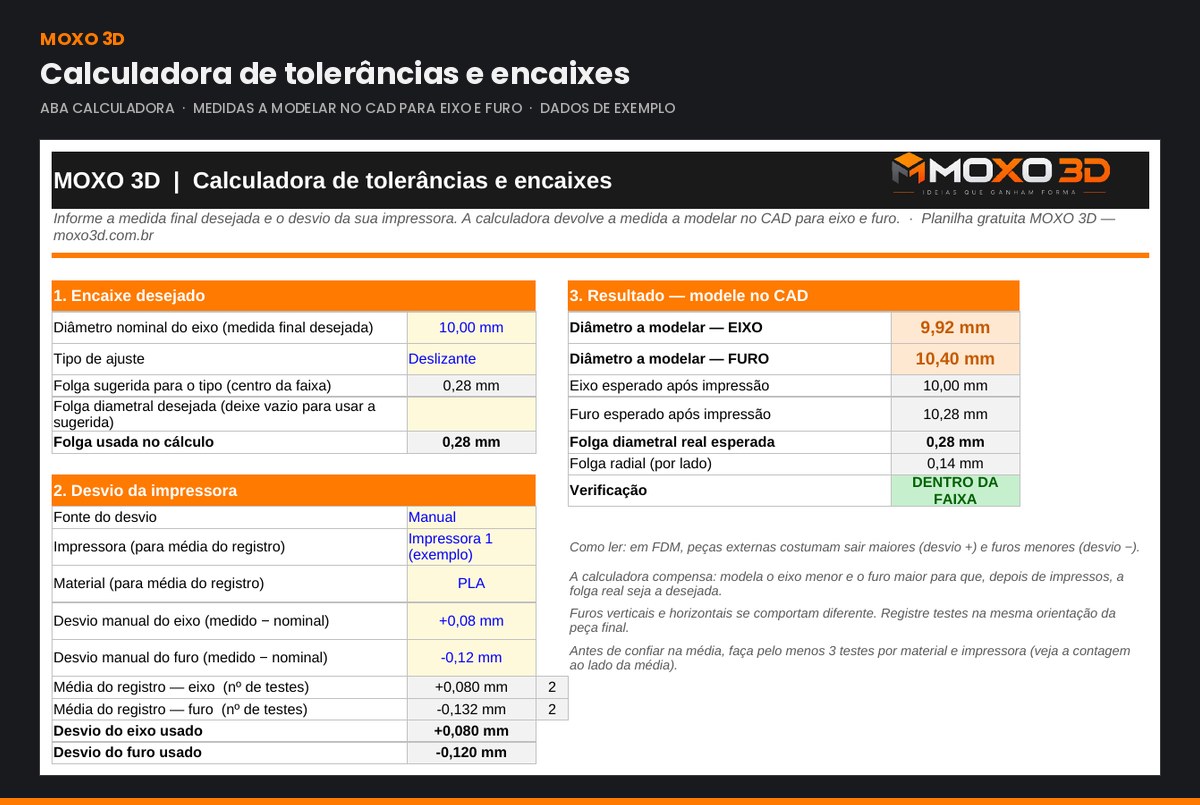
eixo a modelar = nominal − desvio do eixo
furo a modelar = nominal + folga desejada − desvio do furo
Exemplo: eixo nominal de 10 mm, ajuste deslizante com folga de 0,28 mm, desvio do eixo +0,08 mm e desvio do furo −0,12 mm.
| Item | Cálculo | Resultado |
|---|---|---|
| Eixo a modelar | 10 − 0,08 | 9,92 mm |
| Furo a modelar | 10 + 0,28 − (−0,12) | 10,40 mm |
| Eixo esperado impresso | 9,92 + 0,08 | 10,00 mm |
| Furo esperado impresso | 10,40 − 0,12 | 10,28 mm |
| Folga real | 10,28 − 10,00 | 0,28 mm |
Cupons de teste de folga
A forma mais confiável de acertar um encaixe é testar. Modele um eixo com o diâmetro nominal e uma série de furos com folgas crescentes — por exemplo, de 0,05 mm em 0,05 mm. Imprima, teste cada furo e anote qual deu o ajuste que você procura. Gravar o número do cupom em baixo relevo evita confusão.
Antes de compensar desvios, garanta que a impressora esteja calibrada — principalmente o fluxo, que influencia diretamente as dimensões. O guia de calibração mostra a sequência.
Baixe grátis a Calculadora de Tolerâncias e Encaixes MOXO 3D
- Calculadora: informe a medida final e o tipo de ajuste e receba os diâmetros a modelar para eixo e furo;
- Desvio manual ou pela média: use valores digitados ou a média automática dos seus testes por impressora e material;
- Registro de testes: três medidas por peça, média, desvio e alerta de ovalização;
- Gerador de cupons: série de furos com folgas crescentes, pronta para modelar e testar;
- Tipos de ajuste editáveis: adapte as faixas de folga à sua realidade.
Funciona no Excel, no LibreOffice e no Google Sheets. Preencha abaixo e receba o link por e-mail:
Perguntas frequentes
Qual folga usar para um encaixe deslizante em PLA?
Uma faixa comum de partida é de 0,20 a 0,35 mm no diâmetro, já com os desvios compensados. Valide com cupons na sua impressora.
Por que o furo sai menor que o modelo?
Porque o filete depositado se espalha para dentro do furo e o fatiador aproxima a circunferência por segmentos retos. Em furos pequenos, o efeito é proporcionalmente maior.
Posso compensar no fatiador em vez do CAD?
Alguns fatiadores oferecem compensação de furos e contornos. Funciona, mas vale para a peça inteira; compensar no CAD dá controle por encaixe.
O desvio muda com o material?
Sim. Material, temperatura, velocidade, orientação e até a cor do filamento podem alterar o desvio. Por isso a calculadora separa os testes por impressora e material.
Conclusão
Encaixes que funcionam de primeira não dependem de sorte: dependem de medir o desvio da sua impressora, escolher a folga certa para cada tipo de ajuste e compensar no modelo. Comece pelos cupons, alimente a calculadora com os seus testes e acompanhe as reimpressões no controle de qualidade. Veja todas as ferramentas em ferramentas gratuitas.
Deixe um comentário