Publicidade — conteúdo com links patrocinados: este artigo contém links de afiliado. Se você comprar por eles, a MOXO 3D pode receber uma comissão, sem custo extra para você. As indicações refletem a nossa experiência e não têm intenção de prejudicar nenhuma marca. Saiba mais.
Warping, ou empenamento, é quando os cantos da peça se levantam e descolam da mesa durante a impressão. Ele acontece porque o plástico encolhe ao esfriar: as camadas de cima contraem e puxam as de baixo, e se a adesão à mesa não for suficiente, o canto cede. O problema é mais comum em ABS, ASA e Nylon, mas também aparece em PETG e até em PLA, principalmente em peças grandes.
Neste guia, você vai entender as causas do warping, como diagnosticar cada uma e quais soluções funcionam melhor para cada material.
Transparência: os números deste artigo são exemplos ilustrativos e refletem a experiência prática da MOXO 3D, não especificações de fabricantes. Marcas, impressoras ou programas eventualmente citados servem apenas como referência, sem qualquer intenção de prejudicá-los ou compará-los.
Neste guia
Por que a peça empena
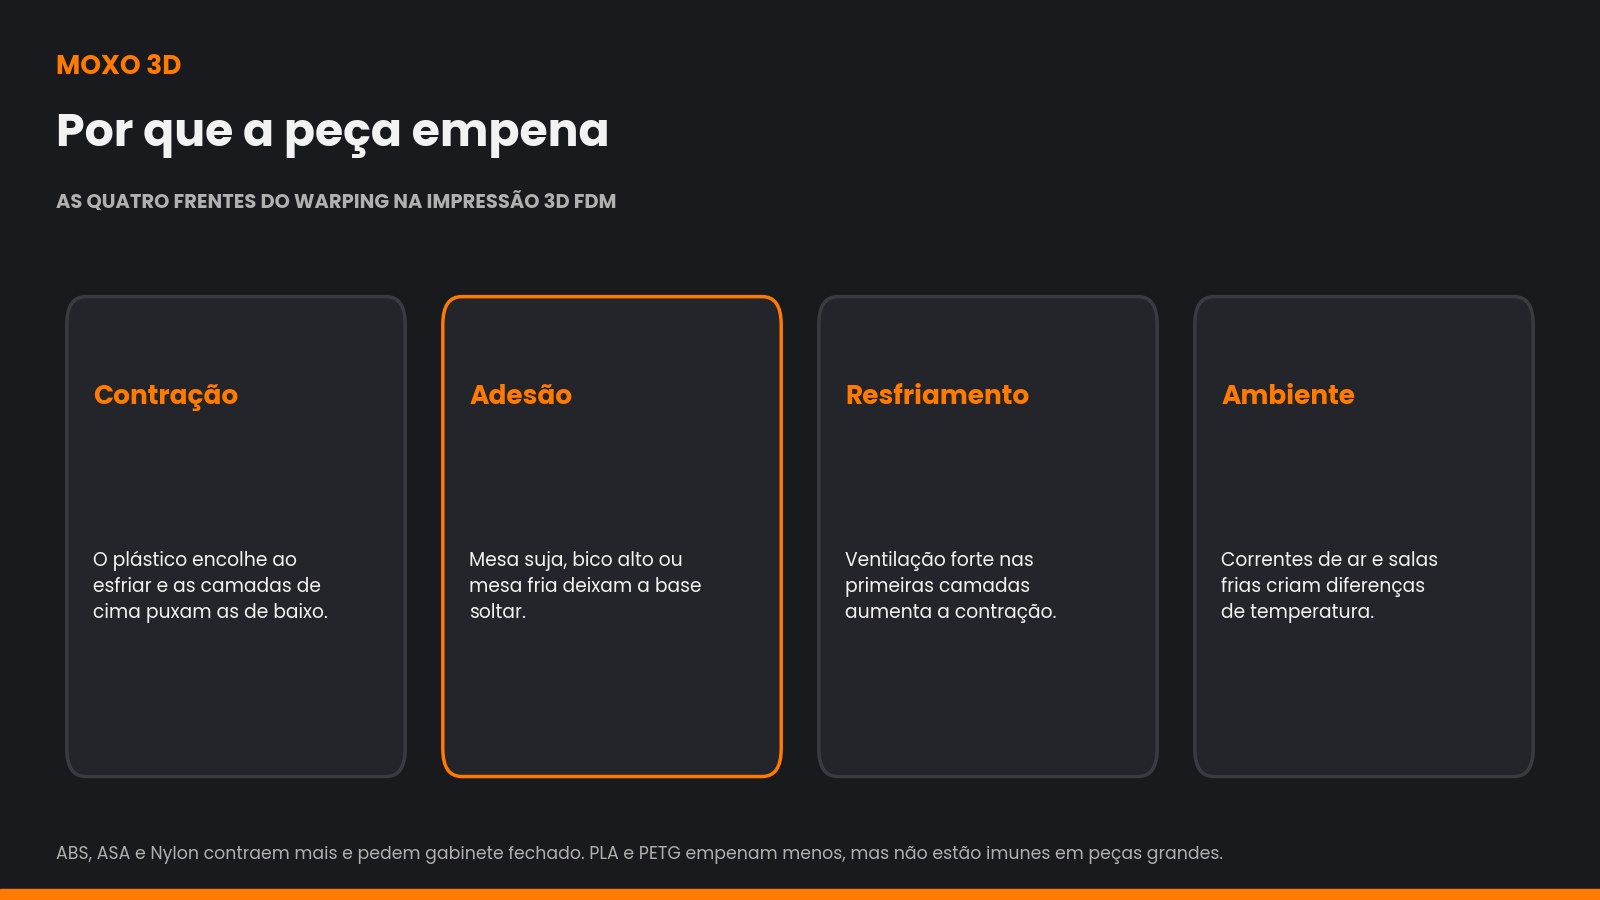
Todo termoplástico se contrai ao passar de quente para frio. Na impressão 3D, cada camada nova é depositada quente sobre uma camada que já está esfriando. Essa diferença de temperatura cria tensões internas. Nos cantos e nas bordas longas, onde as tensões se concentram, a peça tende a se curvar para cima.
Quanto maior a contração do material e maior a diferença de temperatura entre a peça e o ambiente, maior a força de empenamento. Por isso o ABS, que contrai bastante, empena muito mais que o PLA — e por isso uma corrente de ar pode arruinar uma impressão que vinha indo bem.
Principais causas do warping
| Causa | Sinal típico | Solução principal |
|---|---|---|
| Adesão insuficiente | Peça solta cedo ou cantos levantam logo nas primeiras camadas | Limpar a mesa, ajustar a primeira camada |
| Mesa fria demais | Empenamento constante em todas as peças | Usar a temperatura de mesa indicada para o material |
| Resfriamento excessivo | Cantos levantam com o ventilador ligado | Reduzir a ventilação nas primeiras camadas |
| Correntes de ar | Empenamento de um lado só | Afastar de janelas e ar-condicionado; usar gabinete |
| Geometria desfavorável | Peças longas e finas, cantos vivos | Aba (brim), cantos arredondados, orientação |
| Material de alta contração | ABS, ASA e Nylon empenam com facilidade | Gabinete fechado e mesa mais quente |
Mesa e primeira camada: a base de tudo
Na maioria dos casos, o warping começa com adesão fraca. Antes de qualquer outro ajuste, confira três pontos: a mesa limpa, a altura da primeira camada e a temperatura da mesa. O guia de calibração mostra como acertar a primeira camada passo a passo.
- Limpeza: gordura dos dedos reduz muito a adesão. Limpe a superfície conforme a orientação do fabricante da placa — álcool isopropílico costuma ser indicado para PEI.
- Primeira camada: linhas achatadas e unidas aderem melhor do que linhas redondas e soltas.
- Temperatura da mesa: siga a faixa do fabricante do filamento; mesa quente demais também pode causar problemas, como pé de elefante.
- Adesivos: cola em bastão ou adesivos específicos ajudam em materiais difíceis, desde que compatíveis com a sua superfície.
Temperatura e resfriamento
O ventilador de peça esfria rapidamente o plástico recém-depositado. Isso é ótimo para pontes e saliências, mas aumenta a contração nas primeiras camadas. Para materiais propensos a empenar, uma prática comum é desligar a ventilação nas primeiras camadas e limitá-la no restante da peça.
- PLA: ventilação alta costuma ser aceitável, exceto nas primeiras camadas de peças grandes;
- PETG: ventilação moderada (veja PLA ou PETG);
- ABS e ASA: ventilação baixa ou desligada, com o gabinete fechado.
Geometria e configurações do fatiador
Algumas peças empenam mais pela forma do que pelo material. Peças longas, finas e com cantos vivos concentram tensões nas pontas. Pequenas mudanças no projeto e no fatiamento ajudam muito:
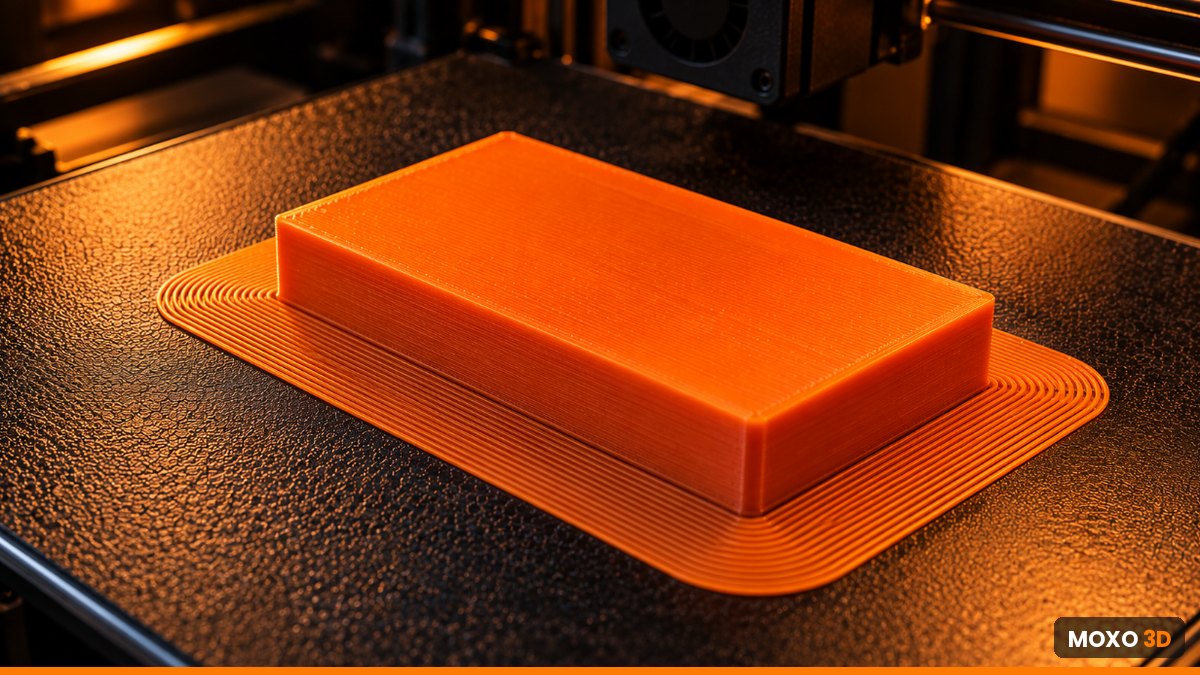
- Aba (brim): faixa de linhas ao redor da peça que aumenta a área de contato; sai com facilidade depois.
- Orelhas (mouse ears): pequenos discos nos cantos, quando a aba completa atrapalha o acabamento.
- Cantos arredondados: filetes de alguns milímetros nos cantos reduzem a concentração de tensão.
- Orientação: deitar ou girar a peça pode reduzir o comprimento em contato com a mesa.
- Preenchimento: preenchimentos muito densos aumentam a contração total; use o necessário para a resistência.
Ambiente e gabinete fechado
Para ABS, ASA e Nylon, controlar o ambiente é quase obrigatório. Um gabinete fechado mantém o ar ao redor da peça mais quente e estável, reduzindo a diferença de temperatura entre as camadas. Mesmo para PLA e PETG, afastar a impressora de janelas, ventiladores e ar-condicionado evita o empenamento de um lado só.
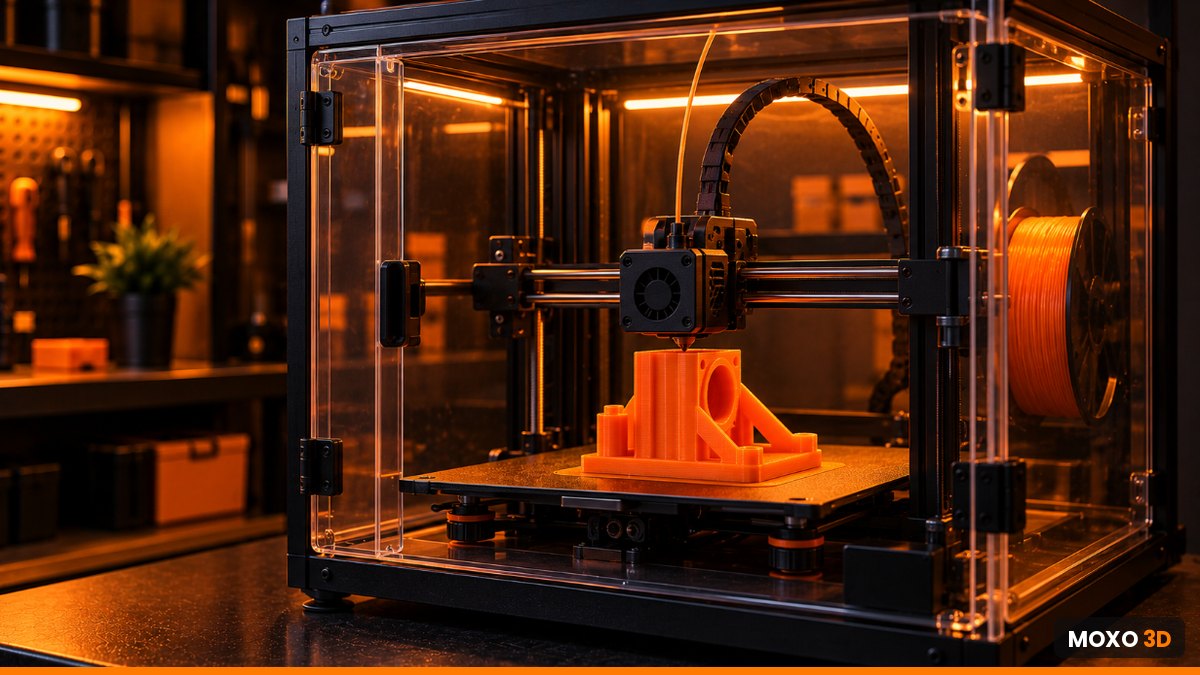
Ao usar um gabinete com materiais como ABS e ASA, garanta ventilação adequada do ambiente: esses materiais liberam odores e partículas durante a impressão. Filtros e exaustão para fora do cômodo são recomendáveis.
Warping por material
| Material | Tendência a empenar | O que mais ajuda |
|---|---|---|
| PLA | Baixa | Mesa limpa, primeira camada, aba em peças grandes |
| PETG | Baixa a média | Mesa na temperatura certa, ventilação moderada |
| ABS | Alta | Gabinete fechado, mesa quente, pouca ventilação |
| ASA | Alta | Gabinete, aba, ambiente sem correntes de ar |
| Nylon | Muito alta | Filamento seco, gabinete, superfície ou adesivo específico |
| TPU | Baixa | Primeira camada lenta e bem aderida |
Erros comuns ao combater o warping
- aumentar a temperatura da mesa sem limite — o excesso pode amolecer a base e criar pé de elefante;
- usar aba larga sem limpar a mesa: a aba também solta se a superfície estiver gordurosa;
- abrir o gabinete no meio da impressão de ABS para conferir a peça;
- ignorar a umidade: Nylon e PETG úmidos aderem e se comportam pior (veja como armazenar filamentos).
Se o warping causa perdas frequentes, registre cada caso: a planilha de controle de qualidade mostra quanto ele custa e se as correções estão funcionando.
Checklist antes de reimprimir
- Mesa limpa e na temperatura indicada para o material?
- Primeira camada achatada e uniforme em toda a área?
- Ventilação reduzida nas primeiras camadas?
- Aba ou orelhas nos cantos de peças longas?
- Impressora longe de janelas e ar-condicionado — ou gabinete fechado para ABS e ASA?
Meça o custo das falhas: planilha grátis
Registre impressões, falhas e retrabalhos e descubra com o Pareto se o warping é mesmo a sua principal causa de perdas. Preencha abaixo e receba o link por e-mail:
Perguntas frequentes
Warping tem conserto depois que acontece?
Em peças levemente empenadas de PLA, um aquecimento cuidadoso pode ajudar, mas o resultado é imprevisível. O caminho seguro é corrigir a causa e reimprimir.
A aba (brim) prejudica o acabamento?
Ela deixa uma pequena rebarba na base, removida com estilete ou lixa. Uma pequena distância entre a aba e a peça facilita a remoção.
Preciso de gabinete para imprimir ABS?
Para peças pequenas, às vezes é possível sem gabinete, mas o risco de empenamento e de rachaduras entre camadas é alto. Para resultados consistentes, o gabinete é recomendado.
Por que a peça empena só de um lado?
Normalmente por corrente de ar ou mesa com temperatura desigual. Verifique a posição da impressora em relação a janelas e ventiladores.
Conclusão
O warping é a soma de contração, adesão e ambiente. Comece pela mesa limpa e pela primeira camada, ajuste a ventilação, use aba em peças críticas e, para ABS e ASA, trabalhe com gabinete. Veja também o guia de stringing e as ferramentas gratuitas.
Deixe um comentário