Publicidade — conteúdo com links patrocinados: este artigo contém links de afiliado. Se você comprar por eles, a MOXO 3D pode receber uma comissão, sem custo extra para você. As indicações refletem a nossa experiência e não têm intenção de prejudicar nenhuma marca. Saiba mais.
Você já aumentou a velocidade da sua impressora 3D e percebeu que, depois de determinado ponto, a impressão começa a apresentar falhas, paredes mais finas ou falta de material?
O problema pode não estar na velocidade em si, mas na vazão volumétrica máxima que o hotend consegue processar.
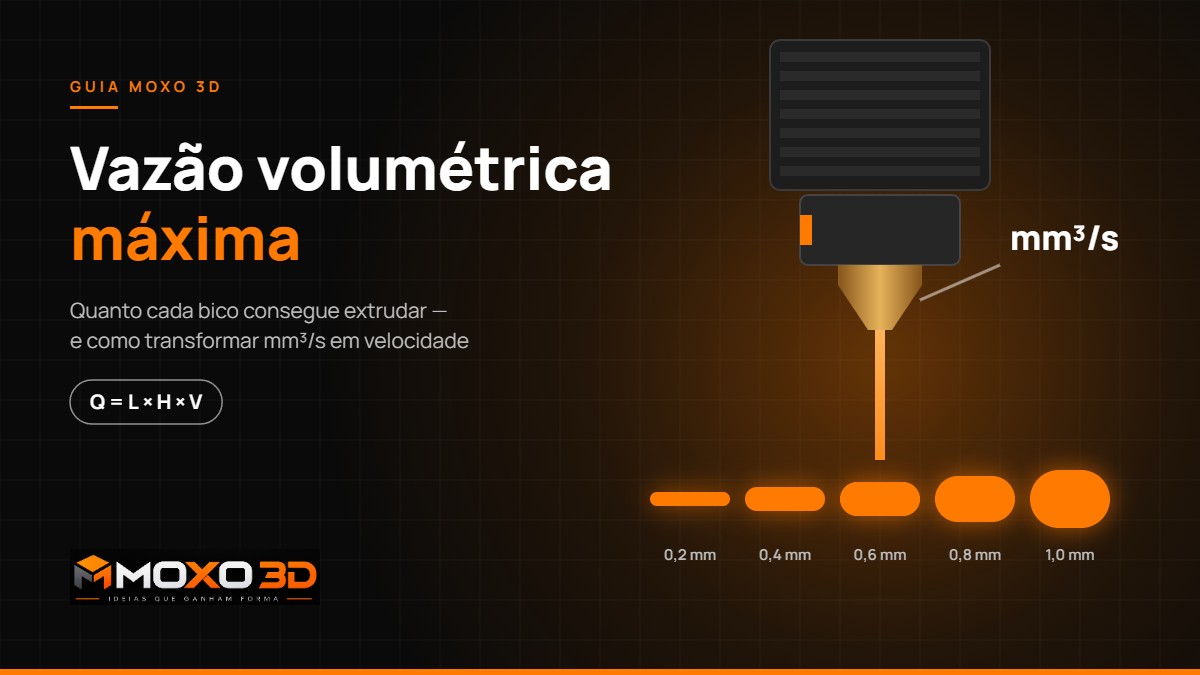
A vazão volumétrica, expressa em mm³/s, indica quanto material o sistema de extrusão consegue derreter e depositar por segundo. Ela é um dos principais fatores que determinam a velocidade máxima real de uma impressora 3D.
Neste guia você vai ver o que é vazão volumétrica, como calculá-la, qual a relação com o diâmetro do bico (0,2 a 1,0 mm) e como transformar esse número em velocidade no fatiador. Para registrar seus resultados, baixe grátis a Planilha de Teste de Filamento — a aba Vazão Máx faz as contas para você.
Este é o primeiro artigo de uma série da MOXO 3D sobre vazão volumétrica. Aqui reunimos a teoria e as referências técnicas; no próximo, vamos medir na prática, em nossas impressoras, qual vazão máxima conseguimos com diferentes bicos e temperaturas.
Neste guia sobre vazão volumétrica
- O que é vazão volumétrica
- Como calcular a vazão volumétrica
- Vazão não é a mesma coisa que velocidade
- Vazão por diâmetro de bico
- O verdadeiro limite pode estar no hotend
- Material, temperatura e umidade
- Como calcular a velocidade máxima
- Experimento teórico: bico x velocidade
- O que acontece acima do limite
- Como medir a vazão máxima do seu filamento
- Qual bico escolher
- Próximo passo: o teste prático
- Conclusão e resumo
- Perguntas frequentes
- Baixe a Planilha de Teste de Filamento
O que é vazão volumétrica na impressão 3D?
A vazão volumétrica é a quantidade de plástico que precisa ser derretida e extrudada pelo hotend a cada segundo. A unidade mais comum é o mm³/s (milímetros cúbicos por segundo).
Diferentemente da velocidade de impressão, medida em mm/s, a vazão considera também quanto material está sendo depositado. Uma impressora pode movimentar o cabeçote a 300 mm/s, mas isso não significa que o hotend consiga derreter plástico suficiente para acompanhar esse movimento.
Como calcular a vazão volumétrica?
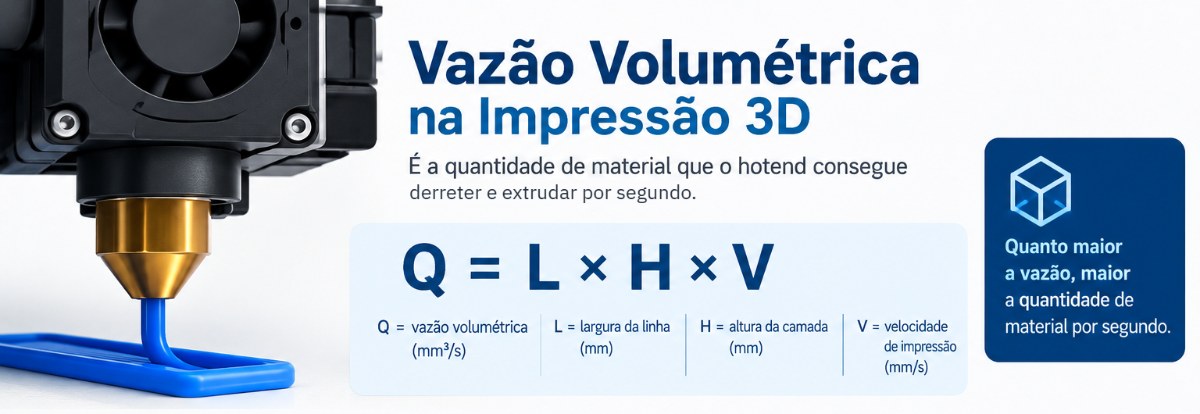
A fórmula básica é:
Q = L × H × V

Q = vazão volumétrica (mm³/s)
L = largura da linha (mm)
H = altura da camada (mm)
V = velocidade de impressão (mm/s)
Exemplo: bico de 0,4 mm, largura de linha de 0,45 mm, camada de 0,20 mm e velocidade de 150 mm/s:
0,45 × 0,20 × 150 = 13,5 mm³/s
O hotend precisará trabalhar a aproximadamente 13,5 mm³/s. Se o conjunto hotend + filamento só consegue fornecer 10 mm³/s naquela temperatura, imprimir a 150 mm/s provocará subextrusão.
Observação técnica: a fórmula trata a linha como um retângulo. Na prática, a seção do filamento depositado tem as laterais arredondadas, e alguns fatiadores usam esse modelo — o volume real fica alguns por cento menor (cerca de 10% no exemplo acima). Para estimativas e para comparar configurações, a fórmula simples é suficiente e ainda deixa uma pequena margem a seu favor.
Vazão volumétrica não é a mesma coisa que velocidade
Duas impressões na mesma velocidade de 100 mm/s podem exigir vazões completamente diferentes:
| Configuração | Largura | Altura | Velocidade | Vazão |
|---|---|---|---|---|
| Exemplo 1 | 0,45 mm | 0,20 mm | 100 mm/s | 9 mm³/s |
| Exemplo 2 | 0,80 mm | 0,40 mm | 100 mm/s | 32 mm³/s |
Nos dois casos a impressora se movimenta a 100 mm/s, mas no segundo o hotend precisa fornecer mais de 3,5 vezes a vazão. Por isso, aumentar a velocidade no fatiador não garante que a impressora vá imprimir mais rápido.
Vazão volumétrica por diâmetro de bico
O diâmetro do bico influencia a vazão, mas com uma ressalva importante:
O diâmetro do bico não determina sozinho a vazão volumétrica máxima.
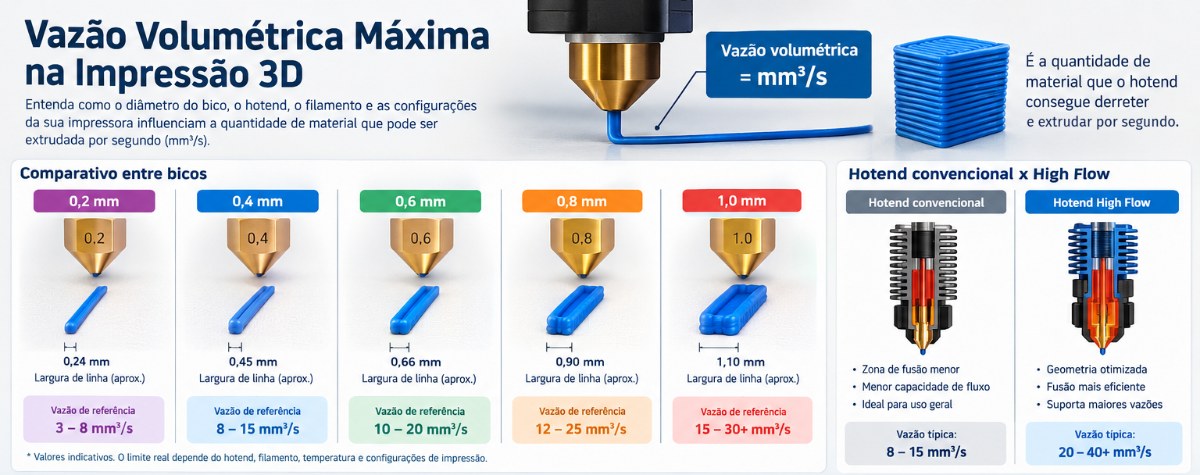
Um bico maior permite linhas mais largas e camadas mais altas, mas é o hotend que precisa transferir calor suficiente para derreter o filamento continuamente. Por isso, um bico de 0,8 mm em um hotend convencional não terá, necessariamente, quatro vezes a vazão de um bico de 0,4 mm.
Os valores abaixo são faixas de referência, não especificações universais:
| Bico | Aplicação típica | Vazão de referência* |
|---|---|---|
| 0,2 mm | Detalhes finos | ~3–8 mm³/s |
| 0,4 mm | Uso geral | ~8–15 mm³/s |
| 0,6 mm | Maior produtividade | ~10–20 mm³/s |
| 0,8 mm | Peças grandes/robustas | ~12–25 mm³/s |
| 1,0 mm | Alta deposição | ~15–30+ mm³/s |
Bico de 0,2 mm: precisão acima de velocidade
Indicado para miniaturas, textos pequenos, detalhes finos e peças decorativas. O diâmetro reduzido aumenta a resistência à passagem do material, o que limita a vazão e exige mais cuidado com temperatura, qualidade do filamento, retração, altura de camada e limpeza do bico. Não é a escolha certa quando a prioridade é produtividade.
Bico de 0,4 mm: o padrão para uso geral
Equilibra detalhamento, velocidade, facilidade de impressão, disponibilidade e consumo de material. Em um hotend convencional, 8 a 15 mm³/s é uma referência inicial para muitos filamentos — mas o valor real precisa ser calibrado. Em sistemas de alto fluxo, o mesmo bico pode trabalhar com vazões muito superiores.
Bico de 0,6 mm: alternativa para produtividade
Permite linhas mais largas e camadas mais altas sem sacrificar muito o acabamento. Por exemplo, linha de 0,66 mm, camada de 0,30 mm a 100 mm/s:
0,66 × 0,30 × 100 = 19,8 mm³/s
Isso já exige bastante do sistema de extrusão. Antes de usar essas configurações, verifique a vazão máxima do seu conjunto.
Bico de 0,8 mm: quando a produtividade é prioridade
Interessante para peças grandes, protótipos, suportes e componentes funcionais sem exigência de acabamento fino. Uma configuração com linha de 0,90 mm, camada de 0,40 mm e 80 mm/s exige 28,8 mm³/s — nesse cenário, um hotend convencional provavelmente seria o gargalo.
Bico de 1,0 mm: grande volume de material
Usado para peças muito grandes, estruturas e modelos de paredes espessas. Quanto maiores a largura e a altura, maior a demanda sobre o hotend — um bico grande não significa, por si só, impressão mais rápida.
O verdadeiro limite pode estar no hotend
O hotend transforma o filamento sólido em plástico fundido, e existe uma quantidade máxima que ele consegue derreter por segundo. Esse limite depende de:
- potência do aquecedor;
- geometria interna e comprimento da zona de fusão;
- diâmetro do caminho do filamento;
- tipo de bico e condutividade térmica do conjunto;
- material e temperatura utilizados.
Por isso, dois hotends com o mesmo bico podem ter vazões máximas completamente diferentes.
Hotend convencional x alto fluxo (high flow)
Os hotends de alto fluxo foram desenvolvidos para aumentar a capacidade de fusão, com zona de fusão mais longa ou mais eficiente e geometria interna otimizada. Dependendo do projeto e das condições de teste, alcançam 20, 30, 40 mm³/s ou mais — o que permite velocidades muito maiores sem aumentar a largura ou a altura da linha.
Material, temperatura e umidade também mudam a vazão
Não existe uma única vazão máxima para uma impressora. PLA, PETG, ABS, ASA e TPU têm comportamentos diferentes de fusão, e formulações de fabricantes distintos também variam (veja a nossa comparação de filamentos 3D no Brasil).
A vazão máxima deve ser determinada para o conjunto específico: impressora + hotend + bico + filamento + temperatura.
Aumentar a temperatura costuma facilitar a fusão e permitir mais vazão, mas temperatura excessiva pode causar degradação do material, stringing, oozing, problemas de retração e alteração do acabamento. O ideal é definir a temperatura adequada para o filamento e medir a vazão máxima naquele ponto.
A umidade também atrapalha: filamento úmido gera vapor no bico, bolhas e fluxo irregular, e o resultado do teste de vazão fica pior do que o material realmente entrega. Se o rolo estiver há dias exposto, seque antes de testar — veja o guia filamento úmido: como identificar e secar.
Como calcular a velocidade máxima a partir da vazão?
Conhecendo a vazão máxima, a velocidade máxima teórica é:
V = Q máx ÷ (L × H)
Exemplo: um conjunto que trabalha a 15 mm³/s, com linha de 0,45 mm e camada de 0,20 mm:
15 ÷ (0,45 × 0,20) = 166,7 mm/s
Essa é a velocidade limitada pela vazão — não necessariamente a velocidade máxima da impressora, que também depende de aceleração, vibração, peso do cabeçote, motores, firmware, resfriamento da peça e qualidade desejada.
Use uma margem de segurança
Não configure o fatiador exatamente no limite medido. Variações de diâmetro do filamento, umidade e temperatura ambiente fazem a vazão real oscilar. Uma prática comum é usar 80 a 90% do valor máximo encontrado no teste. A aba Vazão Máx da Planilha de Teste de Filamento aplica essa margem automaticamente (85% por padrão) e calcula a velocidade útil para a sua largura de linha e altura de camada.
Experimento teórico: como o tamanho do bico afeta a velocidade?
Para entender melhor a relação entre diâmetro do bico, largura de linha, altura de camada e vazão volumétrica, podemos realizar uma simulação matemática simples.
Neste exemplo, vamos considerar hipoteticamente que o conjunto formado por hotend + filamento + temperatura possui uma vazão volumétrica máxima de 15 mm³/s. Esse valor será mantido constante em todos os exemplos. O que mudaremos será o diâmetro do bico e, consequentemente, a largura de linha e a altura de camada utilizadas.
A velocidade máxima teórica pode ser calculada por:
V = Q ÷ (L × H)

V = velocidade de impressão (mm/s)
Q = vazão volumétrica (mm³/s)
L = largura da linha (mm)
H = altura da camada (mm)
Resultados
| Bico | Largura da linha | Altura da camada | Vazão adotada | Velocidade calculada |
|---|---|---|---|---|
| 0,4 mm | 0,45 mm | 0,20 mm | 15 mm³/s | 166,7 mm/s |
| 0,6 mm | 0,66 mm | 0,30 mm | 15 mm³/s | 75,8 mm/s |
| 0,8 mm | 0,90 mm | 0,40 mm | 15 mm³/s | 41,7 mm/s |
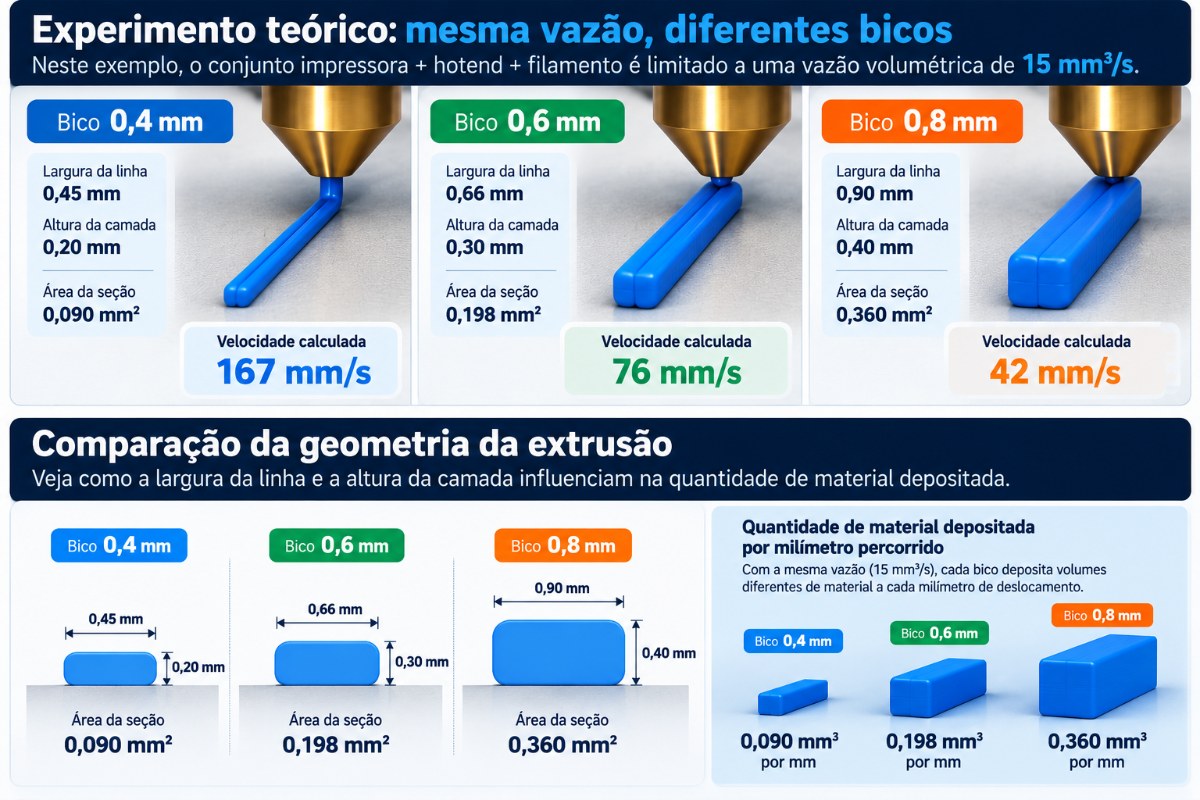
Bico de 0,4 mm
Para uma largura de linha de 0,45 mm e altura de camada de 0,20 mm:
V = 15 ÷ (0,45 × 0,20)
V = 15 ÷ 0,09
V ≈ 166,7 mm/s
Portanto, considerando exclusivamente o limite de vazão, essa configuração poderia atingir aproximadamente 167 mm/s antes de ultrapassar os 15 mm³/s estabelecidos no experimento.
Bico de 0,6 mm
Agora utilizamos uma largura de linha de 0,66 mm e altura de camada de 0,30 mm:
V = 15 ÷ (0,66 × 0,30)
V = 15 ÷ 0,198
V ≈ 75,8 mm/s
A velocidade cai para aproximadamente 76 mm/s. Isso acontece porque cada milímetro percorrido pelo cabeçote agora deposita uma quantidade significativamente maior de plástico.
Bico de 0,8 mm
Por último, consideramos largura de linha de 0,90 mm e camada de 0,40 mm:
V = 15 ÷ (0,90 × 0,40)
V = 15 ÷ 0,36
V ≈ 41,7 mm/s
Nesse caso, o limite teórico passa a aproximadamente 42 mm/s.
Mas isso significa que o bico de 0,4 mm imprime mais rápido?
Não necessariamente. Esse é justamente o ponto interessante do experimento. Observe quanto material é depositado a cada milímetro percorrido:
| Bico | Cálculo (L × H) | Material por mm percorrido |
|---|---|---|
| 0,4 mm | 0,45 × 0,20 | 0,090 mm³/mm |
| 0,6 mm | 0,66 × 0,30 | 0,198 mm³/mm |
| 0,8 mm | 0,90 × 0,40 | 0,360 mm³/mm |
Portanto, comparado ao exemplo com bico de 0,4 mm, o bico de 0,8 mm deposita 0,360 ÷ 0,090 = 4 vezes mais material por milímetro percorrido. É exatamente por isso que sua velocidade linear precisa cair de aproximadamente 167 mm/s para 42 mm/s quando mantemos a vazão limitada a 15 mm³/s.
O bico de 0,8 mm está se movimentando mais devagar, mas está depositando quatro vezes mais material a cada milímetro percorrido.
Isso ajuda a explicar por que analisar somente a velocidade em mm/s pode ser enganoso.
O que este experimento demonstra?
Mantendo o mesmo limite de 15 mm³/s, todos os três casos estão processando essencialmente a mesma quantidade máxima de plástico por segundo. O que muda é como esse material é distribuído.
O bico de 0,4 mm deposita linhas menores e camadas mais finas, precisando percorrer uma distância maior para construir determinado volume. Já o bico de 0,8 mm deposita linhas mais largas e camadas mais altas, construindo uma quantidade maior da peça em cada passagem.
Por isso, para analisar produtividade em impressão 3D, não devemos olhar apenas para “Quantos mm/s essa impressora consegue atingir?”. Também devemos perguntar: “Quantos mm³/s de plástico ela consegue efetivamente processar?”
Importante: este é um experimento matemático, e não um ensaio de bancada. O valor de 15 mm³/s foi adotado propositalmente como uma condição hipotética comum aos três casos para demonstrar a relação entre as variáveis. Na prática, a vazão volumétrica máxima pode mudar com o diâmetro e a geometria do bico, tipo de hotend, filamento, temperatura, extrusor e diversas outras condições de impressão. As velocidades calculadas também não consideram limitações mecânicas, aceleração, resfriamento ou qualidade da peça.
O que acontece quando ultrapassamos a vazão máxima?
Quando o fatiador exige mais material do que o hotend consegue fundir, surgem sinais de subextrusão:
- paredes com falhas;
- superfícies superiores incompletas;
- linhas descontínuas;
- camadas com aparência irregular;
- cantos e detalhes deficientes;
- perda de resistência da peça.
Em um sistema limitado a cerca de 12 mm³/s com o fatiador pedindo 20 mm³/s, o extrusor até tenta empurrar o filamento, mas o hotend não derrete material na mesma velocidade — e a peça sai com aparência de falta de material.
Como descobrir a vazão máxima do seu filamento?
A forma mais confiável é o teste de vazão máxima do fatiador. O OrcaSlicer e o Bambu Studio, por exemplo, têm calibrações de Max Volumetric Speed (velocidade volumétrica máxima) no menu de calibração. O teste aumenta progressivamente a quantidade de material extrudada; o ponto em que começa a subextrusão indica o limite do filamento naquele conjunto.
Dicas para um teste confiável:
- use filamento seco;
- teste na temperatura que você realmente vai usar;
- observe a peça com boa luz e anote a altura em que a falha começa;
- repita em duas temperaturas, se quiser entender quanto ela influencia;
- registre tudo: bico, temperatura, valor encontrado e observações.
Configurando o Max Volumetric Speed
Depois da calibração, informe o valor (já com a margem de segurança) no perfil do filamento, por exemplo:
Max Volumetric Speed: 12 mm³/s
O fatiador passa a reduzir automaticamente a velocidade quando a vazão calculada ultrapassa esse limite. Isso é muito mais eficiente do que fixar uma velocidade máxima, porque cada região da peça exige uma quantidade diferente de material:
| Região | Largura | Altura | Velocidade máxima com 12 mm³/s |
|---|---|---|---|
| Parede | 0,45 mm | 0,20 mm | ~133 mm/s |
| Preenchimento | 0,60 mm | 0,30 mm | ~67 mm/s |
Na Planilha de Teste de Filamento, registre cada teste na aba Vazão Máx: informe o valor lido no fatiador (ou largura, altura e velocidade máxima sem falha) e ela calcula a vazão, aplica a margem e mostra o valor para o slicer. A aba Resumo compara todos os seus rolos.
Bico, hotend e filamento: qual bico escolher?
Podemos resumir o sistema assim:
- Bico → controla principalmente a geometria de deposição;
- Hotend → determina grande parte da capacidade de fusão;
- Filamento → influencia a capacidade de processamento;
- Temperatura → influencia a facilidade de fusão;
- Fatiador → determina a vazão necessária.
Procurar simplesmente o “bico mais rápido” leva a conclusões equivocadas. O objetivo é um conjunto equilibrado. Como regra geral:
| Bico | Indicado para |
|---|---|
| 0,2 mm | Detalhes, miniaturas, textos pequenos, modelos delicados |
| 0,4 mm | Uso geral, peças decorativas e funcionais, protótipos |
| 0,6 mm | Mais produtividade, peças funcionais e maiores |
| 0,8 mm | Peças grandes, protótipos rápidos, paredes espessas |
| 1,0 mm ou maior | Peças muito grandes e estruturas, sem prioridade de acabamento fino |
Ao avaliar uma impressora anunciada a 300, 400 ou 500 mm/s, pergunte também: qual é a vazão volumétrica máxima do sistema de extrusão? Velocidade, aceleração e vazão precisam trabalhar juntas.
Próximo passo: o teste prático da MOXO 3D
A teoria mostra a ordem de grandeza, mas o valor que importa é o do seu conjunto. Por isso, a continuação desta série será um teste com metodologia controlada:
- mesmo filamento, seco antes do teste;
- temperaturas definidas e registradas;
- diferentes bicos, nas mesmas condições;
- registro de cada resultado na Planilha de Teste de Filamento.
Assim que o teste for publicado, o link aparecerá aqui. Para ser avisado, inscreva-se no formulário ao final da página.
Leia também na MOXO 3D: Quer ir além da vazão? Confira também 20 curiosidades sobre impressão 3D que você precisa conhecer.
Conclusão
A vazão volumétrica é um dos conceitos mais importantes para explorar a impressão 3D de alta velocidade. Ela relaciona diretamente largura da linha, altura da camada e velocidade, e mostra quanto material o sistema precisa processar por segundo.
O diâmetro do bico influencia bastante, mas não determina sozinho o limite: o hotend precisa ter capacidade de fusão, e filamento, temperatura e umidade alteram o resultado. Em vez de simplesmente aumentar a velocidade, descubra a vazão máxima real do seu conjunto e configure corretamente o Max Volumetric Speed — com margem de segurança.
Resumo rápido
Vazão:              Q = L × H × V
Velocidade máxima:  V = Q máx ÷ (L × H)
No fatiador:        use 80–90% da vazão medida
Uma impressora rápida não é apenas a que movimenta o cabeçote rapidamente. É a que consegue movimentar, extrudar, derreter e resfriar o material de forma sincronizada.
Perguntas frequentes
Qual é a vazão máxima de um bico de 0,4 mm?
Não existe um único valor. Um hotend convencional costuma ficar na faixa de 8–15 mm³/s em determinadas condições, enquanto hotends de alto fluxo podem ultrapassar bastante esses valores.
Um bico de 0,6 mm é mais rápido que um de 0,4 mm?
Não necessariamente. Ele permite linhas mais largas e camadas maiores, mas a velocidade final depende da vazão máxima do hotend.
O que é Max Volumetric Speed?
É o limite de vazão volumétrica configurado no fatiador para evitar que a impressora tente extrudar mais material do que o sistema consegue processar.
Aumentar a temperatura aumenta a vazão?
Pode aumentar, dentro da faixa adequada do filamento. Temperatura excessiva causa degradação, stringing e outros problemas.
Como saber a vazão máxima do meu filamento?
Fazendo o teste de vazão máxima no fatiador, com filamento seco, e identificando o ponto em que começa a subextrusão.
Qual é o melhor bico para impressão 3D?
Não existe um único melhor bico. O 0,4 mm é o mais versátil; o 0,2 mm prioriza detalhes; diâmetros maiores aumentam a produtividade e a deposição de material.
Nota sobre os valores apresentados
Os valores apresentados neste artigo possuem caráter educativo e foram elaborados a partir de cálculos teóricos, especificações técnicas e referências disponíveis publicamente. A MOXO 3D não realizou, para este conteúdo, ensaios laboratoriais ou testes de bancada destinados a determinar a vazão máxima dos diferentes conjuntos de bico, hotend e filamento.
Na prática, a vazão volumétrica máxima não é determinada apenas pelo diâmetro do bico. Material, temperatura, geometria do hotend, tipo de bico, sistema de extrusão e características específicas do filamento podem alterar significativamente os resultados.
Por esse motivo, valores de vazão apresentados como exemplos ou faixas de referência não devem ser interpretados como limites universais. Para determinar o limite de uma configuração específica, recomenda-se realizar um teste de Max Volumetric Speed com a própria impressora, bico e filamento utilizados.
Softwares e tecnologias são citados apenas para identificação, sem qualquer intenção de prejudicar ou promover fabricantes.
Baixe grátis a Planilha de Teste de Filamento
Registre seus testes de vazão e compare seus rolos em um só lugar. A planilha gratuita da MOXO 3D tem:
- Vazão Máx: calcula a vazão, aplica a margem de segurança e mostra o valor para o fatiador e a velocidade útil;
- Calibração: temperatura, flow, pressure advance e retração por impressora;
- Umidade, Diâmetro e Dimensional: os testes que mostram se o rolo está bom;
- Resumo: comparação automática entre todos os seus filamentos.
Funciona no Excel, no LibreOffice e no Google Sheets. Preencha abaixo e receba o link por e-mail:
Deixe um comentário