Publicidade — conteúdo com links patrocinados: este artigo contém links de afiliado. Se você comprar por eles, a MOXO 3D pode receber uma comissão, sem custo extra para você. As indicações refletem a nossa experiência e não têm intenção de prejudicar nenhuma marca. Saiba mais.
O flow rate (ou taxa de fluxo) define quanto plástico sai do bico em relação ao que o fatiador calculou. Fluxo baixo deixa buracos na superfície superior e paredes fracas; fluxo alto causa excesso de material, bordas grossas e peças fora de medida. Calibrar o fluxo é um dos ajustes com maior impacto no acabamento e na precisão.
Neste guia, você vai ver o passo a passo da calibração de fluxo no OrcaSlicer, como ler os blocos de teste e como conferir o resultado com paquímetro.
Transparência: os números deste artigo são exemplos ilustrativos e refletem a experiência prática da MOXO 3D, não especificações de fabricantes. Marcas, impressoras ou programas eventualmente citados servem apenas como referência, sem qualquer intenção de prejudicá-los ou compará-los. O OrcaSlicer é um fatiador gratuito e de código aberto mantido pela comunidade; nomes de menus podem mudar entre versões. Consulte sempre a documentação oficial do projeto.
Neste guia
O que é flow rate
O fatiador calcula quanto filamento empurrar para cada linha, considerando a largura da linha, a altura da camada e o diâmetro do filamento. Na prática, pequenas diferenças no diâmetro real, na densidade do material e no extrusor fazem a quantidade depositada variar. O multiplicador de fluxo corrige essa diferença.
No OrcaSlicer, o fluxo fica no perfil de filamento (como razão de fluxo). Isso faz sentido: cada material, e até cada marca, pode precisar de um valor diferente.
Sinais de fluxo errado
| Fluxo baixo | Fluxo alto |
|---|---|
| Buracos e linhas visíveis na superfície superior | Superfície superior com excesso, rugosa ou com marcas do bico |
| Paredes finas e fracas | Bordas grossas, quinas com rebarba |
| Camadas mal unidas | Peças maiores que o projeto, encaixes apertados |
Antes de calibrar
Garanta filamento seco, primeira camada ajustada e temperatura definida pela torre de temperatura. Se a sua impressora usa passos do extrusor configuráveis, confira-os antes — o procedimento está no guia de calibração. Fluxo não deve ser usado para compensar bico parcialmente entupido ou folgas mecânicas.
Passo a passo no OrcaSlicer
O OrcaSlicer imprime uma série de blocos, cada um com uma variação de fluxo em relação ao valor atual do perfil. Você escolhe o bloco com a melhor superfície superior e aplica a correção. O procedimento costuma ter duas etapas:
- 1. Etapa grossa: blocos com variações maiores (em passos de alguns por cento) para encontrar a região certa;
- 2. Etapa fina: blocos com variações menores, próximas do valor encontrado, para refinar;
- 3. Aplicação: calcule o novo valor e grave no perfil de filamento;
- 4. Salve o perfil com um nome que identifique material, marca e bico.
Versões recentes do programa também oferecem métodos alternativos de teste, com passos mais finos. Os nomes dos menus podem mudar; consulte a documentação oficial se algo estiver diferente.
Como escolher o melhor bloco
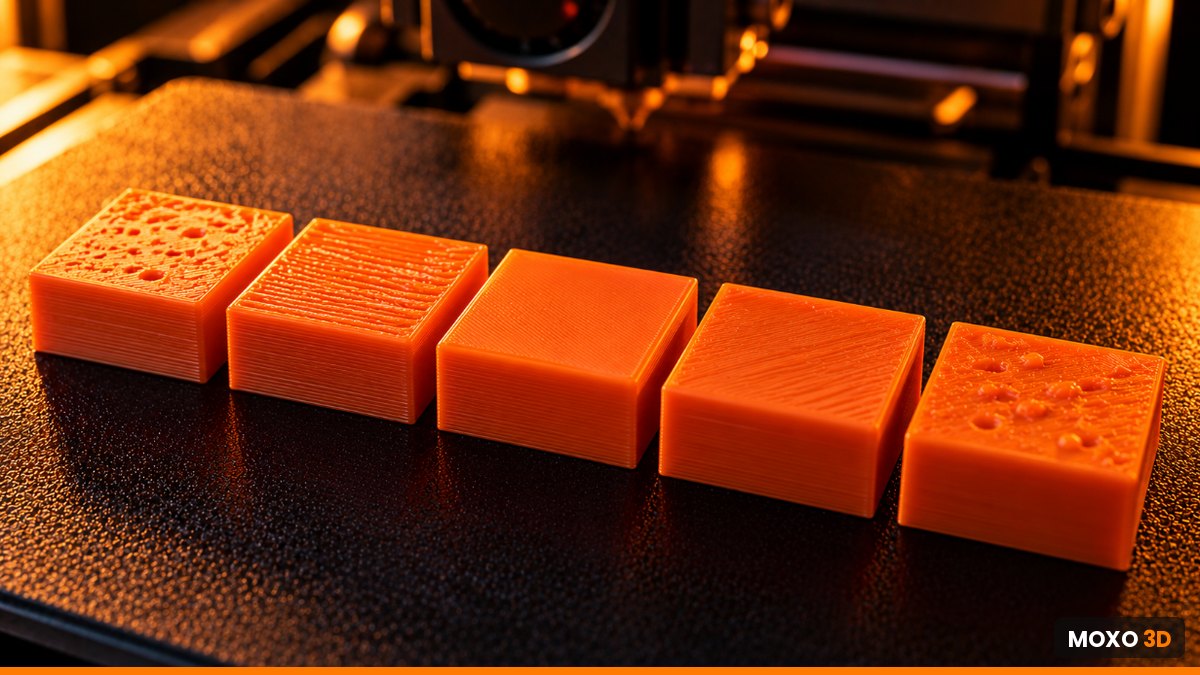
- observe os blocos com luz rasante, de lado: ela revela buracos e sobras;
- passe o dedo na superfície: o bloco ideal é liso, sem degraus entre as linhas;
- entre dois blocos parecidos, prefira o de fluxo um pouco menor;
- ignore as bordas do bloco; avalie o centro da superfície.
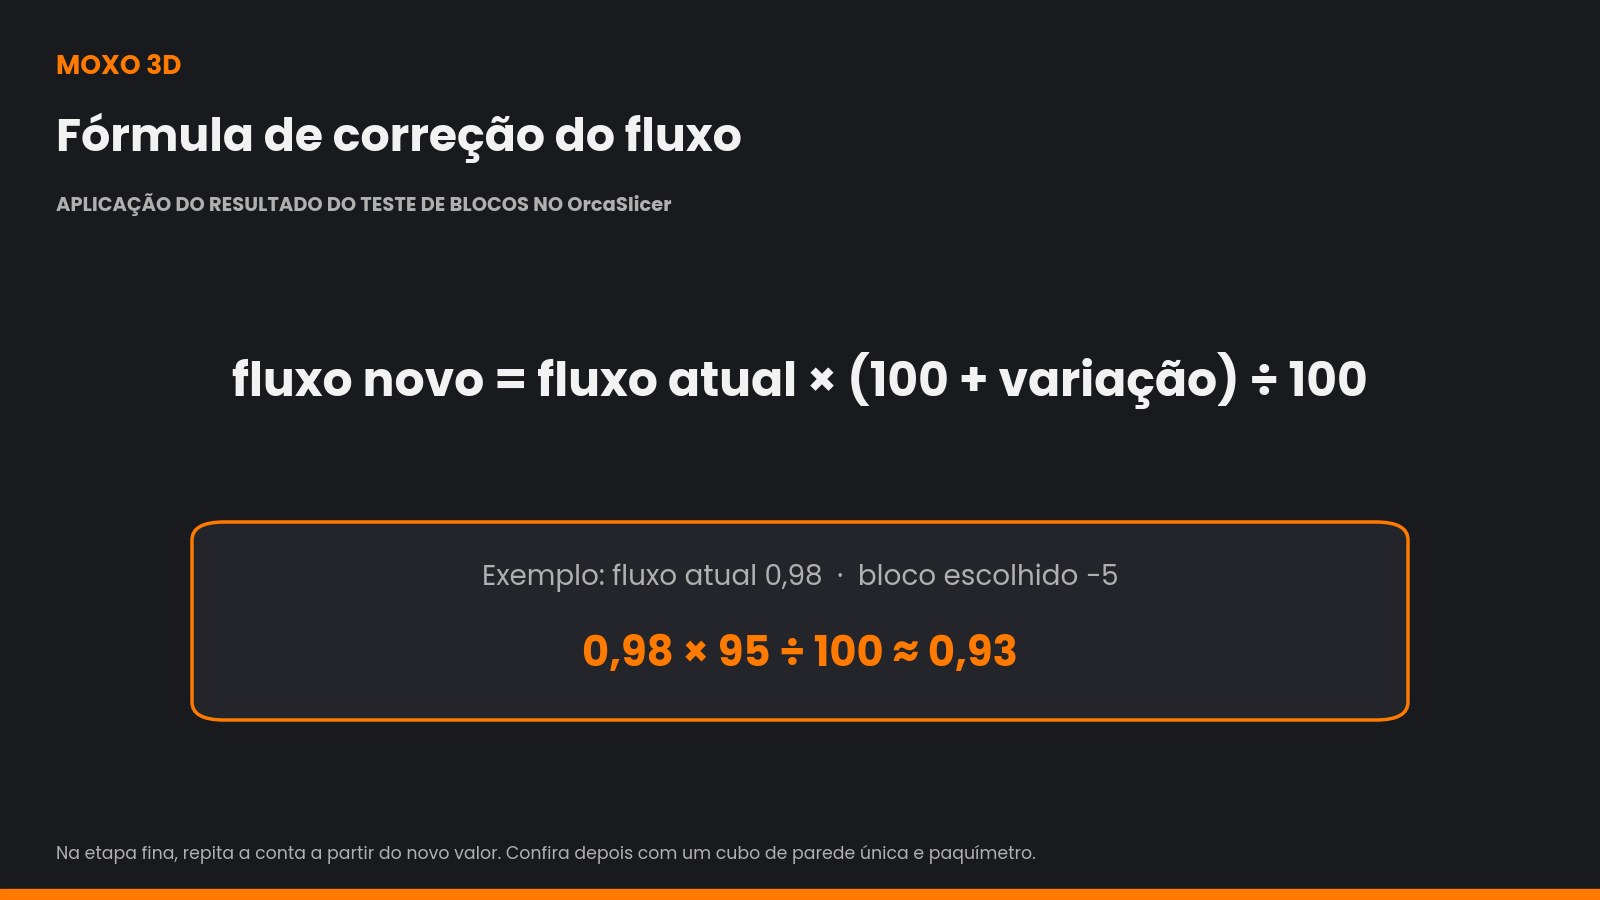
A conta para aplicar o resultado é simples:
fluxo novo = fluxo atual × (100 + variação do bloco escolhido) ÷ 100
Exemplo: fluxo atual de 0,98 e bloco escolhido com variação de −5: 0,98 × 95 ÷ 100 ≈ 0,93. Na etapa fina, repita a conta a partir do novo valor.
Conferência com paquímetro
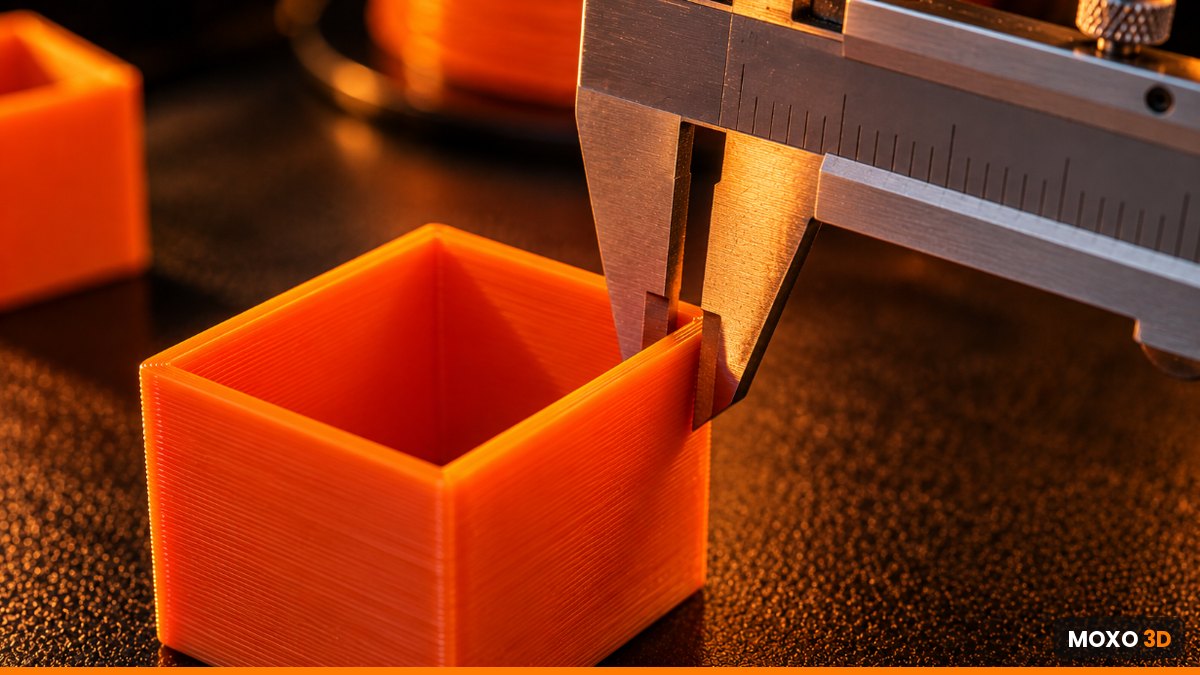
Para confirmar, imprima um cubo de parede única com a largura de linha configurada e meça a espessura em vários pontos. Se a média estiver próxima da largura configurada, o fluxo está correto. A fórmula de conferência é a mesma do e-book:
fluxo novo = fluxo atual × largura configurada ÷ largura medida
Com o fluxo calibrado, as medidas das peças ficam mais previsíveis — o que facilita a compensação de folgas descrita no guia de tolerâncias e encaixes.
Erros comuns
- calibrar com filamento úmido;
- usar o mesmo fluxo para todas as marcas e cores;
- escolher o bloco pela borda, e não pelo centro;
- esquecer de salvar o perfil após alterar o valor;
- corrigir defeitos mecânicos com fluxo.
Depois do fluxo, o próximo ajuste é o avanço de pressão. Para a visão geral do programa, veja o guia do OrcaSlicer.
Quando recalibrar o fluxo
- troca de marca, tipo ou cor de filamento;
- troca de bico, especialmente por outro material ou diâmetro;
- mudança de temperatura de impressão;
- peças começando a sair com excesso ou falta de material;
- após manutenção no extrusor.
Por que cores diferentes pedem fluxos diferentes
Pigmentos e aditivos mudam a viscosidade e até a densidade do filamento. Por isso, duas cores da mesma marca podem apresentar pequenas diferenças de fluxo. Filamentos com brilho (silk), com partículas metálicas ou com fibras costumam se comportar de forma diferente do material base. Um teste rápido de conferência ao abrir uma bobina nova evita surpresas em peças longas.
Registrar o fluxo de cada material também ajuda no cálculo de custo, já que o consumo real de filamento acompanha o fluxo configurado.
Fluxo, superfície superior e passar ferro
A superfície superior é o lugar onde o fluxo mais aparece. Se ela continuar com pequenas falhas mesmo com o fluxo calibrado, verifique o número de camadas de topo — três a cinco costumam ser suficientes para camadas de 0,2 mm — e a densidade do preenchimento logo abaixo. O recurso de alisamento (passar ferro), disponível no fatiador, também ajuda a obter superfícies lisas, ao custo de mais tempo de impressão.
Evite compensar uma superfície ruim apenas aumentando o fluxo: isso costuma deixar as paredes grossas e as medidas fora do projeto.
Uma calibração bem registrada também economiza tempo no futuro: ao abrir uma bobina nova da mesma linha, basta um teste curto de conferência em vez de repetir as duas etapas completas.
E-book grátis: guia de calibração FDM
A sequência completa de calibração, com fórmulas de fluxo e fichas para registrar cada material. Preencha abaixo e receba o link por e-mail:
Perguntas frequentes
Qual é o fluxo ideal?
Não existe um valor universal. Ele varia com material, marca, cor e extrusor — por isso a calibração é feita por perfil de filamento.
Preciso recalibrar o fluxo a cada bobina?
Não necessariamente. Ao trocar de marca ou material, sim; para bobinas da mesma linha, um teste rápido de conferência costuma bastar.
Fluxo e passos do extrusor são a mesma coisa?
Não. Os passos são uma calibração mecânica da impressora; o fluxo é um ajuste fino por material, feito depois.
O fluxo afeta as medidas da peça?
Sim. Fluxo alto tende a aumentar medidas externas e fechar furos; por isso ele deve ser calibrado antes da compensação de tolerâncias.
Conclusão
Calibrar o fluxo no OrcaSlicer leva poucos minutos e melhora acabamento, resistência e precisão. Faça as duas etapas, escolha o bloco com luz rasante, aplique a fórmula e confira com o paquímetro. Veja também o guia de calibração e as ferramentas gratuitas.
Deixe um comentário