Publicidade — conteúdo com links patrocinados: este artigo contém links de afiliado. Se você comprar por eles, a MOXO 3D pode receber uma comissão, sem custo extra para você. As indicações refletem a nossa experiência e não têm intenção de prejudicar nenhuma marca. Saiba mais.
Cantos arredondados, linhas que começam fracas e terminam com excesso de material, paredes com marcas nas trocas de velocidade: esses defeitos têm uma causa em comum — o atraso da pressão dentro do bico. O Pressure Advance (chamado de Linear Advance em alguns firmwares) é a função que compensa esse atraso.
Neste guia, você vai entender o que é o avanço de pressão, quando ele faz diferença e como calibrá-lo, inclusive pelo OrcaSlicer.
Transparência: os números deste artigo são exemplos ilustrativos e refletem a experiência prática da MOXO 3D, não especificações de fabricantes. Marcas, impressoras ou programas eventualmente citados servem apenas como referência, sem qualquer intenção de prejudicá-los ou compará-los. O OrcaSlicer é um fatiador gratuito e de código aberto mantido pela comunidade; nomes de menus podem mudar entre versões. Consulte sempre a documentação oficial do projeto.
Neste guia
O que é Pressure Advance
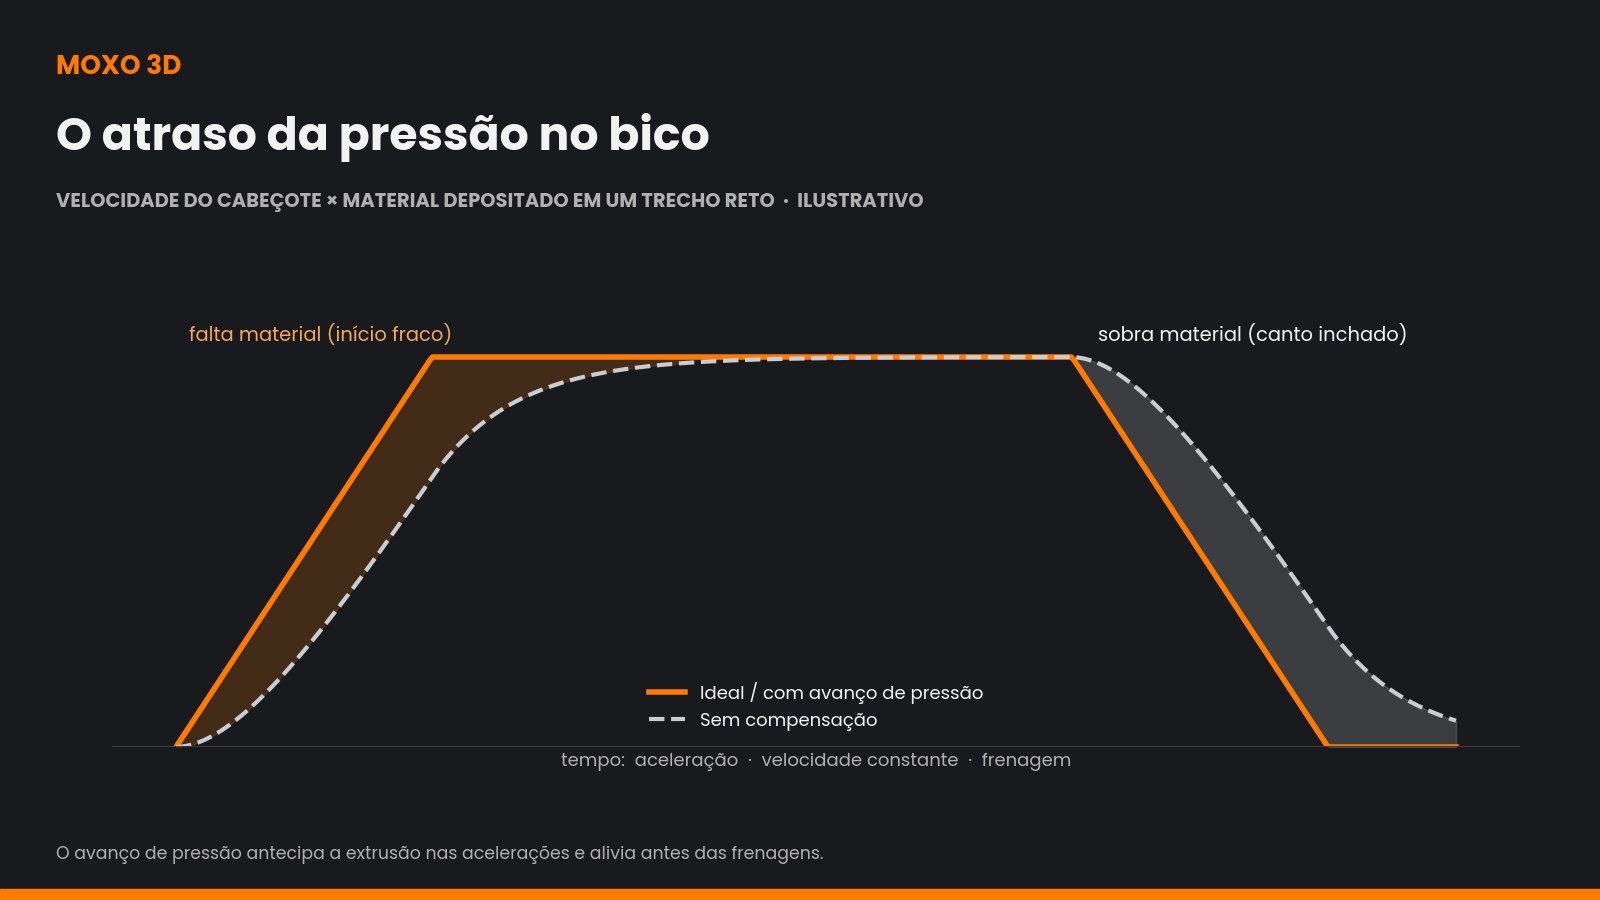
O plástico derretido dentro do bico se comporta como um fluido sob pressão. Quando o cabeçote acelera, a pressão demora um pouco para subir, e sai menos material do que deveria. Quando desacelera, a pressão residual continua empurrando plástico, e sai material demais. O resultado são cantos inchados e começos de linha fracos.
O avanço de pressão antecipa esse comportamento: empurra um pouco mais de filamento antes de acelerar e alivia antes de frear. Assim, a quantidade de material depositado acompanha melhor a velocidade real do cabeçote.
Sinais de que você precisa calibrar
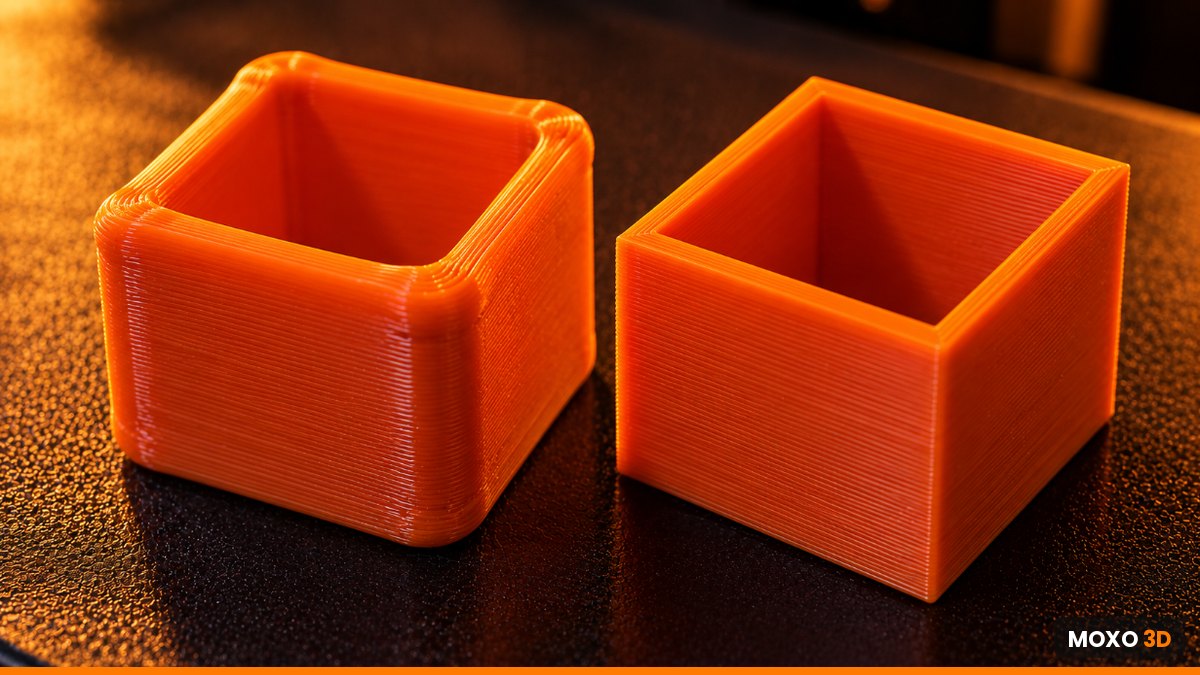
- cantos inchados ou arredondados em peças quadradas;
- início de linhas e perímetros com falhas;
- marcas na parede onde a velocidade muda;
- costura (seam) muito visível;
- ondulações de largura ao longo de linhas retas com velocidade variável.
Antes de calibrar
O avanço de pressão é um ajuste fino. Ele só faz sentido depois de primeira camada, temperatura e fluxo estarem resolvidos — e com o filamento seco. A ordem completa está no guia de calibração. Confira também se o firmware da sua impressora suporta a função e se ela já faz alguma calibração automática.
Como calibrar o avanço de pressão
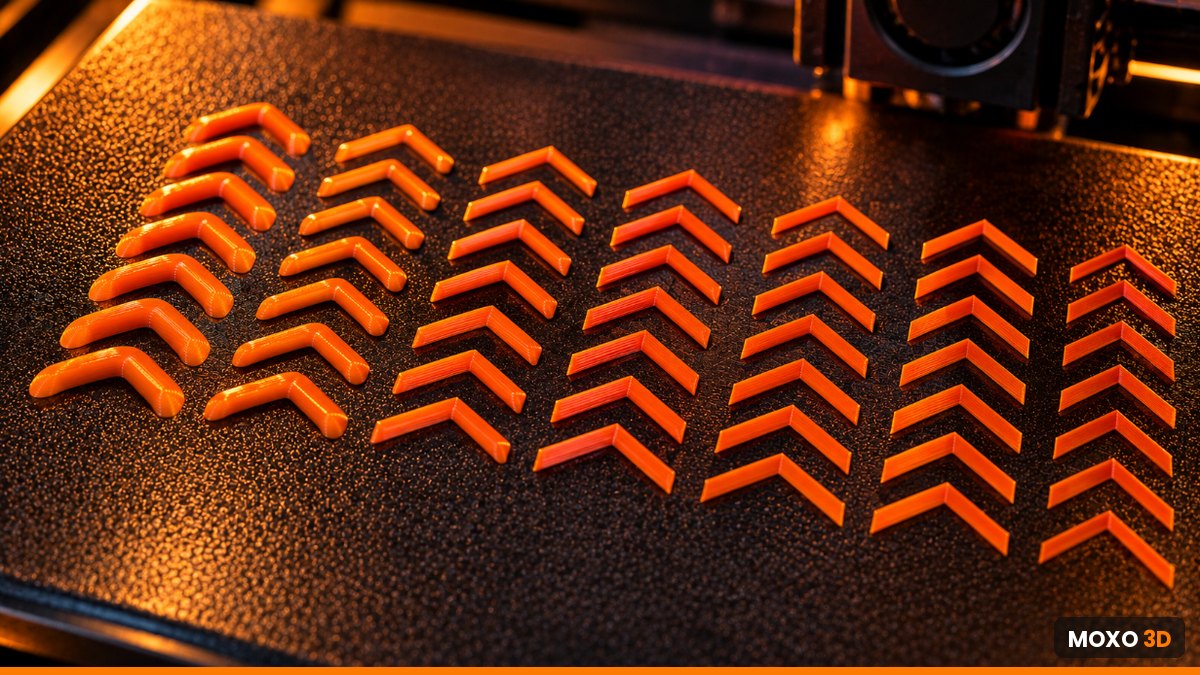
Existem três tipos comuns de teste. Todos imprimem trechos com valores diferentes de avanço de pressão para você escolher o melhor:
| Teste | Como funciona | Como escolher |
|---|---|---|
| Linhas | Linhas retas com trechos lentos e rápidos, cada uma com um valor | A linha com largura mais uniforme |
| Padrão (cantos) | Ângulos impressos com valores crescentes | O canto mais nítido, sem falha nem excesso |
| Torre | O valor muda com a altura | A altura em que os cantos ficam melhores |
Faça o teste com o filamento, a temperatura e as velocidades que você realmente usa. Mudanças grandes de velocidade ou aceleração podem pedir recalibração.
Calibração no OrcaSlicer
- abra o menu de calibração e escolha o teste de avanço de pressão;
- selecione o tipo de extrusor (direto ou Bowden) e o método (linhas, padrão ou torre);
- defina o valor inicial, o final e o passo — o programa sugere uma faixa conforme o extrusor;
- imprima, avalie e anote o melhor valor;
- grave o valor no perfil de filamento, no campo de avanço de pressão, e salve o perfil.
Esse fluxo é o mesmo usado na calibração de fluxo, explicada no guia de flow rate no OrcaSlicer. Para conhecer o programa, veja o guia completo do OrcaSlicer.
Valores e variações
Não existe um valor universal. Ele depende do tipo de extrusor, do comprimento do caminho do filamento, do material e da temperatura. Em geral, extrusores diretos usam valores bem menores que sistemas Bowden, e materiais flexíveis ou mais viscosos se comportam de forma diferente.
A escala também muda entre firmwares: um valor de Linear Advance em um firmware não equivale ao mesmo número em outro. Por isso, nunca copie valores de outra impressora — use-os, no máximo, para definir a faixa do teste.
Erros comuns
- calibrar com filamento úmido ou fluxo errado;
- usar um único valor para todos os materiais;
- escolher o valor pelo trecho lento do teste, e não pelos cantos e transições;
- esquecer de salvar o valor no perfil de filamento correto.
Quando recalibrar o avanço de pressão
- troca de bico, hotend ou extrusor;
- novo material ou nova marca de filamento;
- mudança grande de temperatura de impressão;
- alteração significativa de velocidades e acelerações;
- atualização de firmware que mude a implementação da função.
Uma boa prática é registrar o valor encontrado junto com o material, a temperatura e a data. O e-book de calibração da MOXO 3D traz uma ficha pronta para isso.
Relação com retração e velocidade
Com o avanço de pressão calibrado, a pressão no bico fica mais controlada nas paradas, o que muitas vezes permite reduzir a distância de retração e diminuir o risco de entupimentos. Por outro lado, valores muito altos de avanço podem gerar falhas em trechos curtos e exigir mais do extrusor. Se aparecerem estalos ou o extrusor pular passos depois da calibração, revise o valor e as acelerações.
Em produção, cantos nítidos e costuras discretas reduzem o retrabalho de acabamento — algo que aparece rapidamente no seu controle de falhas e retrabalhos.
Como avaliar o teste sem errar
- observe o teste com luz rasante, de lado, que realça diferenças de largura;
- compare os trechos de transição entre velocidade lenta e rápida, não os trechos constantes;
- entre dois valores parecidos, prefira o menor;
- se nenhum trecho parecer bom, refaça com uma faixa mais estreita ao redor do melhor resultado;
- fotografe o teste com o valor anotado ao lado: isso ajuda a comparar com calibrações futuras.
Se o resultado parecer inconsistente entre um teste e outro, a causa costuma estar antes: filamento úmido, fluxo errado ou temperatura fora da faixa ideal.
Na MOXO 3D, a recomendação é simples: trate o avanço de pressão como parte do perfil de cada filamento, ao lado da temperatura e do fluxo. Assim, ao trocar de bobina, todos os ajustes acompanham o material, e você não precisa lembrar valores de cabeça nem refazer testes a cada impressão.
E-book grátis: guia de calibração FDM
Tenha a sequência completa de calibração, com a etapa de avanço de pressão, fichas de registro e diagnóstico rápido. Preencha abaixo e receba o link por e-mail:
Perguntas frequentes
Pressure Advance e Linear Advance são a mesma coisa?
Têm o mesmo objetivo, mas são implementações de firmwares diferentes, com escalas de valor diferentes.
Preciso recalibrar ao trocar de filamento?
Idealmente, sim. Marcas e materiais diferentes podem pedir valores diferentes.
O avanço de pressão substitui a retração?
Não, mas ajuda. Com o avanço calibrado, muitas vezes é possível usar menos retração.
Minha impressora faz calibração automática. Preciso testar?
Rotinas automáticas costumam dar bons resultados. Um teste manual é útil para conferir ou para materiais que a rotina não cobre bem.
Conclusão
O avanço de pressão é o ajuste que transforma cantos inchados em cantos nítidos. Calibre depois de fluxo e temperatura, com o seu material e as suas velocidades, e salve o valor no perfil de filamento. Continue a série com o guia de flow rate e veja as ferramentas gratuitas.
Deixe um comentário