Publicidade — conteúdo com links patrocinados: este artigo contém links de afiliado. Se você comprar por eles, a MOXO 3D pode receber uma comissão, sem custo extra para você. As indicações refletem a nossa experiência e não têm intenção de prejudicar nenhuma marca. Saiba mais.
O OrcaSlicer se tornou um dos fatiadores mais usados na impressão 3D FDM. Ele é gratuito, de código aberto, compatível com impressoras de várias marcas e traz um diferencial importante: testes de calibração integrados, que ajudam a ajustar temperatura, fluxo, avanço de pressão e retração sem baixar arquivos externos.
Neste guia, você vai conhecer a estrutura do OrcaSlicer, as configurações que mais influenciam o resultado e como usar as ferramentas de calibração. Ele é o ponto de partida da série da MOXO 3D sobre o programa.
Transparência: os números deste artigo são exemplos ilustrativos e refletem a experiência prática da MOXO 3D, não especificações de fabricantes. Marcas, impressoras ou programas eventualmente citados servem apenas como referência, sem qualquer intenção de prejudicá-los ou compará-los. O OrcaSlicer é um fatiador gratuito e de código aberto mantido pela comunidade; nomes de menus podem mudar entre versões. Consulte sempre a documentação oficial do projeto.
Neste guia
O que é o OrcaSlicer
Um fatiador transforma o modelo 3D em instruções de máquina (G-code): define o caminho do bico, a velocidade, a temperatura e a quantidade de plástico em cada movimento. O OrcaSlicer nasceu como um projeto da comunidade derivado de outros fatiadores de código aberto e ganhou espaço por reunir recursos avançados em uma interface organizada.
Os três perfis: impressora, filamento e processo
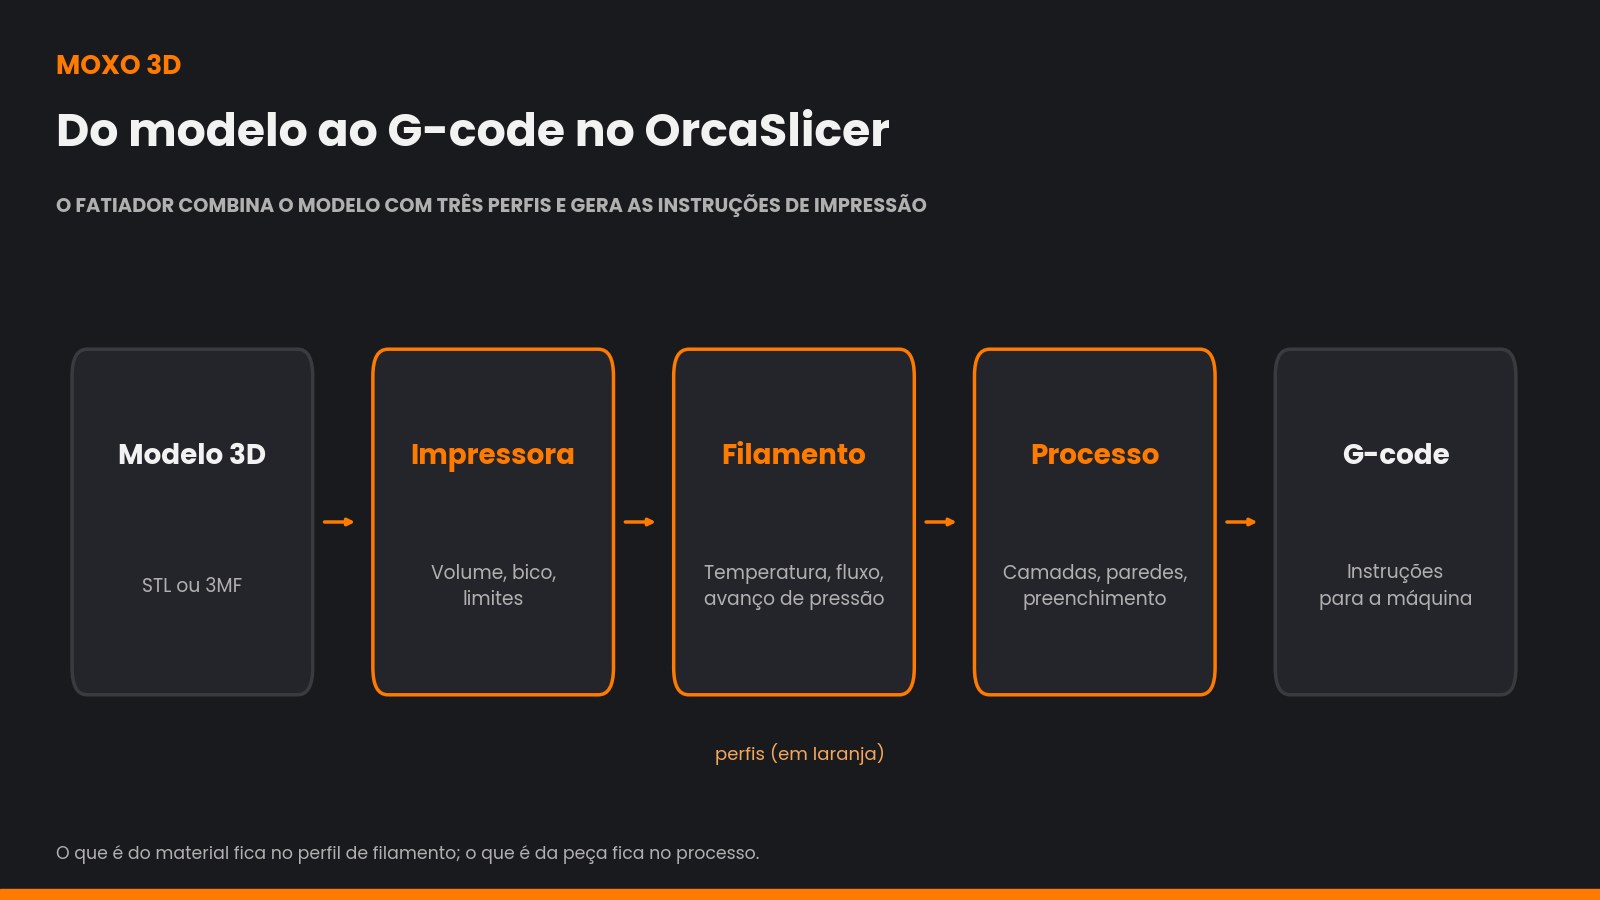
| Perfil | O que define | Quando mexer |
|---|---|---|
| Impressora | Volume, bico, limites de velocidade e aceleração, G-code de início e fim | Ao configurar a máquina ou trocar o bico |
| Filamento | Temperaturas, fluxo, avanço de pressão, retração, ventilação, vazão máxima | A cada material ou marca nova |
| Processo | Altura de camada, paredes, preenchimento, suportes, velocidades | A cada tipo de peça |
Separar os ajustes assim facilita muito a organização: o que é do material fica no perfil de filamento, e o que é da peça fica no processo. Salve perfis com nomes claros, como “PETG marca X — bico 0,4”.
Primeiros passos no OrcaSlicer
- Assistente inicial: escolha a sua impressora na lista de perfis prontos ou crie um perfil personalizado.
- Importe o modelo: arraste o arquivo STL ou 3MF para a mesa virtual.
- Escolha os perfis: impressora, filamento e processo no painel lateral.
- Fatie e revise a pré-visualização: confira camadas, velocidades e o tempo estimado antes de enviar.
- Envie ou exporte: pela rede, quando a impressora permitir, ou por cartão e pendrive.
Configurações essenciais
Altura de camada
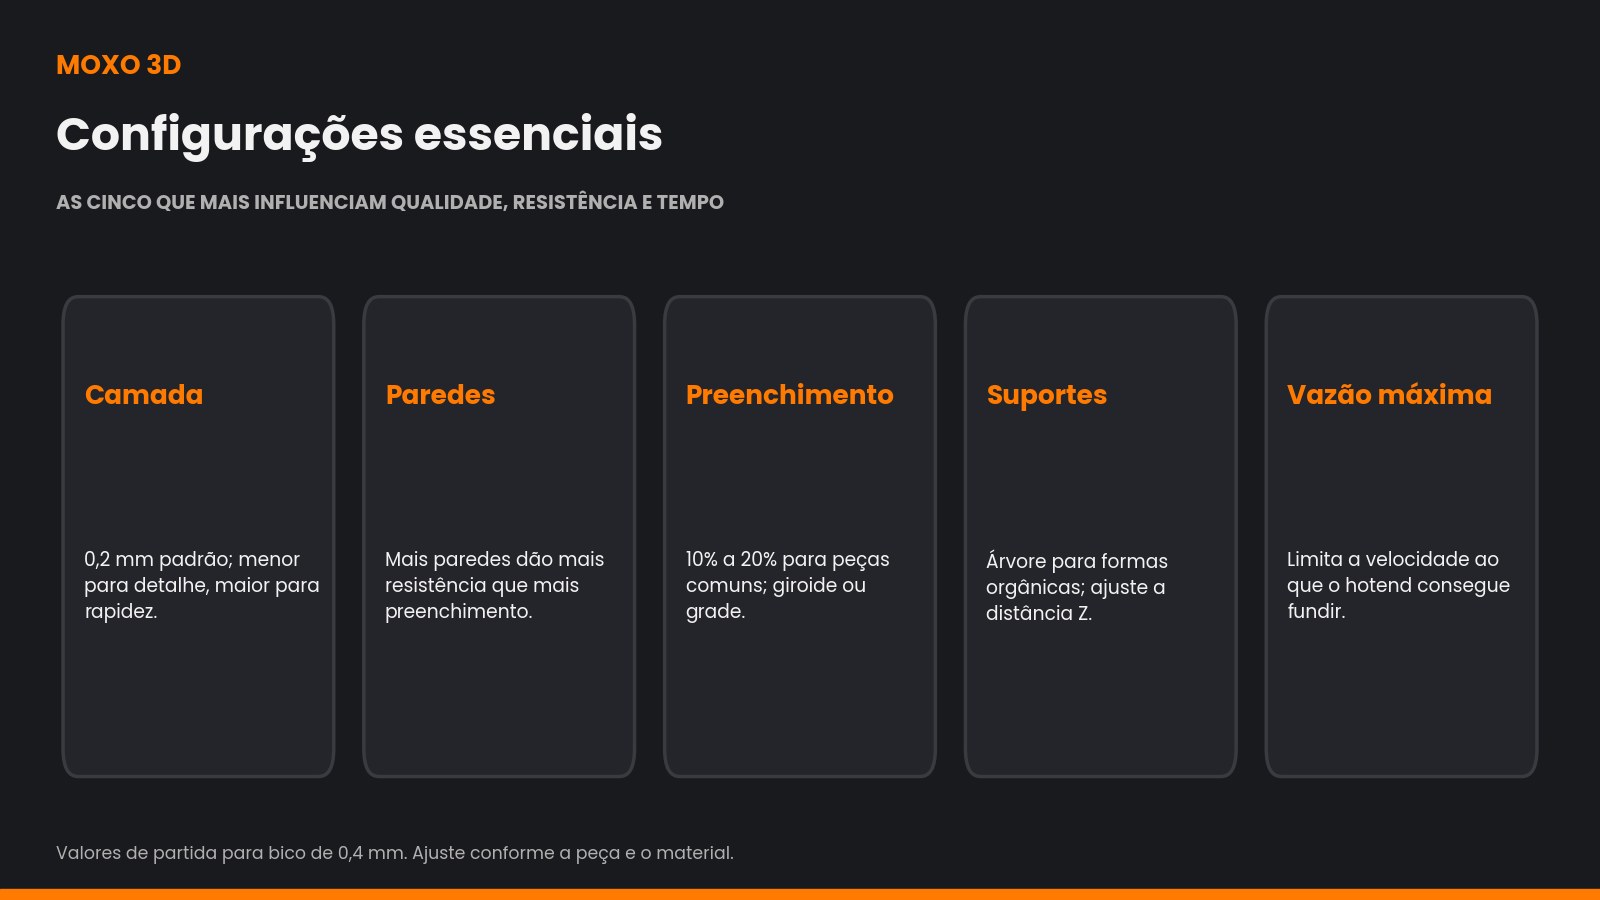
Camadas mais baixas dão melhor acabamento e aumentam o tempo de impressão. Para bico de 0,4 mm, 0,2 mm é um padrão equilibrado; 0,12 a 0,16 mm para detalhes; 0,24 a 0,28 mm para peças rápidas.
Paredes e camadas de topo e base
A resistência de uma peça depende mais das paredes do que do preenchimento. Para peças funcionais, aumentar de 2 para 3 ou 4 paredes costuma valer mais do que subir o preenchimento.
Preenchimento
Padrões como giroide e grade oferecem bom equilíbrio entre resistência e tempo. Entre 10% e 20% atendem a maioria das peças decorativas; peças mecânicas podem pedir mais.
Suportes
O OrcaSlicer oferece suportes normais e em árvore. Os de árvore costumam economizar material e ser mais fáceis de remover em peças orgânicas. A distância de contato em Z define o equilíbrio entre acabamento e facilidade de remoção.
Velocidade e vazão máxima
Mais importante do que a velocidade nominal é a vazão volumétrica máxima configurada no perfil de filamento: ela limita automaticamente a velocidade para o hotend dar conta. Veja o guia de vazão volumétrica.
Calibração integrada
O menu de calibração do OrcaSlicer gera automaticamente os testes mais importantes. A ordem recomendada é a mesma do nosso guia geral:
- Temperatura: torre com faixas de temperatura;
- Fluxo: blocos com variações de fluxo para escolher a melhor superfície (guia: flow rate no OrcaSlicer);
- Avanço de pressão: linhas, padrão ou torre para encontrar o valor ideal (guia: Pressure Advance);
- Retração: torre com distâncias crescentes (veja stringing);
- Vazão máxima: teste que aumenta a vazão até surgirem falhas.
Os resultados de fluxo e avanço de pressão são salvos no perfil de filamento. Por isso, cada material ou marca nova merece sua própria calibração. A sequência completa, com fichas de registro, está no guia e e-book de calibração.
Boas práticas
- salve uma cópia dos perfis antes de grandes mudanças;
- nomeie perfis com impressora, bico, material e data;
- atualize o programa com atenção: leia as notas de versão, porque nomes e padrões podem mudar;
- compare o tempo estimado com o real para ajustar o planejamento de produção;
- use a pré-visualização por velocidade e vazão para identificar trechos críticos.
Se você produz para vender, o tempo estimado pelo fatiador é a base do planejamento de produção e do cálculo de custo.
Como organizar perfis para não se perder
Com o tempo, é comum acumular dezenas de perfis com nomes genéricos. Uma convenção simples evita confusão e erros de impressão:
| Perfil | Exemplo de nome | O que registrar na descrição |
|---|---|---|
| Impressora | Impressora A — bico 0,4 aço | Tipo de bico, superfície da mesa, data da última calibração |
| Filamento | PETG marca X laranja — 0,4 | Temperatura, fluxo, avanço de pressão, vazão máxima |
| Processo | 0,20 funcional — 4 paredes | Uso típico: decorativo, funcional, rápido |
Exportar os perfis de vez em quando funciona como backup e facilita configurar outro computador. Se você trabalha com mais de uma impressora, mantenha perfis de filamento separados por máquina: o mesmo material pode pedir valores diferentes em cada uma.
Erros comuns de quem está começando
- mudar várias configurações de uma vez e não saber o que funcionou;
- usar o perfil de um material para outro;
- aumentar a velocidade sem considerar a vazão máxima do hotend;
- ignorar a pré-visualização e descobrir o problema só na impressão;
- não salvar o perfil depois de calibrar.
Por fim, lembre-se de que um bom perfil é resultado de testes: comece pelos perfis prontos do programa, calibre o essencial e só depois parta para ajustes finos de velocidade e acabamento. Cada mudança deve ter um motivo e um teste que a confirme.
Onde aprender mais sobre o OrcaSlicer
Este guia cobre o essencial para começar. Para se aprofundar em cada ferramenta do programa, estas são as referências que recomendamos:
- Wiki oficial do OrcaSlicer: documentação mantida pelo projeto, com uma página para cada configuração de impressora, material e processo, além das calibrações. É a fonte principal (em inglês).
- Repositório oficial no GitHub: onde ficam o código e as versões para download (em Releases). Baixe o programa sempre por aqui.
- Guia de terceiros com tutoriais rápidos: site independente, não oficial, com passo a passo de tarefas comuns, como atualizar o programa, escalar e cortar modelos, trocar o bico e adicionar pausas. Útil como complemento; para download, prefira o GitHub oficial.
E-book grátis: guia de calibração FDM
Siga a sequência completa de calibração, com fórmulas, diagnóstico rápido e fichas para imprimir. Preencha abaixo e receba o link por e-mail:
Perguntas frequentes
O OrcaSlicer é gratuito?
Sim. É um programa gratuito e de código aberto, disponível para Windows, macOS e Linux.
Funciona com qualquer impressora?
Funciona com a maioria das impressoras FDM. Muitas já têm perfis prontos; para as demais, é possível criar um perfil personalizado.
Posso importar perfis de outro fatiador?
Em muitos casos, sim, mas os nomes e a organização dos parâmetros mudam. Revise os valores principais depois de importar.
Os testes de calibração substituem a calibração da impressora?
Eles cobrem temperatura, fluxo, avanço de pressão e retração. Nivelamento, mecânica e primeira camada continuam sendo pré-requisitos.
Conclusão
O OrcaSlicer reúne em um só lugar o fatiamento e as principais ferramentas de calibração. Organize bem os três perfis, ajuste as configurações essenciais e use os testes integrados na ordem certa. Os próximos guias da série detalham o avanço de pressão e o fluxo.
Deixe um comentário