Publicidade — conteúdo com links patrocinados: este artigo contém links de afiliado. Se você comprar por eles, a MOXO 3D pode receber uma comissão, sem custo extra para você. As indicações refletem a nossa experiência e não têm intenção de prejudicar nenhuma marca. Saiba mais.
Quem passa a imprimir ABS logo descobre que o material não perdoa: a peça empena nos cantos, as camadas se separam e uma corrente de ar da janela basta para perder horas de impressão. A solução mais citada é o enclosure, uma câmara fechada ao redor da impressora.
Mas fechar a impressora não é só colocar uma caixa por cima. É preciso entender o que o calor faz com o ABS, o que o fabricante da sua máquina permite e como lidar com as emissões. Neste guia, você vai ver quando o enclosure vale a pena, os tipos mais comuns, como montar com segurança e os ajustes de impressão que fazem diferença.
Transparência: as recomendações deste artigo refletem a experiência prática da MOXO 3D e as orientações publicadas pelos fabricantes, citadas como referência e sem qualquer intenção de prejudicar ou comparar marcas. Antes de modificar sua impressora, consulte o manual e as condições de garantia do fabricante.
Neste guia
Por que o ABS precisa de uma câmara aquecida
O ABS contrai bastante ao esfriar. Quando a peça perde calor de forma desigual — as camadas de cima ainda quentes, as de baixo já frias —, surgem tensões internas que puxam os cantos para cima (warping) ou abrem trincas entre camadas, principalmente em peças altas.
A Bambu Lab, por exemplo, indica para ABS e ASA bico entre 240 e 280 °C e mesa entre 90 e 100 °C, e lembra que esses materiais precisam de temperatura de mesa e de câmara mais altas para evitar empenamento e garantir a união entre camadas (tabela de materiais da Bambu Lab). A mesa quente resolve o começo da peça; o ar quente e parado ao redor resolve o resto.
O que o enclosure faz (e o que não faz)
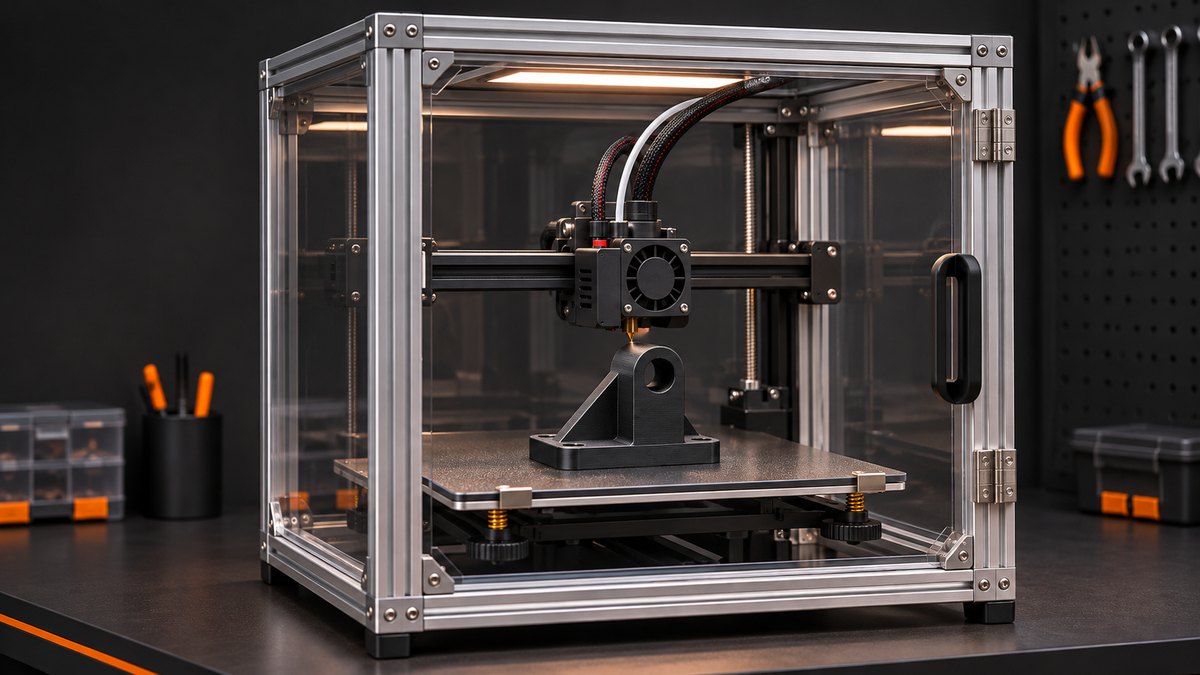
Um enclosure bem fechado mantém o ar ao redor da peça mais quente e estável, sem correntes de ar. Com a mesa a 100 °C, a câmara aquece aos poucos, só com o calor da própria impressora, e as camadas esfriam de forma mais uniforme.
O que ele não faz sozinho é limpar o ar. ABS e ASA liberam compostos voláteis, entre eles o estireno, e partículas ultrafinas durante a impressão. Em ensaios do UL Chemical Insights, um conjunto com filtro HEPA, filtro de carvão e ventilador reduziu as partículas em 95% ou mais. Os compostos voláteis, porém, não caíram da mesma forma: alguns até aumentaram com o filtro.
Na prática, isso significa que o enclosure precisa de uma estratégia de ar: exaustão para fora do ambiente, filtragem adequada ou, no mínimo, um cômodo bem ventilado e sem permanência de pessoas durante a impressão.
Antes de fechar: o que diz o fabricante
Nem toda impressora foi projetada para trabalhar dentro de uma caixa. A eletrônica, os motores e a fonte ficam no mesmo ambiente quente da peça, e isso pode reduzir a vida útil dos componentes ou causar falhas.
O caso da Bambu Lab A1 é um bom exemplo. Na FAQ oficial da A1, o fabricante diz que não recomenda fechar a A1, indica temperatura ambiente de 10 a 30 °C e recomenda não usar a A1 para ABS e ASA, a não ser em ambiente bem ventilado. A mesma FAQ explica que materiais de alta temperatura na A1 tendem a ter menor resistência entre camadas e mais empenamento em peças grandes, e que funcionam melhor em peças pequenas e com pouco preenchimento.
Por isso, antes de construir ou comprar um enclosure:
- Consulte o manual e a página de suporte da sua impressora sobre temperatura ambiente máxima e uso em câmara fechada.
- Verifique se a fonte e a placa eletrônica ficam dentro ou fora da área que vai aquecer.
- Confira o efeito na garantia.
- Se o fabricante não recomenda, considere usar o enclosure só como barreira contra correntes de ar, sem buscar câmara quente, e limitar o ABS a peças pequenas.
Impressoras projetadas como fechadas, com câmara e filtragem de fábrica, são o caminho natural para quem vai imprimir ABS com frequência.
Tipos de enclosure
| Tipo | Vantagens | Pontos de atenção |
|---|---|---|
| Gabinete pronto (tecido térmico ou painéis) | Montagem rápida, custo baixo, fácil de guardar | Vedação limitada; verifique medidas e passagem do filamento |
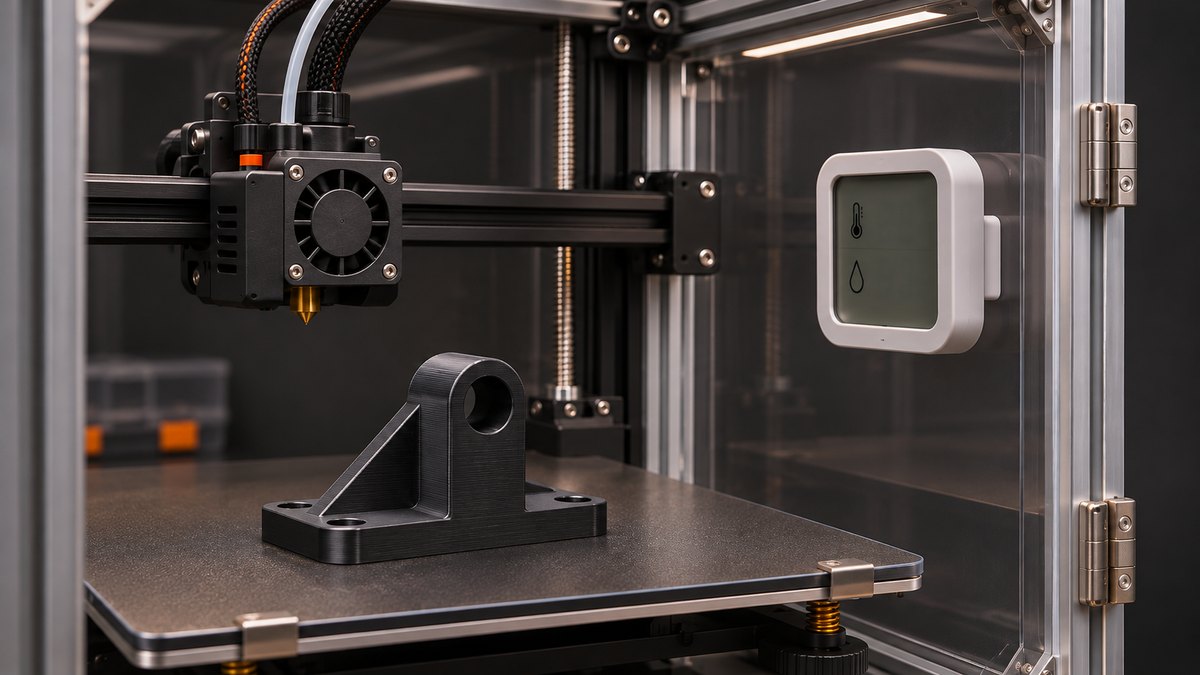
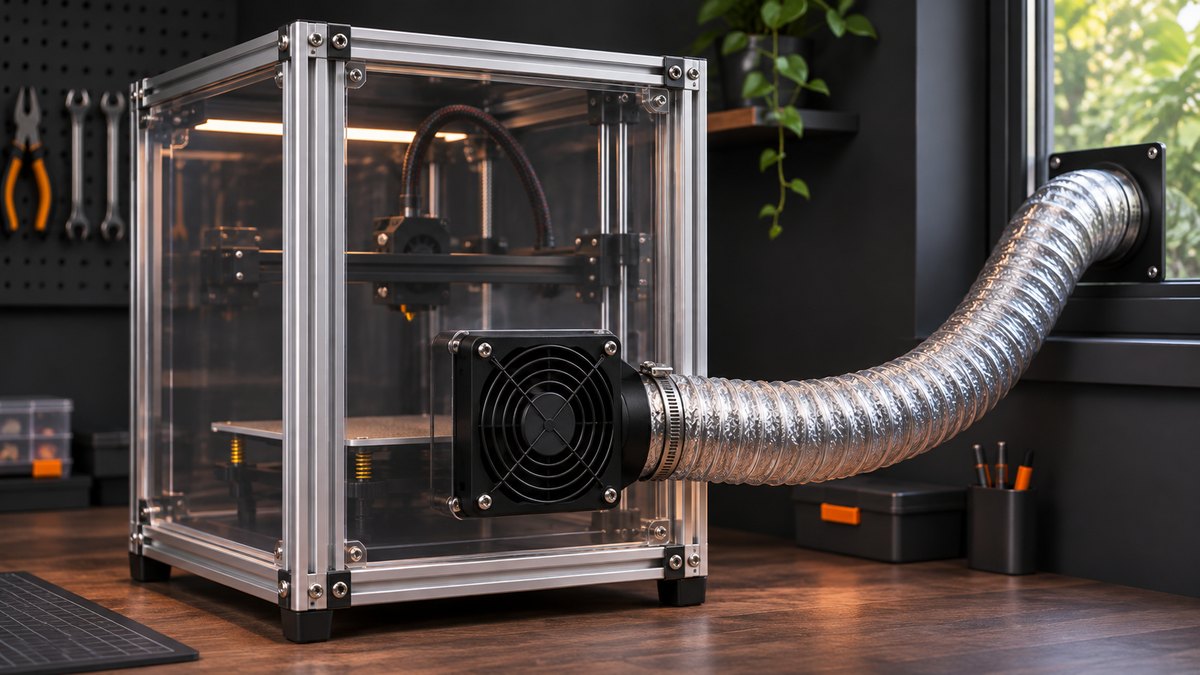
| Perfis de alumínio com painéis de acrílico | Robusto, visível, permite instalar exaustão e filtro | Exige projeto, ferramentas e peças impressas de fixação |
| Caixa de madeira ou móvel adaptado | Usa material acessível, isola bem o calor | Material combustível: exige cuidado redobrado com segurança contra incêndio |
Qualquer que seja o tipo, preveja espaço interno para o curso completo dos eixos, a passagem do filamento e do cabo, uma porta de acesso fácil e um ponto para medir a temperatura.
Como montar com segurança
- Folga: meça a impressora com a mesa e o cabeçote nas posições extremas e deixe alguns centímetros livres em cada lado.
- Filamento: mantenha o carretel (ou o sistema multicor) fora da câmara quente quando possível. Calor e umidade alteram o filamento; veja como armazenar e secar corretamente.
- Temperatura: instale um termo-higrômetro na altura da peça e acompanhe as primeiras impressões. Se a temperatura passar do que o fabricante indica para a máquina, abra a porta ou aumente a exaustão.
- Exaustão: um exaustor com duto para fora do cômodo é a forma mais direta de reduzir a exposição às emissões. Filtros HEPA e de carvão ajudam, mas precisam de troca periódica.
- Incêndio: não guarde papel, solventes ou restos de filamento dentro da câmara, mantenha um detector de fumaça no ambiente e não deixe impressões longas sem supervisão.
- Elétrica: passe os cabos sem esmagá-los nas portas e mantenha a tomada e o interruptor da impressora acessíveis do lado de fora.
Ajustes de impressão para ABS no enclosure
- Pré-aqueça a câmara: ligue a mesa na temperatura de impressão e espere de 10 a 15 minutos com a porta fechada antes de começar.
- Adesão: use superfície e adesivo adequados ao ABS e, em peças com cantos vivos, acrescente brim. Uma primeira camada bem calibrada evita a maior parte dos descolamentos.
- Ventoinha da peça: use pouca ou nenhuma refrigeração, exceto em pontes e balanços. Os perfis de ABS dos fatiadores já partem de valores baixos.
- Porta fechada até o fim: abrir a câmara no meio da impressão provoca o choque térmico que o enclosure tenta evitar.
- Resfriamento lento: ao terminar, deixe a peça esfriar dentro da câmara antes de retirar.
- PLA e PETG: para esses materiais, imprima com a porta aberta ou sem o enclosure. Calor em excesso favorece o entupimento por heat creep no PLA. Veja as diferenças entre eles em PLA ou PETG.
Checklist final
- O fabricante da impressora permite uso em câmara fechada?
- A temperatura dentro da câmara está sendo medida?
- Há exaustão para fora ou filtragem, e o cômodo fica sem pessoas durante a impressão?
- O carretel e a eletrônica estão protegidos do excesso de calor?
- Há detector de fumaça e nenhum material inflamável dentro da câmara?
- Os primeiros testes foram feitos com peças pequenas?
O enclosure é uma das melhorias que mais mudam o resultado com ABS, mas só quando respeita os limites da máquina e cuida do ar do ambiente. Comece pequeno, meça e ajuste: a peça empenada de ontem costuma ser a melhor professora para a próxima. Se o empenamento continuar, o guia de problemas de impressão 3D reúne outras causas e soluções.
Deixe um comentário