Publicidade — conteúdo com links patrocinados: este artigo contém links de afiliado. Se você comprar por eles, a MOXO 3D pode receber uma comissão, sem custo extra para você. As indicações refletem a nossa experiência e não têm intenção de prejudicar nenhuma marca. Saiba mais.
Imprimir TPU pela primeira vez costuma terminar em filamento enroscado na extrusora, peça cheia de fios ou camadas falhando. A boa notícia é que quase todos esses problemas têm a mesma origem: o TPU precisa de condições diferentes das do PLA, e algumas poucas configurações resolvem a maior parte deles.
Neste guia, você vai ver as configurações de partida para TPU 95A, como preparar a impressora, um passo a passo do primeiro teste e a solução dos problemas mais comuns. Se ainda não conhece o material, comece pelo guia TPU para iniciantes.
Transparência: os números deste artigo são exemplos ilustrativos e refletem a experiência prática da MOXO 3D, não especificações de fabricantes. Marcas, impressoras ou programas eventualmente citados servem apenas como referência, sem qualquer intenção de prejudicá-los ou compará-los. Faixas de temperatura e velocidade são valores de partida comuns; siga sempre a recomendação do fabricante do seu filamento e da sua impressora.
Neste guia
Prepare a impressora e o filamento
- Seque o TPU: mesmo um carretel novo pode ter absorvido umidade. Veja temperaturas e tempos no guia de filamento úmido;
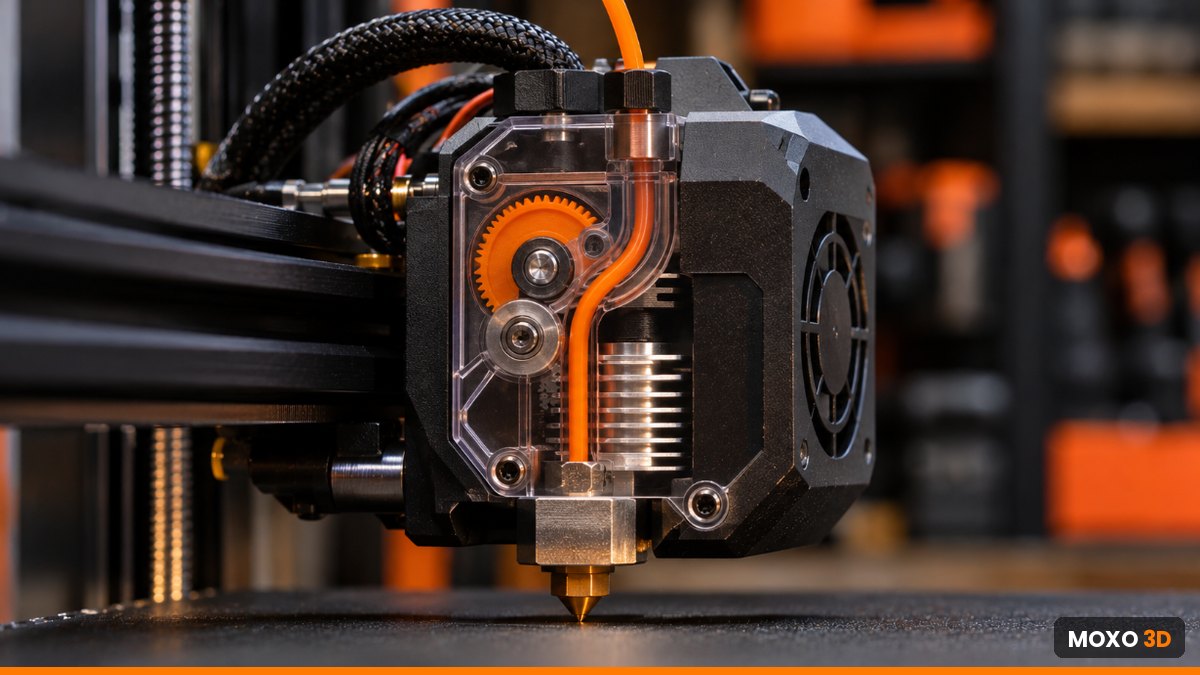
- Confira o caminho do filamento: sem folgas entre a engrenagem da extrusora e o hotend, onde o TPU possa escapar e enroscar;
- Alimente pelo carretel externo: sistemas automáticos de troca de filamento costumam não ser recomendados para flexíveis; confira o manual;
- Ajuste a pressão da extrusora: pressão excessiva amassa o TPU; pouca pressão faz a engrenagem patinar;
- Mesa limpa: o TPU adere muito bem e, em algumas superfícies, até demais — uma camada fina de cola em bastão funciona como desmoldante.
Configurações de partida para TPU 95A
| Parâmetro | Valor de partida | Observação |
|---|---|---|
| Temperatura do bico | 220–235 °C | Ajuste com torre de temperatura |
| Temperatura da mesa | 35–55 °C | Mesa quente demais aumenta a aderência excessiva |
| Velocidade de impressão | 15–30 mm/s | Comece devagar; aumente aos poucos |
| Vazão volumétrica máxima | 2–4 mm³/s | Limita a velocidade real |
| Retração | 0–1 mm, lenta | Em Bowden, geralmente desligada |
| Ventilação | 30–60% | Mais ventilação em pontes e detalhes |
| Primeira camada | Lenta, ~10–15 mm/s | Altura um pouco maior ajuda |
| Paredes | 2–3 | Mais paredes = peça mais rígida |
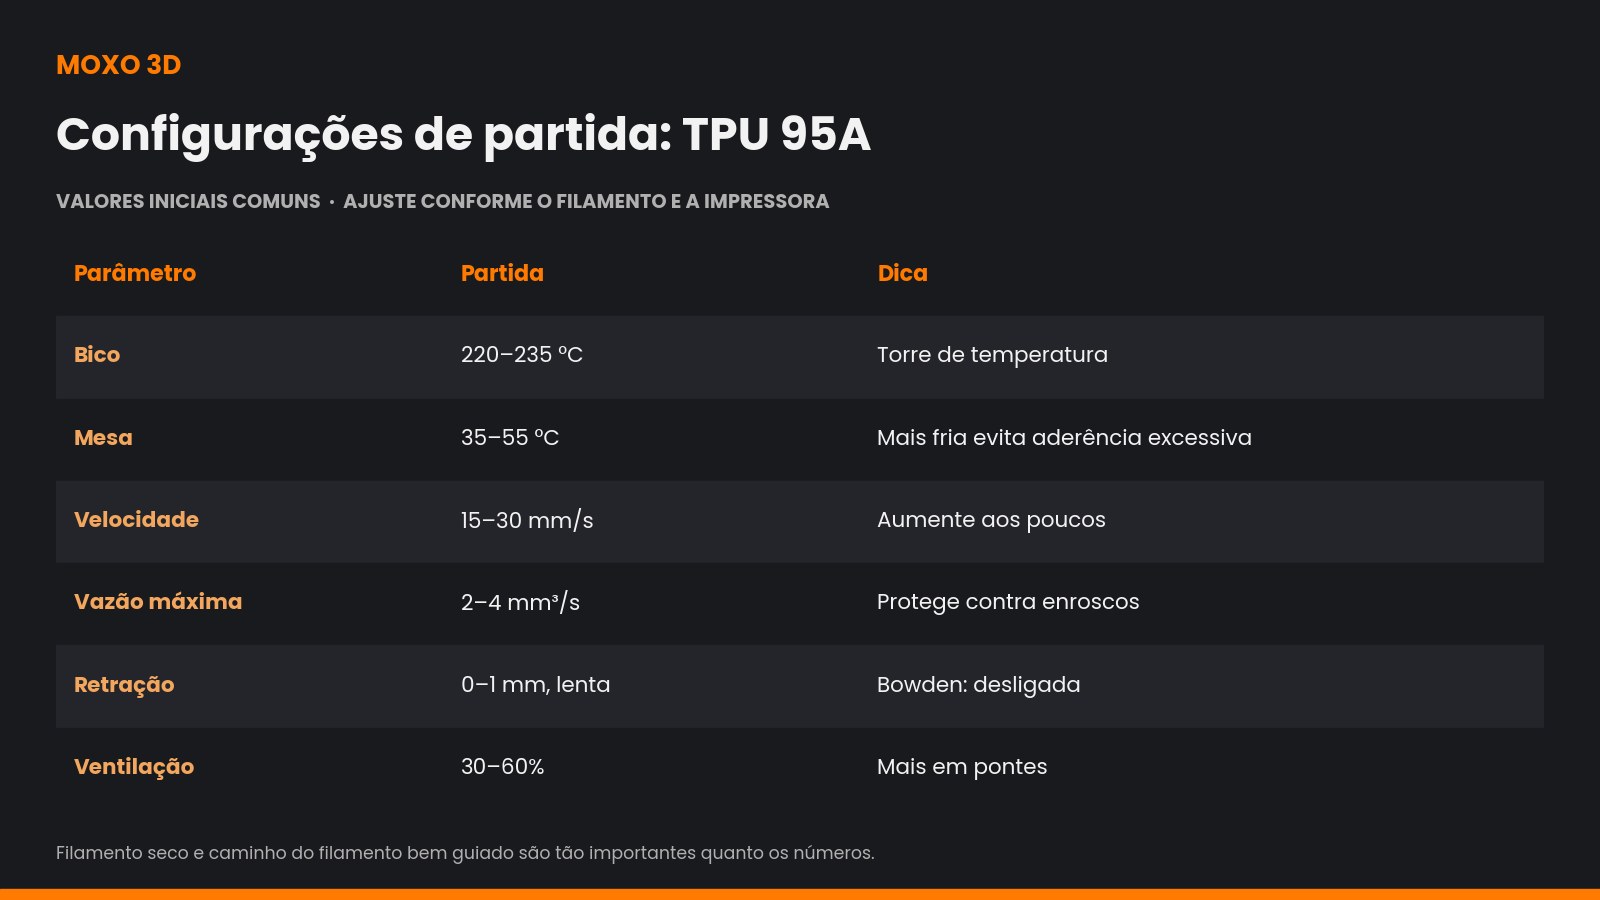
A vazão volumétrica máxima é a configuração que mais protege contra enroscos: ela impede que o fatiador peça mais material do que o TPU consegue passar. Entenda o conceito no guia de vazão volumétrica.
Densidade e flexibilidade
A flexibilidade final da peça depende do material e do fatiamento. Menos paredes e preenchimento baixo (10% a 20%, em padrão giroide) deixam a peça mais macia; mais paredes e preenchimento alto deixam mais firme. Em peças como pés e amortecedores, ajustar o preenchimento é uma forma fácil de regular a firmeza sem trocar de filamento.
Passo a passo do primeiro teste
- seque o carretel e posicione-o de forma que gire livremente;
- carregue o filamento devagar, empurrando com a mão até sair pelo bico;
- fatie um cubo de calibração com as configurações de partida;
- observe as primeiras camadas: o filamento deve sair contínuo, sem falhas;
- imprima uma torre de temperatura e escolha o melhor valor;
- só então aumente a velocidade, em passos pequenos.
Problemas comuns ao imprimir TPU
| Problema | Causa provável | Solução |
|---|---|---|
| Filamento enrosca na extrusora | Velocidade alta, retração, caminho com folga | Reduzir velocidade e vazão, desligar retração, guiar o filamento |
| Muitos fios (stringing) | Filamento úmido, temperatura alta | Secar, baixar temperatura, viagem rápida |
| Falhas de extrusão | Engrenagem patinando, vazão alta | Ajustar pressão da extrusora e limitar vazão |
| Peça não sai da mesa | Aderência excessiva | Cola em bastão como desmoldante, mesa mais fria |
| Bolhas e superfície áspera | Umidade | Secar o filamento antes de imprimir |
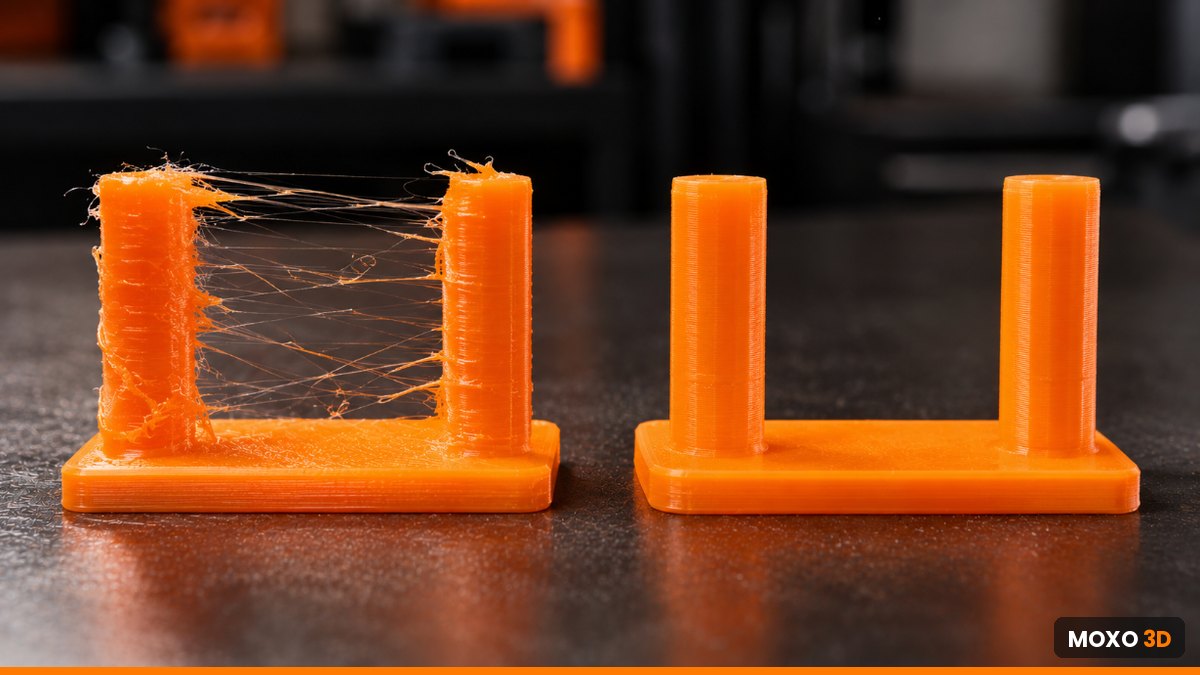
Para fios em geral, veja também o guia de stringing.
Dicas de projeto para peças em TPU
- evite pontes longas e saliências acentuadas;
- prefira cantos arredondados, que flexionam melhor;
- para encaixes por pressão, teste folgas menores que as usadas em PLA — o TPU cede;
- imprima uma peça por vez: menos movimentos de viagem significam menos fios.
Salve um perfil de filamento para o TPU
Quando encontrar uma combinação que funciona, salve tudo em um perfil de filamento próprio: temperatura, vazão máxima, retração, ventilação e fluxo. Assim, ao trocar de PLA para TPU, todas as configurações mudam juntas e você não depende da memória.
Registre também a marca, a dureza e a data. TPUs de fabricantes diferentes — e até de lotes diferentes — podem pedir pequenos ajustes.
Acabamento de peças em TPU
- rebarbas saem melhor com estilete afiado do que com lixa;
- pequenos fios podem ser removidos com um soprador de ar quente, com cuidado e à distância;
- colar TPU exige adesivos próprios para materiais flexíveis; teste antes;
- a pintura tende a trincar quando a peça flexiona.
Calibrações que valem a pena
As mesmas calibrações do PLA valem para o TPU, mas com testes adaptados: torre de temperatura mais baixa, teste de fluxo em velocidade reduzida e avanço de pressão com valores pequenos. Comece pela temperatura, depois o fluxo e, por fim, a retração. O guia de calibração traz a ordem completa.
Checklist rápido antes de imprimir TPU
- filamento seco e carretel girando livre;
- perfil de TPU selecionado no fatiador;
- vazão máxima limitada;
- retração mínima ou desligada;
- mesa limpa, com desmoldante se necessário;
- primeira camada lenta;
- peça orientada para evitar suportes.
Seguir esse checklist antes de cada impressão evita a maior parte das falhas. Se algo der errado, mude apenas um parâmetro por vez e anote o resultado: em flexíveis, ajustes simultâneos tornam impossível saber o que resolveu o problema.
E se a falha persistir mesmo com tudo em ordem, revise a extrusora: engrenagens sujas e desgastadas são uma causa frequente. A rotina de manutenção preventiva ajuda a manter tudo em dia.
Por fim, tenha paciência com o tempo de impressão. Uma peça que levaria uma hora em PLA pode levar duas ou três em TPU. Tentar compensar aumentando a velocidade quase sempre termina em enrosco e em retrabalho, o que custa mais tempo do que imprimir devagar desde o início. Planeje os pedidos em TPU considerando esse tempo extra e informe o prazo ao cliente com folga.
Perguntas frequentes
Dá para imprimir TPU em impressora Bowden?
Sim, especialmente o 95A, mas com velocidade bem baixa, retração desligada e paciência. Extrusora direta facilita muito.
Por que meu TPU enrosca?
Normalmente por velocidade ou vazão acima do que o material suporta, retração ou algum espaço no caminho do filamento onde ele dobra.
Preciso secar o TPU sempre?
É altamente recomendado. O TPU absorve umidade rapidamente, e a umidade causa fios, bolhas e superfície áspera.
Posso usar suporte com TPU?
Pode, mas a remoção é difícil porque o material adere bem. Sempre que possível, oriente a peça para dispensar suportes.
Conclusão
Imprimir TPU é questão de método: filamento seco, caminho guiado, velocidade baixa e vazão limitada. Ajuste um parâmetro por vez e registre o que funcionou no perfil do filamento. Veja também as ferramentas gratuitas da MOXO 3D.
Deixe um comentário